 精密フライスカッター,あらゆる材料を加工するCNC用の切削工具

アン エンドミルサイズ表 一般的な指標を比較するのに役立ちます, 分数インチ, 工具を選択する前に、カッター直径と小数インチのカッター直径を確認してください。. 通常、最初に確認するのは切断直径です。, しかし重要なのは次元だけではありません.
シャンク径, カットの長さ, 全長, ツールのリーチも、カッターがホルダーに適合し、必要な形状に到達できるかどうかに影響する可能性があります。.
一般的な例は次のとおりです 6 mm対 1/4 インチ:
6 mmは同じではありません 1/4 インチ.
6 mm = 約0.2362″
1/4″ = 0.2500″ = まさに 6.35 ミリメートル
図面の場合, スロット幅, または仕上がり寸法はカッターの直径によって異なります, それ 0.35 mmの違いが重要になる場合があります.
エンドミルのサイズ早見表
以下のエンドミルのサイズ表は、一般的に参照されるメートル直径とインチ直径をカバーしています。. これは、利用可能なすべての標準サイズまたはカスタム サイズの完全なリストとしてではなく、迅速な参照用に設計されています。.
実際のシャンク径, LOC, OAL, ネックの形状, その他の寸法はツールシリーズによって異なります.
一般的なミリエンドミルサイズ
この表は、図面を作成するときに役立ちます。, CAMプログラム, または購入仕様はミリメートル単位で与えられます.
| メートル直径 | 正確な 10 進数インチ |
|---|---|
| 1 ミリメートル | 0.0394″ |
| 1.5 ミリメートル | 0.0591″ |
| 2 ミリメートル | 0.0787″ |
| 2.5 ミリメートル | 0.0984″ |
| 3 ミリメートル | 0.1181″ |
| 4 ミリメートル | 0.1575″ |
| 5 ミリメートル | 0.1969″ |
| 6 ミリメートル | 0.2362″ |
| 8 ミリメートル | 0.3150″ |
| 10 ミリメートル | 0.3937″ |
| 12 ミリメートル | 0.4724″ |
| 16 ミリメートル | 0.6299″ |
| 20 ミリメートル | 0.7874″ |
| 25 ミリメートル | 0.9843″ |
これらは完全な在庫リストではなく、一般的な参照直径です。. より小さい, 中級, より大きな, ツールシリーズによっては標準以外の寸法も利用できる場合があります.
一般的なインチおよびフラクショナルエンドミルのサイズ
米国の図面や工具仕様では、分数インチ サイズが依然として一般的です. 10 進数値は、サイズを CAM ソフトウェアに入力する必要がある場合、またはメートル寸法と比較する必要がある場合に便利です。.
| 分数インチ | 小数インチ | 正確なメトリック |
|---|---|---|
| 1/32″ | 0.03125″ | 0.7938 ミリメートル |
| 1/16″ | 0.06250″ | 1.5875 ミリメートル |
| 3/32″ | 0.09375″ | 2.3813 ミリメートル |
| 1/8″ | 0.12500″ | 3.1750 ミリメートル |
| 5/32″ | 0.15625″ | 3.9688 ミリメートル |
| 3/16″ | 0.18750″ | 4.7625 ミリメートル |
| 1/4″ | 0.25000″ | 6.3500 ミリメートル |
| 5/16″ | 0.31250″ | 7.9375 ミリメートル |
| 3/8″ | 0.37500″ | 9.5250 ミリメートル |
| 1/2″ | 0.50000″ | 12.7000 ミリメートル |
| 5/8″ | 0.62500″ | 15.8750 ミリメートル |
| 3/4″ | 0.75000″ | 19.0500 ミリメートル |
| 1″ | 1.00000″ | 25.4000 ミリメートル |
この表は、頻繁に参照される小数サイズをカバーしています。. 利用可能なインチ エンドミル サイズがこれらのみであるという意味ではありません。.
小型およびマイクロエンドミルのサイズ
小径工具には、単純な直径変換よりも注意が必要です.
このガイドの内容, 以下のツール 1 mm は業界の絶対的な定義としてではなく、参照用のマイクロエンドミルとして扱われます。. これらのカッターの場合, 首の直径, 到着, シャンクサイズ, 工具保持, なくなる, 機械の安定性が特に重要になる可能性があります.
弊社エンドミルカタログにて, 微小径および深溝工具は、リーチやネック径などの追加の寸法フィールドを使用します. これは、切断直径だけでは小型カッターを完全に説明できない理由の良い例です。.
エンドミルのメートル単位からインチ単位のサイズ表と換算
最初に呼び径を特定するには、上記のエンドミル サイズ表を使用してください。, 近くのメートルまたはインチのツールを選択する前に、正確な変換を確認してください。.
メートル寸法とインチ寸法は正確に変換できます。:
1 インチ = 25.4 ミリメートル
計算は簡単です. より重要な問題は、指定されたサイズを実際に近くの市販カッターで交換できるかどうかです。.
指標の見方, 分数, と小数点のサイズ
1/4を取る″ エンドミルを例に挙げると.
まず分数を小数インチに変換します:
1/4″ = 0.2500″
次にインチをミリメートルに変換します:
0.2500 × 25.4 = 6.35 ミリメートル
あ 6 mmカッターは逆方向に変換します:
6 ÷ 25.4 = 約 0.2362″
数字は近いです, しかし、ツールの切断直径は同じではありません.
近くのメートルサイズとインチサイズ: 同等であるとは考えないでください
次のペアは、寸法が比較的近いため、よく比較されます。. 表示される小数値は次のとおりです。 この表の一般的な参考サイズ, 市場で入手可能なすべてのインチ工具の中で数学的に最も近い分数サイズではありません.
| メトリックサイズ | 近くにある一般的な分数参照 | 端数サイズ (mm) | 直径の差* | ツールパスが変更されていない場合の実際の効果 |
|---|---|---|---|---|
| 3 ミリメートル | 1/8″ | 3.175 ミリメートル | +0.175 ミリメートル | 大きめのカッターを使用すると、より多くの材料を除去できる可能性があります |
| 6 ミリメートル | 1/4″ | 6.350 ミリメートル | +0.350 ミリメートル | 大きなカッターは制御されたフィーチャをカットしすぎる可能性があります |
| 8 ミリメートル | 5/16″ | 7.9375 ミリメートル | −0.0625mm | 小さいカッターでは追加の在庫が残る可能性があります |
| 10 ミリメートル | 3/8″ | 9.525 ミリメートル | −0.475mm | 小さいカッターでは追加の在庫が残る可能性があります |
| 12 ミリメートル | 1/2″ | 12.700 ミリメートル | +0.700 ミリメートル | 大きめのカッターを使用すると、より多くの材料を除去できる可能性があります |
| 16 ミリメートル | 5/8″ | 15.875 ミリメートル | −0.125mm | 小さいカッターでは追加の在庫が残る可能性があります |
| 20 ミリメートル | 3/4″ | 19.050 ミリメートル | −0.950mm | 小さいカッターでは追加の在庫が残る可能性があります |
| 25 ミリメートル | 1″ | 25.400 ミリメートル | +0.400 ミリメートル | 大きめのカッターを使用すると、より多くの材料を除去できる可能性があります |
*正の値は、分数カッターがメートル カッターよりも大きいことを意味します. マイナスは小さいことを意味します.
この表は呼び径の違いのみを示しています. 実際の加工結果は工具補正にも影響されます, なくなる, 偏向, 工具の摩耗, およびプログラムされたツールパス.
カッター径が変わった場合, 工具定義を更新し、加工前に部品の公差を確認します。.
なぜ 6 mm は同じではありません 1/4 インチ
あ 6 mm エンドミルの呼び切削径は次のとおりです。 6.000 ミリメートル. 1/4″ カッター対策 6.350 ミリメートル.
違いは 0.350 ミリメートル.
を中心にプログラムされたスロットを想像してください。 6 ミリカッター. 1/4の場合″ 工具定義または加工戦略を更新せずに工具がインストールされる, 大きなカッターは追加の材料を除去できます.
荒加工用, ツールパスを変更し、後の操作に適したストックを残すことで、利用可能な別のカッターが評価される場合があります。. 完成したスロットの場合, 壁, フィット, または公差制御されたフィーチャ, 必要な寸法を最初に確認する必要があります.
エンドミルのサイズの意味?
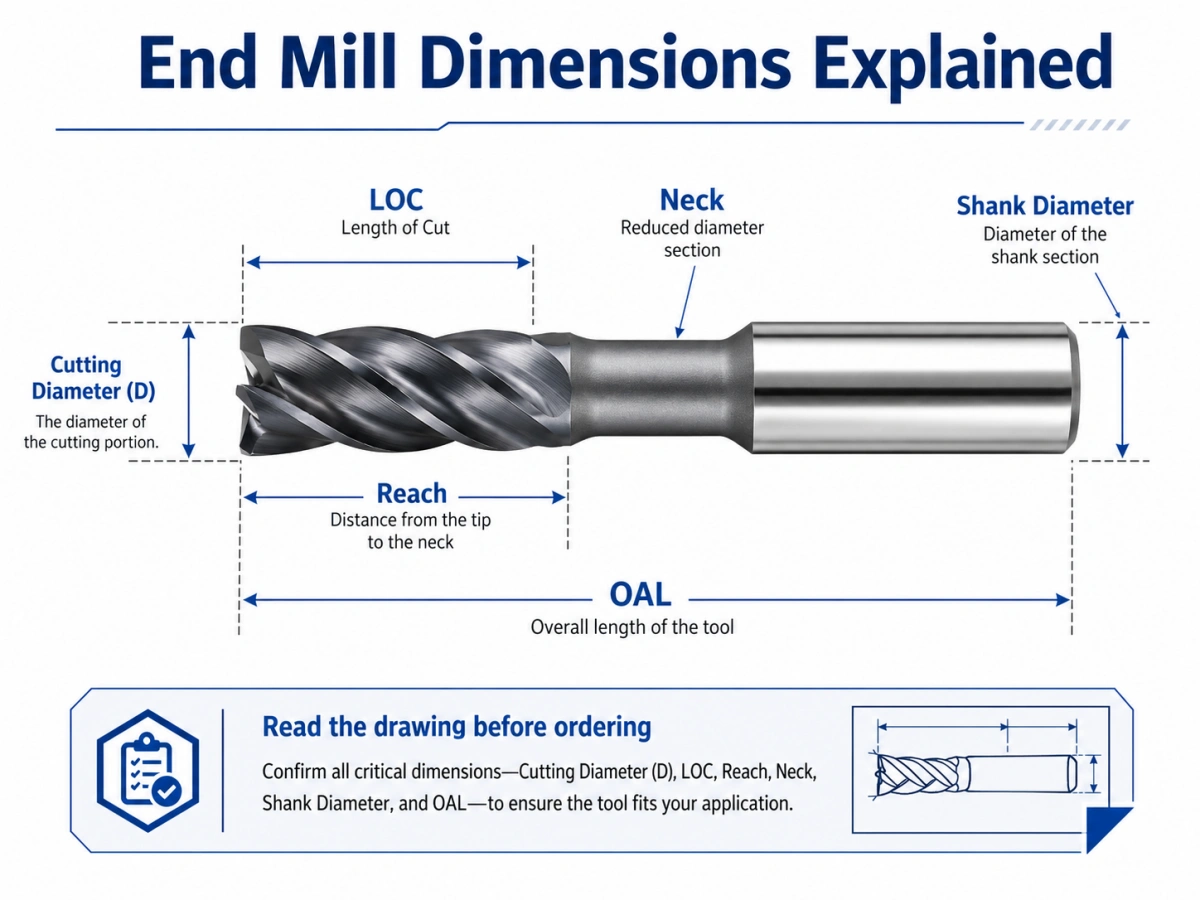
「エンドミルのサイズ」は通常、まず切削直径を指します。. 完全なツール仕様にはいくつかの要素が含まれます, けれど.
当社のエンドミルカタログ全体, 寸法テーブルでは、Cut D または R などのフィールドが使用されます。, LOC, シャンク, とOAL. 微小径およびロングリーチのシリーズには、リーチおよびネックの寸法も含まれる場合があります.
切断径 (D)
切削直径は、工具が回転するときにカッターの刃先によって定義される呼び径です。.
例えば, D 6 エンドミルの公称切削径は 6 ミリメートル.
この寸法はスロット幅に影響します, 小さな機能へのアクセス, 内隅半径, 剛性, および材料除去能力. 通常、部品図面に対して最初にチェックされる寸法です。.
シャンク径 (d)
シャンクはコレットまたはツールホルダーによってクランプされる部分です.
あ 6 mm cutting diameter does not guarantee a 6 すべてのツールの mm シャンク. くびれた, リーチが長い, ミニチュア, 特殊なカッターでは異なる切断直径とシャンク直径が使用される場合があります.
実際のシャンク仕様をご確認の上、ホルダを選定してください.
カットの長さ (LOC)
LOC は刃先部分の軸方向の長さです.
溝長は、適切なクリアランスで必要な加工深さをカバーする必要があります。. 必要以上に長い溝長を選択すると、工具の剛性が低下する可能性があります.
LOC を 1 パスでの推奨される軸方向切込み深さと混同しないでください。. Machining depth depends on the cutter design, ワーク材質, ツールパス, 機械, ホルダー, および切断条件.
For more information about flute structure, see our エンドミル刃の設計と選択ガイド.
全長 (OAL) 対工具オーバーハング
OAL はカッターの物理的な全長です。.
工具オーバーハング, sometimes called stickout, 違います. セットアップ後、ホルダーから工具が伸びた長さです。.
例えば, two cutters can have the same OAL, ただし、オペレータはツールごとに異なるオーバーハングを設定できます. 不要なオーバーハングを短くすることで剛性が向上し、たわみやびびりを軽減します。.
深いまたは狭いフィーチャーのリーチとネック直径
首が曲がったものもある, 深溝, ロングリーチツールシリーズにはリーチとネックの寸法が含まれます.
正確な意味については、製品図面または仕様表を確認してください。, メーカーやツールシリーズによってリーチ関連の寸法に異なるラベルが付けられる場合があるため.
実務的には, これらのフィールドは、大きなシャンクが近くの壁に干渉することなく、カッターが深い領域または狭い領域にアクセスできるかどうかを判断するのに役立ちます。.
到着, LOC, OAL, と実際の工具オーバーハングは別の寸法であるため、互換性のあるものとして扱うべきではありません。.
How to Read End Mill Dimensions
Consider a specification written as:
D 6 × LOC 15 ×シャンク 6 × OAL 50
つまり、:
| 寸法 | 価値 |
|---|---|
| 切断径 (D) | 6 ミリメートル |
| カットの長さ (LOC) | 15 ミリメートル |
| シャンク径 | 6 ミリメートル |
| 全長 (OAL) | 50 ミリメートル |
この例では、主要な寸法を簡単に識別できます.
Do not rely only on the order of four numbers, けれど. Manufacturers may arrange dimensions differently. カッターを注文またはプログラミングする前に、ラベルの付いた図面または仕様フィールドをお読みください。.
Can Metric and Inch End Mills Be Interchanged?
エンドミルのサイズ表は、近くのメートルおよびインチのカッターを特定するのに役立ちます, ただし、近いサイズが自動的に直接置き換えられるわけではありません.
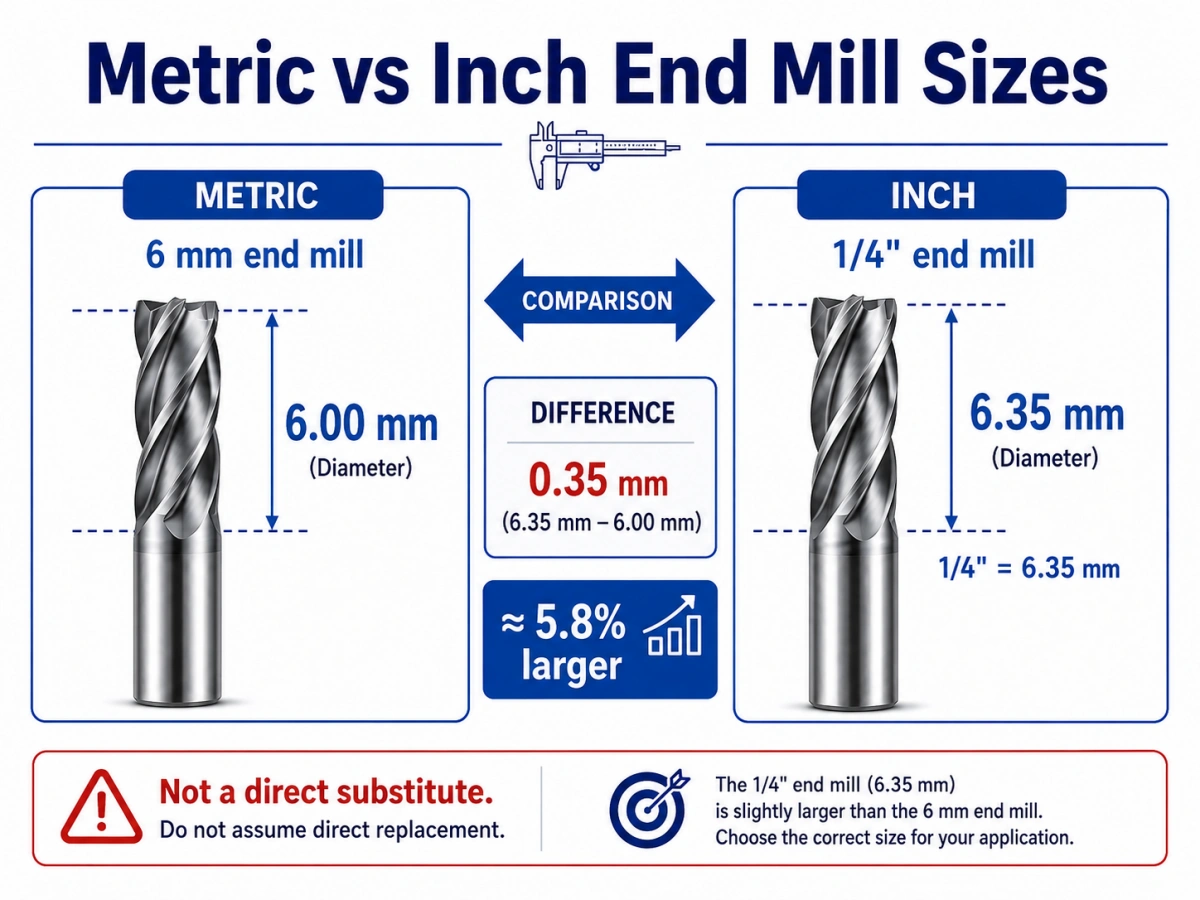
3 つのチェックが最も重要: 切断径, シャンクの互換性, および部品公差.
Match Cutting Diameter to the Part Feature
スロットの場合, カッターの直径は必要な幅と密接に関係しています.
ポケット用, より大きなカッターは、有益な剛性と材料除去を提供します, ただし、必要な領域すべてに入力する必要があります.
Internal corners impose another limit. Because an end mill leaves an internal radius, カッターは、必要なコーナー形状を作成できるほど十分に小さい必要があります。.
Fine details may require a smaller diameter. 同時に, 小さいカッターはたわみに敏感です, なくなる, そして不安定なセットアップ.
実際のシャンクとコレットまたはツールホルダーを一致させる
工具の「メートル」「インチ」だけでホルダの互換性を判断しないでください。
その代わり, 比較する:
- 実際のシャンク径
- コレットまたはホルダーの呼びサイズ
- Manufacturer-specified clamping range
- 必要なクランプ長さ
- Tool condition and holder condition
例えば, a 1/4″ shank measures 6.35 ミリメートル. あ 6 mm collet should not be assumed to clamp it safely unless the collet manufacturer specifically allows that diameter.
Check Tolerance Before Replacing a Nearby Size
A small diameter difference can still affect a finished feature.
If a different cutter is being considered, check the drawing tolerance, remaining stock, finishing allowance, tool compensation, およびプログラムされたツールパス.
For a controlled final dimension, update the tool information rather than treating a nearby metric or inch size as an invisible substitution.
How to Choose the Right End Mill Size
The chart narrows the possible diameters. The part geometry then determines which size can actually be used.
Choose a Diameter That Fits the Feature
スロットの場合, begin with the target slot width.
ポケット用, 必要な最も狭い領域に入ることができるカッターを選択してください. ツールが大きいほど剛性が高くなる可能性があります, 一方、より小さなツールを使用すると、詳細なジオメトリに簡単にアクセスできます。.
工具は完全に鋭利な内側コーナーではなく半径を作成するため、内側コーナー要件によりカッター直径も制限されます。.
最適な直径とは、単に機械に適合する最大の工具ではありません。. パーツにフィットするはずです.
実用的な最短の LOC を使用する
最長のフルート オプションを自動的に選択するのではなく、適切なマージンを持って必要な切削深さをカバーする LOC を選択してください。.
一般に、切断セクションが短いほど、より剛性の高い工具構造が得られます。.
深いキャビティにはネックのあるデザインやリーチの長いデザインが必要になる場合があります. その場合, 非常に長いフルートを備えた標準的なカッターを選択するだけではなく、完全な形状を検討してください。.
不必要な工具のオーバーハングを最小限に抑える
実際のオーバーハングをできるだけ短くする.
追加延長は増加する可能性があります:
- 工具のたわみ
- おしゃべり
- 寸法変化
- 表面仕上げが悪い
- 工具破損のリスク
すべてのジョブに適用されるオーバーハングと直径の単一のルールはありません。. ワーク材質, カッターの形状, ホルダー剛性, 工具のかみ合わせ, マシンの状態がすべて結果に影響します.
シャンクとホルダーの互換性を確認する
ツールをロードする前に, ホルダーが実際のシャンクを正しくクランプできることを確認します.
基本寸法が確認できたら, 材料, フルート数, コーティング, カッター形状は個別に選択可能.
完全な選択プロセスについては、, 読む 正しいエンドミルの選び方.
サイズをご確認の上: ツールの種類を選択してください
直径と長さは完全なカッターを定義するものではありません. 端部プロファイルも加工操作に一致する必要があります.
| ツールの種類 | 一般的な選考の方向性 |
|---|---|
| 四角 / フラットエンドミル | 平底スロット, ポケット, 肩, そしてプロファイリング |
| ボールエンドミル | 曲面, 金型, と3D輪郭 |
| コーナー半径 / ブルノーズエンドミル | 強化されたカッティングコーナーの恩恵を受けるアプリケーション |
| ラフィングエンドミル | 仕上げ前の削り代の増加 |
これは次のステップの簡単な参考資料に過ぎません. より完全な比較については, 見る エンドミルカッターの種類.
標準エンドミルサイズとカスタムエンドミルサイズ
メートル系およびインチ系の一般的な標準エンドミル サイズは、多くの CNC アプリケーションをカバーします, ただし、特殊な部品には標準カタログの組み合わせ以外の寸法が必要になることがよくあります.
カスタム要件には以下が含まれる場合があります:
- 標準外の切断径
- シャンク径の違い
- 特別なLOC
- 拡張または短縮された OAL
- ネックまたはロングリーチのジオメトリ
- 特殊なエンドプロファイル
- 図面定義の寸法
私たちのカタログには正方形が含まれています, ボールノーズ, コーナー半径, 微小径, アルミニウム, 硬化鋼, 銅, 黒鉛, およびその他の用途に特化したエンドミルシリーズ. 必要な形状は工具の種類や用途に応じて変化するため、寸法の組み合わせは異なります。.
標準および図面ベースのツール用, 私たちのものを見る 標準およびカスタムエンドミルカッター.
カスタムエンドミルのお問い合わせのご案内
利用可能な場合, 送信:
- 切断径 (D)
- シャンク径 (d)
- カットの長さ (LOC)
- 全長 (OAL)
- 工具の種類または端部プロファイル
- ワーク材質
- 図面と公差の要件
- コーティング要件, 指定されている場合
- 量
お問い合わせいただく前にすべての仕様を把握する必要はありません. 図面や既にお持ちの情報をお送りください, 残りの詳細は見積もりプロセス中に確認できます。.
エンドミルのサイズに関するよくある質問
最も一般的なエンドミルのサイズは何ですか?
一般的なサイズはツーリングシステムによって異なります, 市場, 機械, そしてアプリケーション. 上記のエンドミル サイズ表には、頻繁に参照されるメートル直径が含まれています。 3, 4, 6, 8, 10, そして 12 ミリメートル, 1/8などの分数サイズも対応可能″, 1/4″, 3/8″, と1/2″. 中級者が多い, ミニチュア, より大きな, カスタムサイズも利用可能です.
違いは何ですか 6 mmとa 1/4 インチエンドミル?
あ 6 mmエンドミル対策 6.000 ミリメートル. 1/4″ エンドミル対策 6.350 ミリメートル. 呼び径の差は、 0.350 ミリメートル, したがって、それらは自動的に同じカッターとして扱われるべきではありません。.
エンドミルのサイズは刃径を意味するのか、それともシャンク径を意味するのか?
引用されたサイズは通常、最初に切断直径を指します。. シャンク直径は別の仕様であり、一部の工具設計では切削直径と異なる場合があります。.
メートルサイズのコレットでインチエンドミルを使用できますか??
実際のシャンク直径をコレットメーカーの許容クランプ範囲と比較して確認してください。. カッターがメートル法で表記されているかインチ表記されているかだけに依存しないでください。.
フラクショナルエンドミルのサイズをミリメートルに変換するにはどうすればよいですか?
分数を 10 進数のインチに変換し、次の値を掛けます。 25.4. 例えば, 1/4″ 0.2500に等しい″, そして 0.2500 × 25.4 = 6.35 ミリメートル.
刃長と全長はどのように選択すればよいですか?
カッターと実際のオーバーハングを実用的な限り短く保ちながら、必要な機能にアクセスするために十分な LOC とリーチを選択します。. 余分な長さは、部品の形状で必要な場合にのみ追加してください。.
エンドミルは常に大きい方が良いですか?
いいえ. より大きなカッターは、有用な剛性と材料除去能力を提供します, ただし、狭いスロットには適合しない可能性があります, 小さなポケット, 細かい部分, または狭い内側の角. 部品の特徴により使用可能な直径が決まります.
規格外サイズのエンドミルも製作できますか?
標準外の切断径, シャンク, LOC, OAL, ネックの形状, エンドプロファイル, コーティング, およびその他の図面で定義された要件をアプリケーションに応じて評価できます.
標準またはカスタムのエンドミル サイズが必要?
必要な直径と寸法がすでにわかっている場合, レビューのために仕様をお送りください.
規格外カッターの場合, 図面を送ることもできます, サイズ表, サンプル情報, または加工要件. 入手可能な情報を確認し、お見積りに必要な寸法を確認させていただきます。.