 精密フライスカッター,あらゆる材料を加工するCNC用の切削工具

加工作業別にカッターの選び方を解説したエンドミル選定ガイドです。, エンドプロファイル, 工具材料, フルート数, コーティング, 寸法, そしてマシンのセットアップ. 間違った工具を選択すると、切りくず排出不良が発生する可能性があります, おしゃべり, 急速なエッジ摩耗, 寸法誤差, 工具の破損, または表面仕上げが一貫していない.
このガイドは機械工向けに書かれています, プロセスエンジニア, ワークショップマネージャー, 販売代理店, およびエンドミルを選択または要求する前に実際的な出発点が必要なバイヤー.
エンドミルとは?
エンドミルは溝加工に使用される回転切削工具です。, ポケット, プロファイリング, 側面フライス加工, 荒削り, 仕上げ, と3D輪郭. 通常のドリルとは異なります, 端刃と外刃の両方で切削可能.
一部のセンターカット設計はランピングをサポートしています, ヘリカルエントリー, または限定的な急落. しかし, 中心形状と入力方法は操作に適合する必要があります.
基本的な説明としては, 読む エンドミルカッターとは何ですか.
エンドミル選定クイックガイド
以下の表は、実際的な開始手順を示しています。. 最終的な工具の選択にはワークピースのグレードが反映される必要があります, カッター径, 切込み深さ, ホルダーの状態, 機械剛性, 及び切りくずの除去方法.
| 加工状況 | 開始ツールの方向 | 主な理由 |
|---|---|---|
| アルミニウム製の溝加工または深いポケット | 2–3フルート, シャープエッジ, ポリッシュフルート | チップスペースの拡大とチップパッキングのリスクの低減 |
| 一般的な鋼の側面フライス加工 | 4 フルート, 強いコア, 耐熱コーティング | 剛性バランス, エッジ数, および切りくず排出 |
| ステンレス鋼の側面フライス加工または仕上げ加工 | 4–6フルート, 可変螺旋または不等ピッチ形状 | 振動の制御に役立ちます, 熱, 不安定な切断 |
| 重荒加工 | 低めまたは中程度の刃数, 荒加工またはブレーカ形状 | より多くの切りくずスペースと制御された切削負荷 |
| 軽いエンゲージメントで仕上げる | より多くの刃数と安定した形状 | より多くの切削接触と改善された表面の一貫性 |
| 平底のスロットとポケット | フラットエンドミル | 平らな底と真っ直ぐな壁を作り出します |
| 3D 輪郭と金型キャビティ | ボールエンドミル | 先端が丸いので曲面に追従します |
| 中仕上げコーナーとより強力なコーナー | ブルノーズまたはコーナーラジアスエンドミル | 半径は外側の切削コーナーを強化します |
| 限られた切削深さの深いフィーチャ | 必要最小限の刃長を備えたロングネックツール | 過度に長い刃と比較してたわみを軽減します。 |
この行列を最初のフィルターとして使用します. その後, エンドプロファイルを確認する, 工具材料, フルート数, コーティング, 寸法, そしてマシンのセットアップ.
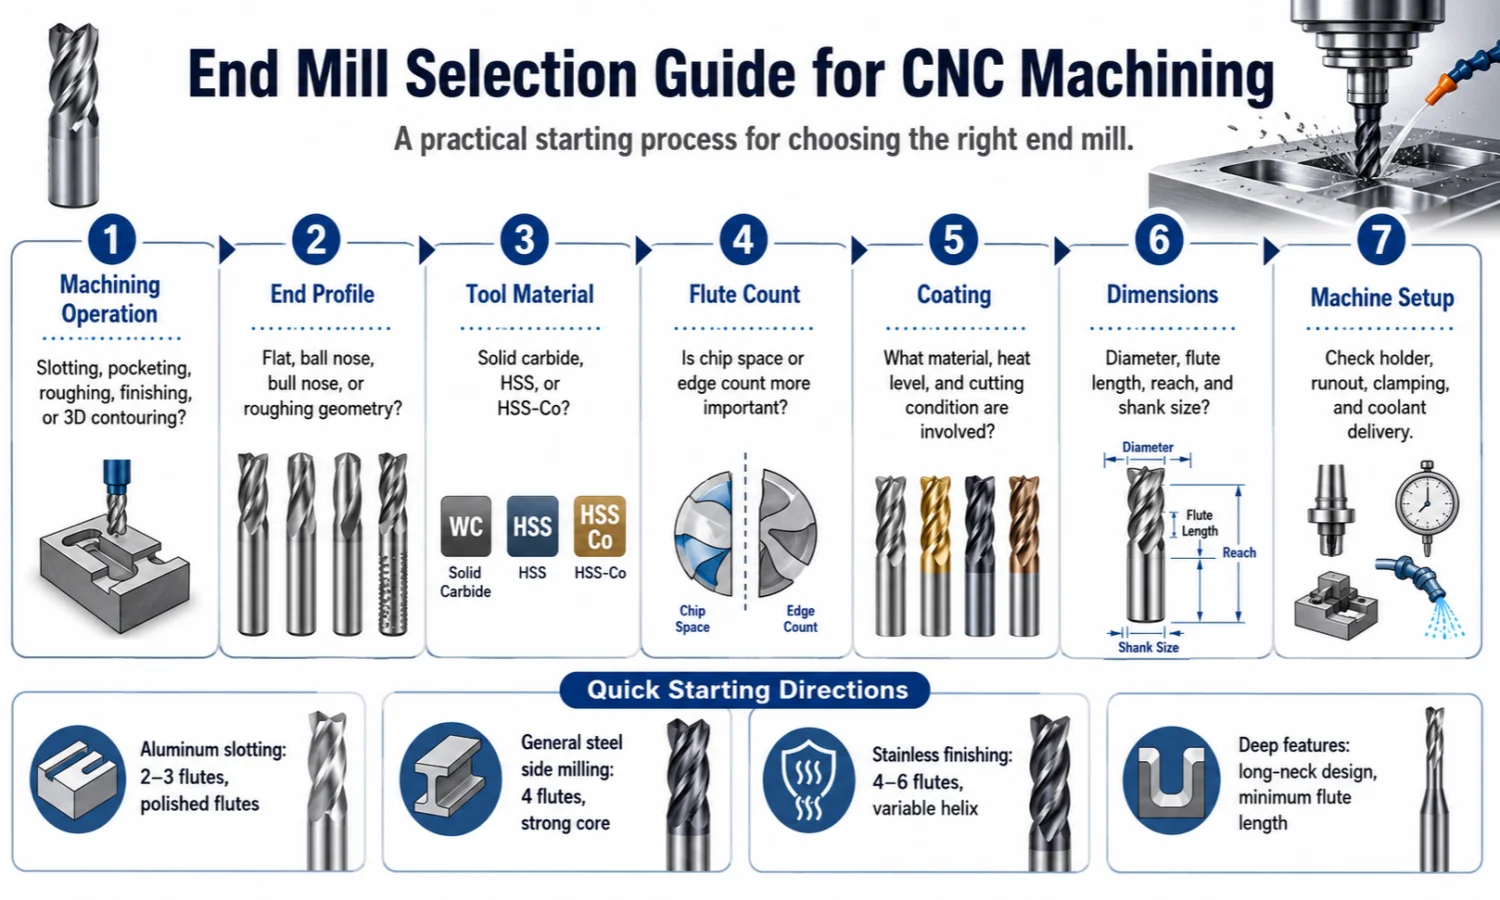
ステップ 1: CNC加工によるエンドミルの選定
機械加工操作は切削方向を決定するため、最初の決定のガイドとなる必要があります。, チップ量, 婚約, および必要な表面.
溝 加工
全幅スロッティングでは、カッターが材料の全直径にわたってかみ合うため、大量の切りくずが生成されます。.
全幅スロットをカットする場合, フルート数を増やす前にチップスペースを優先する. 切りくずが大きい場合や排出が困難な場合は、刃数を減らして開始します。.
適切なスロッティングツールには通常、次のものが必要です。:
- 十分なフルートスペース
- 確実な切りくず排出
- 直接入力が必要な場合のセンターカット設計
- 短くて安定した工具オーバーハング
- 素材に合わせた刃先強度
大きな切りくずを生成するアルミニウムまたはその他の材料の場合, 2– 3 本のフルートが実用的な出発点となります. 鋼用, 最終的なフルートの数はスロットの深さにも依存します, ラジアルかみ合い, カッター径, および冷却剤または空気の供給.
スロット内にチップが残っている場合, すぐに送りを増やしたり、コーティングを変更したりしないでください. まずはフルートのスペースを確認, 切込み深さ, 空気またはクーラントの方向, とツールオーバーハング.
ポケットミーリング
ポケットフライス加工ではランピングを組み合わせることができます, ヘリカルエントリー, サイドカット, コーナーエンゲージメント, そして底面仕上げ.
プログラムされたエントリで工具中心付近の切削が必要な場合は、中心切削エンドミルを使用してください。. しかし, センターカットではエンドミルが標準のドリルビットになるわけではありません. ツールの形状と CAM の入力戦略は、この動きをサポートする必要があります。.
深いポケットにも確実な切りくず除去が必要. トラップされた切りくずを再切断可能, 熱が上昇し、刃先が損傷する可能性があります.
ポケットは深いが実際の切り込み深さが短い場合, 不必要に長い刃を備えたエンドミルではなく、ロングネック工具を選択してください.
側面フライス加工とプロファイリング
側面フライス加工では外側の切れ刃に負荷がかかります. 結果として, ラジアルかみ合い, カッター剛性, なくなる, とサイドウォールの精度が重要になります.
真っ直ぐな壁と肩にはフラットエンドミルを使用してください. 外側のコーナーにさらに強度が必要な場合は、ブルノーズまたはコーナー半径ツールを選択してください.
一般鋼の側面フライス加工用, 4 枚刃ツールは刃数間の実用的なバランスを提供します。, コアの強さ, そしてチップスペース.
ラジアルかみ合いの軽量化と安定した仕上げ加工を実現, 5–6枚刃により切削コンタクトの数を増やすことができます. しかし, 切りくず排出は安定していなければなりません.
荒加工
荒加工では高い切削負荷と切りくず量が発生します. したがって, カッターには十分な溝スペースと噛み合いに対応できる刃先構造が必要です.
従来の荒加工用, 切りくずの除去が難しい場合は、低い刃数または中程度の刃数を選択してください. 荒加工またはチップブレーカーの形状により、切りくずをより小さなセクションに分割し、切削抵抗を低減できます。.
より軽い半径方向のかみ合いを備えた動的またはトロコイド ツールパス向け, 工具が制御された係合経路をたどる間に、各フルートがより小さな切りくずを除去するため、フルート数を増やすと実用的になる可能性があります。.
CAM戦略, 機械剛性, ホルダーの状態, とツールの形状が連携して機能する必要があります. 高性能の荒加工ツールでは、弱いクランプや過剰なオーバーハングを補うことはできません。.
仕上げ
仕上げには安定した形状が必要です, 制御された振れ, 一貫した切れ味, 必要な表面に適合する工具プロファイル.
ラジアルかみ合いが軽く、切りくず排出が安定している場合, 刃数が増えると切削接触の数が増え、より滑らかな仕上げが可能になります。.
カッターを交換する前に, 検査する:
- 最先端のウェア
- ホルダー精度
- 工具オーバーハング
- ワーククランプ
- 飼料の一貫性
- 必要なコーナー形状
刃数が正しい場合でも、磨耗した工具や不安定なホルダーにより、仕上がりが悪くなる可能性があります。.
3D 輪郭加工と金型加工
曲面加工に広く使用されるボールエンドミル, 金型キャビティ, 死ぬ, そして3D仕上げ. 丸みを帯びた先端は、平らな刃先よりも複雑な表面に効果的に追従します。.
ブルノーズツールは、より強力な外側コーナーが必要な場合の、中仕上げや倣い加工に適しています。. コーナー半径により刃先が強化され、中央領域がより平坦に保たれます。.
焼き入れ金型鋼用, 工具シリーズを実際のワークの硬さに合わせます. HRC45 までの材料を対象とした工具には、異なる超硬グレードが使用される場合があります, エッジの準備, HRC60またはHRC65向けに設計されたコーティングからのコーティング.
ステップ 2: 終了プロファイルを選択します
| エンドプロファイル | 主な特長 | 共通アプリケーション |
|---|---|---|
| フラットエンドミル | 鋭い外角を持つフラットな刃先 | スロット, ポケット, 肩, 平面, そして側壁 |
| ボールエンドミル | 完全に丸みを帯びた刃先 | 3D輪郭, 曲面, 死ぬ, 金型キャビティの仕上げ |
| ブルノーズエンドミル | 外側の角が丸い平らな端 | プロファイリング, 中仕上げ, 金型加工, そしてより強力なコーナー |
| ラフィングエンドミル | 鋸歯状またはブレーカ刃先 | 高い材料除去性と荒加工 |
| センターカットエンドミル | 刃先が中心を横切って、または中心近くまで伸びている | 確実なランピング, ヘリカルエントリー, およびポケットエントリー操作 |
加工するフィーチャに応じてプロファイルを選択します.
フラットエンドミルは平らな底部と真っ直ぐな壁を作り出します. ボールノーズカッターが曲面に追従. ブルノーズツールは外側のコーナーを強化し、多くの場合中仕上げに適しています.
センターカットエンドミルは特定の進入動作をサポート可能, ただし、そのプランジング能力は中心の形状によって異なります。, カッター径, ワーク材質, およびプログラムされたツールパス.
より詳細な比較については, 私たちのを読んでください エンドミルカッターの種類と使い方ガイド.
ステップ 3: 超硬ソリッドまたはハイスを選択してください
工具の材質は剛性に影響します, 靭性, 耐摩耗性, 切断速度の可能性, そしてコスト.
超硬ソリッドエンドミル
超硬ソリッドにより高剛性を実現, 良好な耐摩耗性, 適切な加工条件下での安定した寸法性能.
用途が必要な場合は超硬ソリッドを選択してください:
- より高い切削速度での CNC 加工
- 安定した寸法精度
- 鋼鉄, ステンレス鋼, 鋳鉄, または金型鋼の機械加工
- 生産期間が長くなる
- 一貫した表面品質
- 十分な機械剛性を備えた小径または中型のカッター径
超硬は衝撃に弱い, 過度の振れ, クランプが不安定, そして激しい振動. したがって, 機械とホルダーがツールをサポートする必要があります.
超硬ソリッドオプションの場合, 私たちのものを見る 超硬エンドミルカッター 商品ページ.
HSS および HSS-Co エンドミル
ハイスとコバルトハイスは靭性が高く、一部の用途では振動や断続切削に耐えることができます。.
次の場合に HSS または HSS-Co を選択します。:
- 機械は低い主軸速度で動作します
- セットアップの剛性が限られている
- カットが中断される
- より大きなカスタムカッターが必要です
- 注文数量が少ない
- 最大切削速度よりも靱性が重要
低剛性機械の場合, HSS-Co は超硬ソリッドよりも振動や断続切削に耐える可能性があります. しかし, 通常、セットアップが安定している場合、超硬はより高い剛性と耐摩耗性を提供します。.
最終的な選択はマシンを反映する必要があります, ワークピース, カッターサイズ, 切断作業, 量, そしてコスト目標.
ステップ 4: フルート数を選択してください
刃数がチップスペースを変える, コアの強さ, フィード能力, 刃先の数と.
| フルートカウント | 一般的な選考の方向性 |
|---|---|
| 2 フルート | 最大チップスペース; 切りくずの排出が最優先の場合に役立ちます |
| 3 フルート | チップスペース間のバランス, 剛性, 最先端のカウント |
| 4 フルート | 一般鋼フライス加工と側面切削の共通方向 |
| 5–6フルート | より多くの切れ刃により安定した側面フライス加工や、制御された噛み合いによる仕上げ加工が可能 |
チップスペースが最優先の場合は 2 ~ 3 枚のフルートを使用してください. これはアルミニウムの溝加工によく当てはまります, 深いポケット, より大きなチップを生成する操作.
使用 4 多くの一般鋼およびサイドミーリング用途の実用的な出発点としてのフルート.
ラジアルのかみ合いが軽い場合は、5 ~ 6 枚の刃を選択してください, 機械は硬いです, 切りくず排出はすでに制御されています.
刃数を増やしても、自動的に硬い材料に適した工具になるわけではありません. 全幅スロッティングの場合, 溝が多すぎると切りくずが閉じ込められ、熱が発生する可能性があります, エッジダメージ, または工具の破損.
さらに詳しい説明については, 私たちのを読んでください エンドミル刃選択ガイド.
直接比較するには, 読む 2 フルート対 4 フルート対 6 フルートエンドミル.
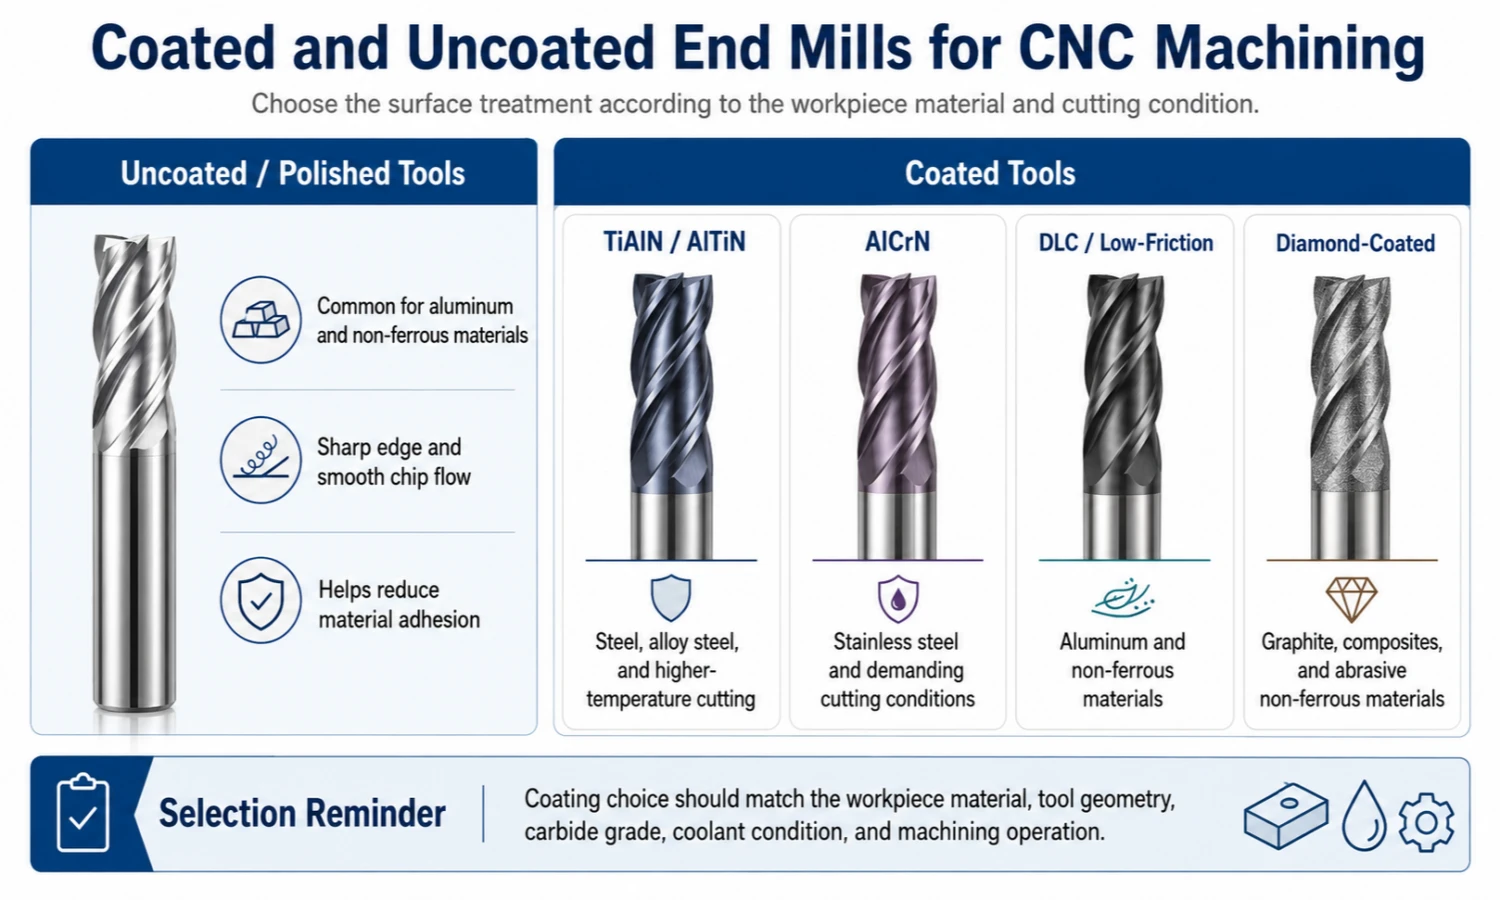
ステップ 5: コーティングエンドミルまたはコーティングなしエンドミルを選択してください
コーティングは摩擦に影響します, heat resistance, 耐摩耗性, 材料の接着, 最先端の保護機能.
固定ルールではなく、選択の方向として次の表を使用してください。.
| ワークの方向 | コーティングまたは表面方向 | 主な考慮事項 |
|---|---|---|
| アルミニウムおよび非鉄材料 | コーティングされていない, ポリッシュ, DLC, または適切な低摩擦コーティング | 付着を軽減し、切りくずの流れをサポート |
| 炭素鋼および合金鋼 | TiAlNの, アルティン, または適切な耐熱コーティング | 耐熱性とエッジ保護 |
| ステンレス鋼 | AlCrN, TiAlNの, アルティン, またはアプリケーション固有のコーティング | 熱, 着る, 切断安定性 |
| グラファイトおよび研磨複合材 | ダイヤモンドコーティングされた工具 | 耐摩耗性 |
| 一般的な低速アプリケーション | TiN またはコーティングなしのオプション | 潤滑性と一般的な摩耗保護 |
アルミニウムおよび非鉄材料
アルミ用, 鋭いエッジから始める, 磨かれたフルート, コーティングされていない表面または低摩擦表面.
耐熱性の高いコーティングがアルミニウムに自動的に適しているわけではありません. 表面が材料の接着力を高める場合, 構成刃先と不良な切りくずの流れが発生する可能性があります.
鋼鉄
炭素鋼・合金鋼用, TiAlNの, アルティン, TiSiNの, または別の適切な耐熱コーティングで刃先を保護できます。.
ワークの硬度と切削温度が上昇するにつれて, 超硬グレード, エッジの準備, コーティングがより重要になる.
ステンレス鋼
ステンレス鋼用, 熱制御と切断安定性をサポートするコーティングと形状を選択してください.
AlCrN, TiAlNの, または AlTiN が役立つ開始指示を提供します, ただし、最終的な選択はステンレスグレードと一致する必要があります, 手術, フルート数, 冷却水の状態, そして切削負荷.
ダイヤモンドコーティングされた工具
グラファイトに適したダイヤモンドコートエンドミル, 複合材, 研磨性の非鉄材料, およびその他の特定のアプリケーション.
ダイヤモンド コーティングをすべての金属に対する普遍的な選択肢として使用しないでください。. ワークの化学的性質と切削条件は適合する必要があります.
正確なコーティングは超硬グレードと一致する必要があります, 工具形状, ワークグレード, 切断作業, そして冷却水の状態.
ステップ 6: 寸法と形状の確認
カッター直径は工具仕様の一部にすぎません.
ご注文の前に, 確認する:
- カッター径
- 刃長さ
- 全長
- シャンク径
- 必要な加工深さ
- ツールリーチ
- Corner radius
- ねじれ角
- 刃数
- センターカット要件
- 寸法許容差
加工領域に到達する最短の実用工具を使用する.
必要なリーチは長いが、切込み深さが短い場合, 不必要に長い刃を備えたエンドミルではなく、ロングネック工具を選択してください. 切断部が短くなり、剛性が向上します。.
刃長または全長が長すぎると、次のようなリスクが高まります。:
- おしゃべり
- 工具のたわみ
- 寸法誤差
- 偏摩耗
- コーナー欠け
- 工具の破損
標準の寸法や形状がフィーチャに到達できない場合、または必要な直径を満たさない場合は、カスタム エンドミルを選択してください。, コーナー半径, 許容範囲, コーティング, またはアプリケーションターゲット.
ステップ 7: チェックマシン, ホルダー, とクランプ条件
適切なエンドミルでも、不安定なセットアップではパフォーマンスが低下する可能性があります.
工具オーバーハング
オーバーハングが長いと剛性が低下する. 加工深さが許す限り工具をホルダーに近づけてください.
コーティングや刃数を変更する前に, カッターが必要以上に伸びていないか確認してください.
ホルダー振れ
振れにより、1 つの刃先が他の刃先よりも大きな負荷を受ける可能性があります. これにより不均一な摩耗が発生し、表面仕上げの低下につながる可能性があります。, チッピング, または早期の失敗.
ホルダーを点検する, コレット, シャンクの清浄度, 1 つのフルートが他のフルートよりも摩耗している場合の工具の取り付け位置.
機械剛性
スピンドルの状態, ホルダ精度, 機械構造, ワークピースのクランプはすべて結果に影響します.
硬質超硬工具はワークピースまたはホルダーの動きを修正できません.
チップとクーラントの配送
空気またはクーラントが切断領域に到達する必要があります.
供給が不十分だと、深いポケットやスロットの中に切りくずが残る可能性があります. その後、ツールはそれらの切りくずを再切断します, 熱が上昇し、エッジが損傷します.
ワーククランプ
ワークピースの動きは工具の問題のように見える場合があります.
カッターを交換する前に, 治具が部品をしっかりと保持し、ツールパスが不要な振動を発生させないことを確認します。.
被削材の材質がエンドミルの選択に与える影響
ワーク材質は依然として重要, ただし、加工作業と併せて考慮する必要があります。.
- アルミニウムには鋭いエッジと十分なチップスペースが必要です.
- 炭素鋼および合金鋼には、より強力な刃先と耐摩耗性が必要です.
- ステンレス鋼には熱と加工硬化を制御するための安定した切断が必要です.
- 鋳鉄には優れた耐摩耗性が必要です.
- 金型鋼と工具鋼には実際の硬さに合わせた工具シリーズが必要です.
- チタン合金には慎重な熱管理と安定したかみ合いが必要です.
より詳細な材質選定をしたい場合, 読む 超硬エンドミルカッターの選び方.
エンドミルの選択とセットアップの問題
| 症状 | 考えられる原因 | 最初の調整方向 |
|---|---|---|
| スロット内にチップが詰め込まれる | フルートが多すぎる, フルートスペースが不十分, 切りくず排出不良 | フルート数を減らす, 空気または冷却剤の供給を改善する, 溝の長さを確認してください |
| 工具の破損 | チップパッキン, 過剰なオーバーハング, 不安定なホルダー, 激しい関与 | 切りくず除去性の向上, リーチを短くする, クランプをチェックする, 不安定なエンゲージメントを軽減します |
| ビビリマーク | 長いオーバーハング, 弱いセットアップ, 繰り返しの切削抵抗 | 工具を短くする, クランプを改善する, そして可変螺旋幾何学を考慮してください |
| 表面仕上げが悪い | 磨耗したエッジ, なくなる, 不安定な飼料, 不適切な端部プロファイル | ツールとホルダーを点検してください, カットを安定させる, 正しいプロファイルを選択します |
| 急速なエッジ摩耗 | 間違った超硬グレード, コーティング, または切断状態 | 素材に合わせたグレードとコーティング, 硬度, 熱, そして操作 |
| コーナーチッピング | 高負荷時の鋭いコーナー, 振動, 断続切断 | コーナーRを考慮しセットアップの安定性を向上 |
| アルミニウムビルトアップエッジ | 高摩擦, 鈍いエッジ, 粗いフルート表面, 切りくずの流れが悪い | シャープな研磨形状を使用し、切りくず排出性を向上させます。 |
加工の問題にはいくつかの原因が考えられます. コーティングや刃数を変更するだけでは解決しない場合があります.
セットアップから始める, 切りくずの流れ, 工具の状態, そしてエンゲージメント. 次に、工具形状を変更する必要があるかどうかを評価します。.
よくあるエンドミル選択の間違い
直径だけで選ぶ
同じ直径の 2 つのエンドミルの刃長が異なる場合があります, フルートのカウント, エンドプロファイル, 超硬グレード, コーティング, とアプリケーション.
常に完全な仕様を確認してください.
切りくず排出無視
切りくず排出が不十分だと発熱の原因となる, チップ再切断, 構築されたエッジ, おしゃべり, そして工具の破損.
この問題は、全幅スロッティング中に特によく発生します。, 深いポケット, そしてアルミ加工.
工具オーバーハングが多すぎる場合
リーチが大きすぎると剛性が低下します.
加工深さに安全に到達する最短の工具を使用してください。. 特徴が深い場合, 必要最小限の切断長さのロングネック設計を検討してください。.
チップスペースを確認せずにさらに多くのフルートを選択
より多くの切れ刃により、噛み合いが軽く、切りくずの流れが安定しているときの送り能力と表面の一貫性が向上します.
深溝加工の場合, しかし, 刃数が多すぎると切りくずが閉じ込められ、カッターが損傷する可能性があります.
名前だけでコーティングを選択する
高価なコーティングが自動的に優れているわけではありません.
コーティングを素材に合わせる, 超硬グレード, 幾何学, 冷却剤, 切断温度, そして操作.
1 つのエンドミルをすべての作業に使用
荒削りカッター, 仕上げ工具, スロッティングエンドミル, とボールノーズカッターは異なる仕事を実行します.
1つの汎用工具を毎回使用するのではなく、特徴や加工段階に応じてエンドミルを選択.
FAQ
エンドミルで穴を開けることはできますか?
一部のセンターカットエンドミルはランピングに対応しています, ヘリカルエントリー, または限定的な急落. しかし, ドリルビットを自動的に交換すべきではありません.
中心形状の確認, カッター径, ワーク材質, アキシャルエントリーにエンドミルを使用する前にプログラムされたエントリー方法.
低剛性の機械では超硬とハイスどちらを選ぶべきか?
HSS または HSS-Co は、低速または剛性の低い機械において、より高い靭性と振動耐性を提供する可能性があります。.
超硬により剛性と耐摩耗性が向上, ただし安定したホルダーが必要です, 制御された振れ, 確実なクランプ.
溝加工中にエンドミルが折れるのはなぜですか?
一般的な原因には切りくずの詰まりが含まれます, フルート数が多すぎる, 工具オーバーハングが多すぎる, クランプが不安定, 激しい関与, 冷却剤や空気の供給不良.
超硬材種のみが問題であると考える前に、切りくず排出とセットアップの安定性を確認してください.
可変ヘリックスエンドミルはどのような場合に選択すればよいですか?
側面フライス加工中に繰り返しの切削力によりビビリが発生する場合は、可変ねじれまたは不等ピッチ形状を選択してください。, プロファイリング, または仕上げ.
振動を軽減できる設計, ただし、剛性の高いホルダーと安定したワーククランプが必要です。.
ロング刃エンドミルの代わりにロングネックエンドミルを使用すべき場合?
フィーチャーに追加のリーチが必要だが、切断セクションが短い場合は、ロングネックツールを使用します。.
通常、刃長を短くすると、不必要に長い切れ刃よりもサポート力が高まります。.
カスタムエンドミルをリクエストする際に役立つ情報?
利用可能なツールの寸法を送信します, 描画, 製品画像, ワーク材質, 機械加工作業, 必要な機能, 現在のツールモデル, 量, および既存の加工問題.
サプライヤーに連絡する前に詳細を準備する必要はありません. 仕様の不足は見積時に確認可能.
適切なエンドミルの選択にサポートが必要?
加工内容に合わせて最適なエンドミルを選択, ワーク材質, 特徴形状, 必要な寸法, マシンのセットアップ, および表面仕上げ目標.
あなたの図面を私たちに送ってください, ツールモデル, 必要な寸法, 製品画像, サンプル, または入手可能な加工情報. と 16 長年の切削工具製造経験, アプリケーションをレビューし、適切な標準またはカスタムツールの方向性を確認するのに役立ちます。.
当社の標準とカスタムをご覧ください エンドミルカッター製品ページ.
アプリケーションについて話し合うには, までメールでお問い合わせください sales@cutterbest.com.