 หัวกัดที่มีความแม่นยํา,เครื่องมือตัดสําหรับเครื่องจักรกลซีเอ็นซีทุกวัสดุ

หนึ่ง แผนภูมิขนาดดอกเอ็นมิลล์ ช่วยคุณเปรียบเทียบเมตริกทั่วไป, เศษส่วนนิ้ว, และเส้นผ่านศูนย์กลางเครื่องตัดทศนิยมนิ้วก่อนเลือกเครื่องมือ. เส้นผ่านศูนย์กลางการตัดมักจะเป็นขนาดแรกที่ต้องตรวจสอบ, แต่ไม่ใช่มิติเดียวที่สำคัญ.
เส้นผ่านศูนย์กลางก้าน, ความยาวของการตัด, ความยาวโดยรวม, และระยะเอื้อมของเครื่องมือยังอาจส่งผลต่อว่าหัวกัดจะพอดีกับตัวจับยึดหรือไม่และสามารถเข้าถึงคุณสมบัติที่ต้องการได้หรือไม่.
ตัวอย่างทั่วไปคือ 6 มม. เทียบกับ 1/4 นิ้ว:
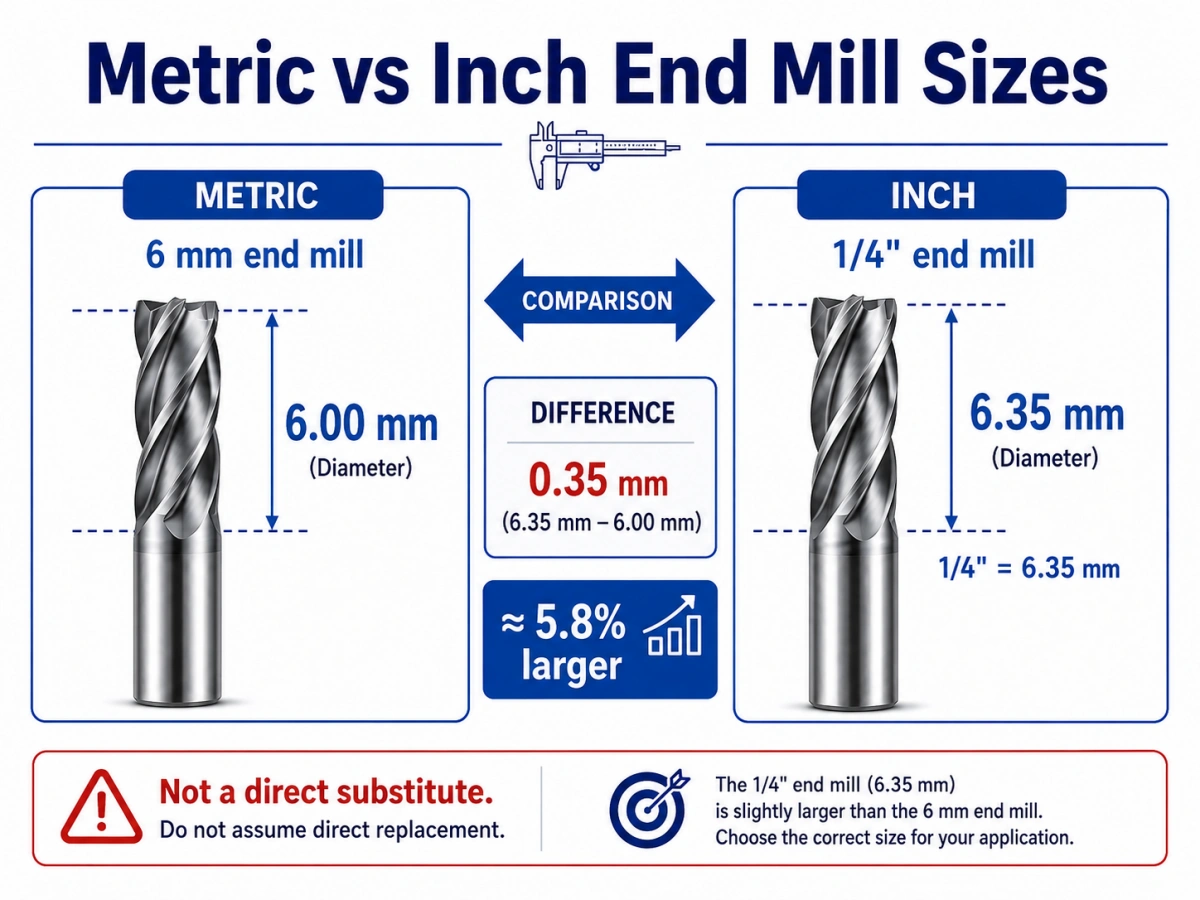
6 มม.ไม่เหมือนกับ 1/4 นิ้ว.
6 มม. = ประมาณ 0.2362″
1/4″ = 0.2500″ = ตรงนั้น 6.35 มม
ถ้าเป็นภาพวาด, ความกว้างของช่อง, หรือขนาดที่เสร็จแล้วขึ้นอยู่กับเส้นผ่านศูนย์กลางของเครื่องตัด, ที่ 0.35 มิลลิเมตรความแตกต่างอาจมีความสำคัญ.
แผนภูมิขนาดดอกเอ็นมิลล์โดยสรุป
แผนภูมิขนาดดอกเอ็นมิลล์ด้านล่างครอบคลุมถึงเส้นผ่านศูนย์กลางหน่วยเมตริกและนิ้วที่อ้างอิงโดยทั่วไป. ได้รับการออกแบบมาเพื่อการอ้างอิงอย่างรวดเร็วแทนที่จะเป็นรายการขนาดมาตรฐานหรือขนาดที่กำหนดเองทั้งหมดที่มีอยู่.
เส้นผ่านศูนย์กลางก้านจริง, ล็อค, โออัล, เรขาคณิตของคอ, และขนาดอื่นๆ จะแตกต่างกันไปตามชุดเครื่องมือ.
ขนาดดอกเอ็นมิลล์เมตริกทั่วไป
ตารางนี้มีประโยชน์เมื่อวาดภาพ, โปรแกรมแคม, หรือสเปคการซื้อระบุเป็นมิลลิเมตร.
| เส้นผ่านศูนย์กลางเมตริก | นิ้วทศนิยมที่แน่นอน |
|---|---|
| 1 มม | 0.0394″ |
| 1.5 มม | 0.0591″ |
| 2 มม | 0.0787″ |
| 2.5 มม | 0.0984″ |
| 3 มม | 0.1181″ |
| 4 มม | 0.1575″ |
| 5 มม | 0.1969″ |
| 6 มม | 0.2362″ |
| 8 มม | 0.3150″ |
| 10 มม | 0.3937″ |
| 12 มม | 0.4724″ |
| 16 มม | 0.6299″ |
| 20 มม | 0.7874″ |
| 25 มม | 0.9843″ |
สิ่งเหล่านี้เป็นเส้นผ่านศูนย์กลางอ้างอิงทั่วไปแทนที่จะเป็นรายการสินค้าคงคลังทั้งหมด. เล็กลง, ระดับกลาง, ใหญ่กว่า, และอาจมีขนาดที่ไม่เป็นมาตรฐานขึ้นอยู่กับชุดเครื่องมือ.
ขนาดนิ้วทั่วไปและดอกเอ็นมิลล์แบบเศษส่วน
ขนาดเศษส่วนนิ้วยังคงเป็นเรื่องปกติตามแบบร่างและข้อกำหนดเครื่องมือของสหรัฐอเมริกา. ค่าทศนิยมมีประโยชน์เมื่อต้องป้อนขนาดลงในซอฟต์แวร์ CAM หรือเปรียบเทียบกับขนาดเมตริก.
| เศษส่วนนิ้ว | นิ้วทศนิยม | เมตริกที่แน่นอน |
|---|---|---|
| 1/32″ | 0.03125″ | 0.7938 มม |
| 1/16″ | 0.06250″ | 1.5875 มม |
| 3/32″ | 0.09375″ | 2.3813 มม |
| 1/8″ | 0.12500″ | 3.1750 มม |
| 5/32″ | 0.15625″ | 3.9688 มม |
| 3/16″ | 0.18750″ | 4.7625 มม |
| 1/4″ | 0.25000″ | 6.3500 มม |
| 5/16″ | 0.31250″ | 7.9375 มม |
| 3/8″ | 0.37500″ | 9.5250 มม |
| 1/2″ | 0.50000″ | 12.7000 มม |
| 5/8″ | 0.62500″ | 15.8750 มม |
| 3/4″ | 0.75000″ | 19.0500 มม |
| 1″ | 1.00000″ | 25.4000 มม |
ตารางนี้ครอบคลุมขนาดเศษส่วนที่อ้างอิงบ่อยๆ. ไม่ได้หมายความว่าดอกเอ็นมิลล์เหล่านี้มีเพียงขนาดนิ้วเดียวเท่านั้นที่มีจำหน่าย.
ขนาดดอกเอ็นมิลล์ขนาดเล็กและไมโคร
เครื่องมือที่มีเส้นผ่านศูนย์กลางเล็กต้องการการดูแลเอาใจใส่มากกว่าการแปลงเส้นผ่านศูนย์กลางธรรมดา.
ในคู่มือนี้, เครื่องมือด้านล่าง 1 มม. ถือเป็นดอกเอ็นมิลล์ระดับไมโครสำหรับการอ้างอิง ไม่ใช่เป็นคำจำกัดความของอุตสาหกรรมโดยสมบูรณ์. สำหรับเครื่องตัดเหล่านี้, เส้นผ่านศูนย์กลางคอ, เข้าถึง, ขนาดก้าน, การถือครองเครื่องมือ, วิ่งหมด, และความเสถียรของเครื่องจักรอาจมีความสำคัญเป็นพิเศษ.
ในแค็ตตาล็อกดอกเอ็นมิลล์ของเรา, เครื่องมือที่มีเส้นผ่านศูนย์กลางไมโครและเครื่องมือร่องลึกใช้ช่องมิติเพิ่มเติม เช่น เส้นผ่านศูนย์กลางระยะเอื้อมและคอ. นี่เป็นตัวอย่างที่ดีว่าทำไมเส้นผ่านศูนย์กลางการตัดเพียงอย่างเดียวจึงไม่สามารถอธิบายลักษณะของหัวกัดขนาดเล็กได้ครบถ้วน.
แผนภูมิขนาดและการแปลงดอกเอ็นมิลล์เมตริกเป็นนิ้ว
ใช้แผนภูมิขนาดดอกเอ็นมิลล์ด้านบนเพื่อระบุเส้นผ่านศูนย์กลางระบุก่อน, จากนั้นตรวจสอบการแปลงที่แน่นอนก่อนที่จะเลือกเครื่องมือเมตริกหรือนิ้วใกล้เคียง.
ขนาดเมตริกและนิ้วสามารถแปลงได้อย่างแม่นยำเพราะว่า:
1 นิ้ว = 25.4 มม
การคำนวณนั้นง่าย. คำถามที่สำคัญกว่านั้นคือเครื่องตัดเชิงพาณิชย์ในบริเวณใกล้เคียงสามารถเปลี่ยนขนาดที่ระบุได้จริงหรือไม่.
วิธีอ่านเมตริก, เศษส่วน, และขนาดทศนิยม
เอาไป 1/4″ ดอกเอ็นมิลล์เป็นตัวอย่าง.
ขั้นแรกให้แปลงเศษส่วนเป็นนิ้วทศนิยม:
1/4″ = 0.2500″
จากนั้นแปลงนิ้วเป็นมิลลิเมตร:
0.2500 × 25.4 = 6.35 มม
ก 6 คัตเตอร์มม. จะแปลงไปในทิศทางตรงกันข้าม:
6 ۞ 25.4 = ประมาณ 0.2362″
ตัวเลขใกล้ตัวแล้ว, แต่เครื่องมือมีเส้นผ่านศูนย์กลางการตัดไม่เท่ากัน.
ขนาดเมตริกและนิ้วใกล้เคียง: อย่าถือว่าพวกเขาเท่าเทียมกัน
คู่ต่อไปนี้มักถูกเปรียบเทียบเนื่องจากขนาดค่อนข้างใกล้เคียงกัน. ค่าเศษส่วนที่แสดงคือ ขนาดอ้างอิงทั่วไปจากแผนภูมินี้, ไม่ใช่ขนาดเศษส่วนที่ใกล้เคียงที่สุดทางคณิตศาสตร์ในบรรดาเครื่องมือทุกนิ้วที่มีอยู่ในตลาด.
| ขนาดเมตริก | การอ้างอิงเศษส่วนทั่วไปใกล้เคียง | ขนาดเศษส่วนเป็นมม | ความแตกต่างของเส้นผ่านศูนย์กลาง* | ผลในทางปฏิบัติหาก Toolpath ไม่เปลี่ยนแปลง |
|---|---|---|---|---|
| 3 มม | 1/8″ | 3.175 มม | +0.175 มม | คัตเตอร์ขนาดใหญ่อาจดึงวัสดุออกได้มากขึ้น |
| 6 มม | 1/4″ | 6.350 มม | +0.350 มม | คัตเตอร์ขนาดใหญ่อาจตัดเฉือนคุณสมบัติที่ได้รับการควบคุมมากเกินไป |
| 8 มม | 5/16″ | 7.9375 มม | −0.0625 มม | คัตเตอร์ขนาดเล็กอาจมีสต็อกเพิ่มเติม |
| 10 มม | 3/8″ | 9.525 มม | −0.475 มม | คัตเตอร์ขนาดเล็กอาจมีสต็อกเพิ่มเติม |
| 12 มม | 1/2″ | 12.700 มม | +0.700 มม | คัตเตอร์ขนาดใหญ่อาจดึงวัสดุออกได้มากขึ้น |
| 16 มม | 5/8″ | 15.875 มม | −0.125 มม | คัตเตอร์ขนาดเล็กอาจมีสต็อกเพิ่มเติม |
| 20 มม | 3/4″ | 19.050 มม | −0.950 มม | คัตเตอร์ขนาดเล็กอาจมีสต็อกเพิ่มเติม |
| 25 มม | 1″ | 25.400 มม | +0.400 มม | คัตเตอร์ขนาดใหญ่อาจดึงวัสดุออกได้มากขึ้น |
*ค่าบวกหมายถึงเครื่องตัดเศษส่วนมีขนาดใหญ่กว่าเครื่องตัดแบบเมตริก. ลบหมายถึงมีขนาดเล็กลง.
ตารางนี้แสดงเฉพาะความแตกต่างของเส้นผ่านศูนย์กลางที่ระบุเท่านั้น. ผลการตัดเฉือนจริงยังได้รับผลกระทบจากการชดเชยเครื่องมืออีกด้วย, วิ่งหมด, การโก่งตัว, การสึกหรอของเครื่องมือ, และเส้นทางเครื่องมือที่ตั้งโปรแกรมไว้.
หากเส้นผ่านศูนย์กลางของเครื่องตัดเปลี่ยนไป, อัปเดตคำจำกัดความของเครื่องมือและตรวจสอบพิกัดความเผื่อของชิ้นส่วนก่อนการตัดเฉือน.
ทำไม 6 มม.ไม่เหมือนกับ 1/4 นิ้ว
ก 6 ดอกเอ็นมิลล์ มม. มีเส้นผ่านศูนย์กลางการตัดระบุเท่ากับ 6.000 มม. เอ 1/4″ มาตรการตัด 6.350 มม.
ความแตกต่างก็คือ 0.350 มม.
ลองนึกภาพสล็อตที่ถูกโปรแกรมไว้รอบๆ 6 เครื่องตัดมม. ถ้าเป็น 1/4″ มีการติดตั้งเครื่องมือโดยไม่ต้องอัปเดตคำจำกัดความของเครื่องมือหรือกลยุทธ์การตัดเฉือน, เครื่องตัดขนาดใหญ่สามารถเอาวัสดุเพิ่มเติมออกได้.
สำหรับการตัดแต่งขึ้นรูปด้วยเครื่องจักรหยาบ, บางครั้งอาจมีการประเมินหัวกัดอื่นที่มีอยู่โดยการเปลี่ยนเส้นทางเครื่องมือและเหลือสต็อกที่เหมาะสมสำหรับการดำเนินการในภายหลัง. สำหรับช่องสำเร็จรูป, กำแพง, พอดี, หรือคุณสมบัติควบคุมความอดทน, ต้องตรวจสอบมิติข้อมูลที่ต้องการก่อน.
ขนาดดอกเอ็นมิลล์หมายถึงอะไร?
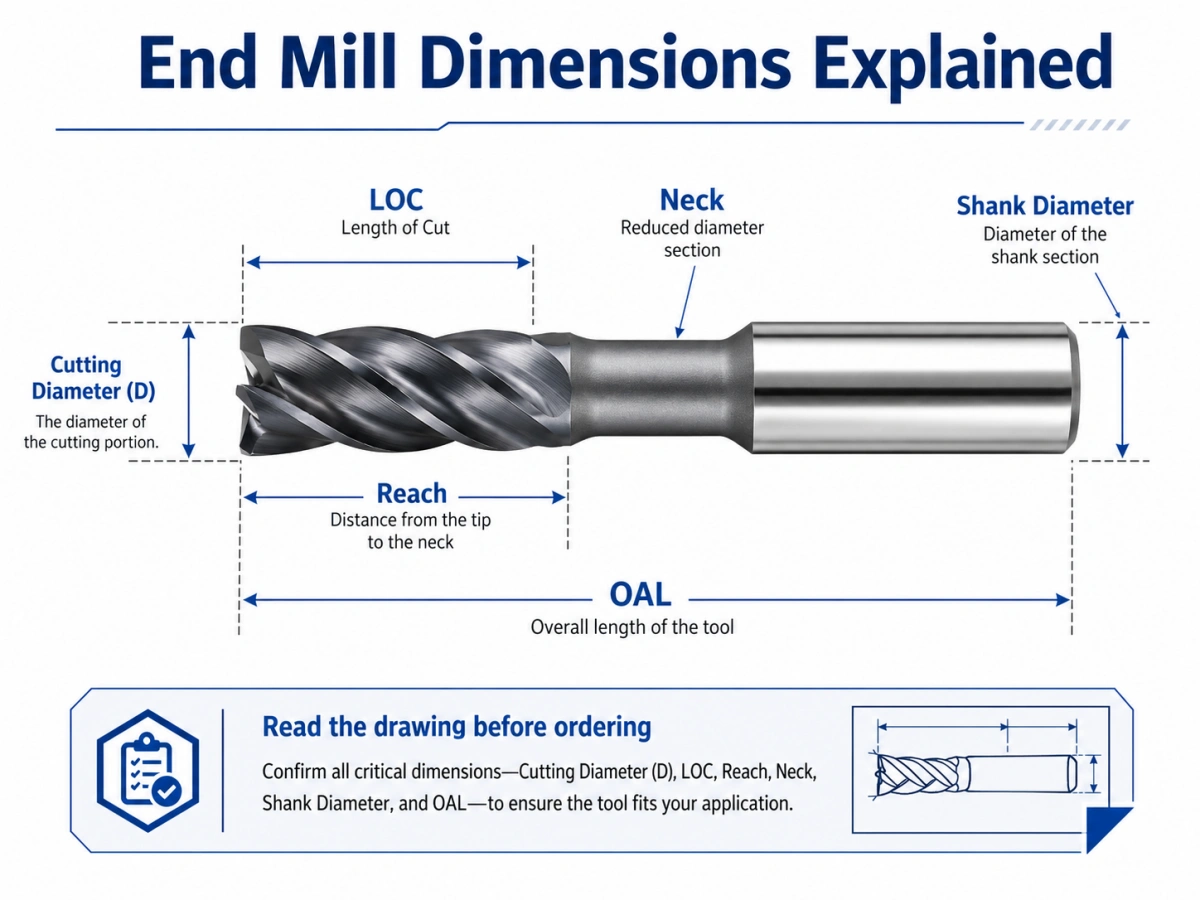
“ขนาดดอกเอ็นมิลล์” มักจะหมายถึงเส้นผ่านศูนย์กลางการตัดก่อน. ข้อมูลจำเพาะของเครื่องมือที่สมบูรณ์ประกอบด้วยหลายมิติ, แม้ว่า.
ทั่วทั้งแค็ตตาล็อกดอกเอ็นมิลล์ของเรา, ตารางมิติใช้ฟิลด์เช่น Cut D หรือ R, ล็อค, ก้าน, และโอเอแอล. ซีรีส์เส้นผ่านศูนย์กลางไมโครและระยะเอื้อมยาวอาจรวมถึงขนาดการเอื้อมและคอด้วย.
เส้นผ่านศูนย์กลางการตัด (D)
เส้นผ่านศูนย์กลางการตัดคือเส้นผ่านศูนย์กลางระบุที่กำหนดโดยคมตัดของหัวกัดในขณะที่เครื่องมือหมุน.
ตัวอย่างเช่น, ก 6 ดอกเอ็นมิลล์มีเส้นผ่านศูนย์กลางการตัดระบุเท่ากับ 6 มม.
มิตินี้ส่งผลต่อความกว้างของช่อง, เข้าถึงคุณสมบัติเล็กๆ, รัศมีมุมภายใน, ความแข็งแกร่ง, และความสามารถในการกำจัดวัสดุ. โดยปกติจะเป็นการตรวจสอบมิติแรกกับการวาดชิ้นส่วน.
เส้นผ่านศูนย์กลางก้าน (ง)
ด้ามคือส่วนที่ยึดโดยคอลเล็ตหรือที่จับเครื่องมือ.
ก 6 เส้นผ่านศูนย์กลางการตัด มม. ไม่รับประกัน 6 ก้านมม. บนทุกเครื่องมือ. คอ, ระยะไกล, ขนาดเล็ก, และหัวกัดแบบพิเศษอาจใช้เส้นผ่านศูนย์กลางการตัดและด้ามที่แตกต่างกัน.
ตรวจสอบข้อมูลจำเพาะของด้ามจริงก่อนเลือกตัวจับยึด.
ความยาวของการตัด (ล็อค)
LOC คือความยาวแกนของส่วนคมตัด.
ความยาวของร่องจะต้องครอบคลุมความลึกในการตัดเฉือนที่ต้องการโดยมีระยะห่างที่เหมาะสม. การเลือกความยาวของร่องฟันเกินความจำเป็นอาจลดความแข็งแกร่งของเครื่องมือได้.
ไม่ควรสับสนระหว่าง LOC กับระยะกินลึกตามแนวแกนที่แนะนำในรอบเดียว. ความลึกของการตัดเฉือนขึ้นอยู่กับการออกแบบเครื่องตัด, วัสดุชิ้นงาน, เส้นทางเครื่องมือ, เครื่องจักร, เจ้าของ, และเงื่อนไขการตัด.
สำหรับข้อมูลเพิ่มเติมเกี่ยวกับโครงสร้างขลุ่ย, ดูของเรา คู่มือการออกแบบและการเลือกขลุ่ยดอกเอ็นมิลล์.
ความยาวโดยรวม (โออัล) เทียบกับระยะยื่นของเครื่องมือ
OAL คือความยาวทางกายภาพที่สมบูรณ์ของคัตเตอร์.
ส่วนยื่นของเครื่องมือ, บางครั้งเรียกว่าติดขัด, มันแตกต่างออกไป. คือความยาวของเครื่องมือที่ยื่นออกมาจากตัวจับยึดหลังการติดตั้ง.
ตัวอย่างเช่น, เครื่องตัดสองตัวสามารถมี OAL เดียวกันได้, แต่ผู้ปฏิบัติงานอาจตั้งค่าระยะยื่นที่แตกต่างกันสำหรับเครื่องมือแต่ละชนิด. การรักษาส่วนที่เกินโดยไม่จำเป็นให้สั้นจะช่วยเพิ่มความแข็งแกร่ง และช่วยลดการโก่งตัวและการสะท้าน.
เส้นผ่านศูนย์กลางระยะเอื้อมและคอสำหรับคุณสมบัติที่ลึกหรือแคบ
คอบ้าง, ร่องลึก, และชุดเครื่องมือระยะยื่นยาวประกอบด้วยขนาดระยะเอื้อมและคอ.
ตรวจสอบภาพวาดผลิตภัณฑ์หรือตารางข้อมูลจำเพาะเพื่อดูความหมายที่แน่นอน, เนื่องจากผู้ผลิตและชุดเครื่องมืออาจติดป้ายกำกับมิติที่เกี่ยวข้องกับการเข้าถึงแตกต่างกัน.
ในแง่การปฏิบัติ, ช่องเหล่านี้ช่วยกำหนดว่าหัวกัดสามารถเข้าถึงพื้นที่ลึกหรือแคบได้โดยที่ด้ามที่ใหญ่กว่าไม่รบกวนผนังบริเวณใกล้เคียงหรือไม่.
เข้าถึง, ล็อค, โออัล, และระยะยื่นของเครื่องมือจริงเป็นขนาดที่แยกจากกัน และไม่ควรถือเป็นการสับเปลี่ยนกัน.
วิธีอ่านขนาดดอกเอ็นมิลล์
พิจารณาข้อกำหนดที่เขียนเป็น:
D 6 × ล็อค 15 × ก้าน 6 × โอเอแอล 50
มันหมายถึง:
| มิติ | ค่า |
|---|---|
| เส้นผ่านศูนย์กลางการตัด (D) | 6 มม |
| ความยาวของการตัด (ล็อค) | 15 มม |
| เส้นผ่านศูนย์กลางก้าน | 6 มม |
| ความยาวโดยรวม (โออัล) | 50 มม |
ตัวอย่างนี้ทำให้ระบุมิติหลักได้ง่าย.
อย่าพึ่งเฉพาะลำดับของตัวเลขสี่ตัวเท่านั้น, แม้ว่า. ผู้ผลิตอาจจัดขนาดให้แตกต่างออกไป. อ่านช่องรูปวาดหรือข้อมูลจำเพาะที่มีป้ายกำกับก่อนสั่งซื้อหรือตั้งโปรแกรมเครื่องตัด.
ดอกเอ็นมิลล์เมตริกและนิ้วสามารถสับเปลี่ยนกันได้?
แผนภูมิขนาดดอกเอ็นมิลล์สามารถช่วยระบุหัวกัดเมตริกและนิ้วที่อยู่ใกล้เคียงได้, แต่ขนาดที่ใกล้เคียงกันจะไม่ใช่การแทนที่โดยตรงโดยอัตโนมัติ.
การตรวจสอบสามครั้งมีความสำคัญมากที่สุด: เส้นผ่านศูนย์กลางการตัด, ความเข้ากันได้ของก้าน, และความอดทนส่วนหนึ่ง.
จับคู่เส้นผ่านศูนย์กลางการตัดกับคุณลักษณะของชิ้นส่วน
สำหรับสล็อต, เส้นผ่านศูนย์กลางของเครื่องตัดมีความสัมพันธ์อย่างใกล้ชิดกับความกว้างที่ต้องการ.
สำหรับกระเป๋า, หัวกัดขนาดใหญ่สามารถให้ความแข็งแกร่งที่เป็นประโยชน์และการกำจัดวัสดุได้, แต่ก็ยังต้องเข้าทุกพื้นที่ที่ต้องการ.
มุมภายในทำให้เกิดขีดจำกัดอีกประการหนึ่ง. เนื่องจากดอกเอ็นมิลล์ออกจากรัศมีภายใน, หัวกัดต้องมีขนาดเล็กพอที่จะสร้างรูปทรงมุมที่ต้องการได้.
รายละเอียดเล็กๆ น้อยๆ อาจต้องใช้เส้นผ่านศูนย์กลางเล็กกว่า. ในเวลาเดียวกัน, หัวกัดขนาดเล็กจะไวต่อการโก่งตัวมากกว่า, วิ่งหมด, และการตั้งค่าที่ไม่เสถียร.
จับคู่ด้ามจริงกับปลอกรัดหรือตัวจับยึดเครื่องมือ
อย่าตัดสินความเข้ากันได้ของด้ามจับโดยการเรียกเครื่องมือว่า "เมตริก" หรือ "นิ้ว" เท่านั้น
แทน, เปรียบเทียบ:
- เส้นผ่านศูนย์กลางก้านจริง
- ขนาดระบุของปลอกรัดหรือด้ามจับ
- ช่วงการจับยึดที่ผู้ผลิตกำหนด
- ความยาวในการหนีบที่ต้องการ
- สภาพเครื่องมือและสภาพของด้ามจับ
ตัวอย่างเช่น, 1/4″ มาตรการก้าน 6.35 มม. ก 6 ไม่ควรถือว่าปลอกรัดมม. จะยึดอย่างปลอดภัย เว้นแต่ผู้ผลิตปลอกรัดจะอนุญาตเส้นผ่านศูนย์กลางนั้นโดยเฉพาะ.
ตรวจสอบพิกัดความเผื่อก่อนเปลี่ยนขนาดใกล้เคียง
ความแตกต่างของเส้นผ่านศูนย์กลางเล็กน้อยยังคงส่งผลต่อชิ้นงานที่ทำเสร็จแล้วได้.
หากมีการพิจารณาคัตเตอร์อื่น, ตรวจสอบความอดทนในการวาดภาพ, สต็อกที่เหลืออยู่, ค่าเผื่อการจบ, การชดเชยเครื่องมือ, และเส้นทางเครื่องมือที่ตั้งโปรแกรมไว้.
สำหรับมิติสุดท้ายที่ได้รับการควบคุม, อัปเดตข้อมูลเครื่องมือแทนที่จะถือว่าขนาดเมตริกหรือนิ้วใกล้เคียงเป็นการทดแทนที่มองไม่เห็น.
วิธีเลือกขนาดดอกเอ็นมิลล์ที่ถูกต้อง
แผนภูมิทำให้เส้นผ่านศูนย์กลางที่เป็นไปได้แคบลง. รูปทรงของชิ้นส่วนจะกำหนดขนาดที่สามารถใช้งานได้จริง.
เลือกเส้นผ่านศูนย์กลางที่เหมาะกับคุณลักษณะ
สำหรับสล็อต, เริ่มต้นด้วยความกว้างของช่องเป้าหมาย.
สำหรับกระเป๋า, เลือกเครื่องตัดที่สามารถเข้าสู่พื้นที่ที่ต้องการแคบที่สุดได้. เครื่องมือขนาดใหญ่อาจมีความแข็งมากกว่า, ในขณะที่เครื่องมือขนาดเล็กช่วยให้เข้าถึงรูปทรงเรขาคณิตที่มีรายละเอียดได้ดีขึ้น.
ข้อกำหนดด้านมุมภายในยังจำกัดเส้นผ่านศูนย์กลางของหัวกัดด้วย เนื่องจากเครื่องมือจะสร้างรัศมีแทนที่จะเป็นมุมด้านในที่คมกริบ.
เส้นผ่านศูนย์กลางที่ดีที่สุดไม่ใช่เพียงเครื่องมือที่ใหญ่ที่สุดที่เหมาะกับเครื่องจักรเท่านั้น. มันจะต้องพอดีกับส่วน.
ใช้ LOC ที่ใช้งานได้จริงที่สั้นที่สุด
เลือก LOC ที่ครอบคลุมระยะกินลึกที่ต้องการด้วยระยะขอบที่เหมาะสม แทนที่จะเลือกตัวเลือกร่องฟันที่ยาวที่สุดโดยอัตโนมัติ.
โดยทั่วไปส่วนการตัดที่สั้นกว่าจะทำให้โครงสร้างเครื่องมือมีความแข็งแกร่งมากขึ้น.
โพรงฟันลึกอาจต้องมีการออกแบบให้มีคอหรือยื่นยาว. ในกรณีนั้น, ตรวจสอบรูปทรงทั้งหมด แทนที่จะเลือกหัวกัดมาตรฐานที่มีร่องฟันยาวมาก.
ลดระยะยื่นของเครื่องมือที่ไม่จำเป็นให้เหลือน้อยที่สุด
รักษาระยะยื่นจริงให้สั้นที่สุดเท่าที่ใช้งานได้จริง.
ส่วนขยายเพิ่มเติมสามารถเพิ่มได้:
- การโก่งตัวของเครื่องมือ
- พูดพล่อย
- การแปรผันของมิติ
- พื้นผิวไม่ดี
- ความเสี่ยงในการแตกหักของเครื่องมือ
ไม่มีกฎเกณฑ์เกี่ยวกับระยะยื่นถึงเส้นผ่านศูนย์กลางข้อเดียวที่ใช้ได้กับทุกงาน. วัสดุชิ้นงาน, เรขาคณิตของเครื่องตัด, ความแข็งแกร่งของผู้ถือ, การมีส่วนร่วมของเครื่องมือ, และสภาพเครื่องล้วนส่งผลต่อผลลัพธ์ทั้งสิ้น.
ยืนยันความเข้ากันได้ของด้ามและตัวจับยึด
ก่อนที่จะโหลดเครื่องมือ, ยืนยันว่าด้ามจับสามารถยึดก้านจริงได้อย่างถูกต้อง.
เมื่อขนาดพื้นฐานได้รับการยืนยันแล้ว, วัสดุ, การนับขลุ่ย, การเคลือบ, และรูปทรงของคัตเตอร์สามารถเลือกแยกกันได้.
เพื่อกระบวนการคัดเลือกที่สมบูรณ์, อ่าน วิธีการเลือกดอกเอ็นมิลล์ที่เหมาะสม.
หลังจากยืนยันขนาดแล้ว: เลือกประเภทเครื่องมือ
เส้นผ่านศูนย์กลางและความยาวไม่ได้กำหนดคัตเตอร์ที่สมบูรณ์. โปรไฟล์ส่วนท้ายจะต้องสอดคล้องกับการตัดเฉือนด้วย.
| ประเภทเครื่องมือ | ทิศทางการคัดเลือกทั่วไป |
|---|---|
| สี่เหลี่ยม / ดอกเอ็นมิลล์แบบแบน | ช่องด้านล่างแบน, กระเป๋า, ไหล่, และการทำโปรไฟล์ |
| ดอกเอ็นมิลล์บอลโนส | พื้นผิวโค้ง, แม่พิมพ์, และรูปทรงสามมิติ |
| รัศมีมุม / ดอกเอ็นมิลล์บูลโนส | การใช้งานที่ได้ประโยชน์จากมุมตัดที่แข็งแรงขึ้น |
| ดอกกัดหยาบ | การกำจัดสต็อกที่สูงขึ้นก่อนการตกแต่ง |
นี่เป็นเพียงการอ้างอิงขั้นตอนถัดไปโดยย่อเท่านั้น. เพื่อการเปรียบเทียบที่สมบูรณ์ยิ่งขึ้น, ดู ประเภทคัตเตอร์ดอกเอ็นมิลล์.
ขนาดดอกเอ็นมิลล์มาตรฐานและแบบกำหนดเอง
ขนาดดอกเอ็นมิลล์มาตรฐานทั่วไปในระบบเมตริกและนิ้วครอบคลุมการใช้งาน CNC หลายประเภท, แต่ชิ้นส่วนพิเศษมักต้องการขนาดที่อยู่นอกชุดแค็ตตาล็อกมาตรฐาน.
ข้อกำหนดที่กำหนดเองอาจรวมถึง:
- เส้นผ่านศูนย์กลางการตัดที่ไม่ได้มาตรฐาน
- เส้นผ่านศูนย์กลางก้านที่แตกต่างกัน
- ล็อคพิเศษ
- OAL ที่ขยายหรือสั้นลง
- รูปทรงคอหรือระยะยืดยาว
- โปรไฟล์ปลายพิเศษ
- มิติข้อมูลที่กำหนดโดยการวาด
แคตตาล็อกของเราประกอบด้วยสี่เหลี่ยมจัตุรัส, บอลจมูก, รัศมีมุม, เส้นผ่านศูนย์กลางไมโคร, อลูมิเนียม, เหล็กชุบแข็ง, ทองแดง, กราไฟท์, และซีรีส์ดอกเอ็นมิลล์เฉพาะการใช้งานอื่นๆ. การผสมผสานมิติจะแตกต่างกันไปเนื่องจากรูปทรงที่ต้องการเปลี่ยนแปลงไปตามประเภทเครื่องมือและการใช้งาน.
สำหรับเครื่องมือมาตรฐานและแบบเขียนแบบ, ดูของเรา คัตเตอร์ดอกเอ็นมิลล์แบบมาตรฐานและแบบสั่งทำพิเศษ.
ข้อมูลสำหรับการสอบถามเกี่ยวกับดอกเอ็นมิลล์แบบกำหนดเอง
ถ้ามี, ส่ง:
- เส้นผ่านศูนย์กลางการตัด (D)
- เส้นผ่านศูนย์กลางก้าน (ง)
- ความยาวของการตัด (ล็อค)
- ความยาวโดยรวม (โออัล)
- ประเภทเครื่องมือหรือโปรไฟล์ส่วนท้าย
- วัสดุชิ้นงาน
- ข้อกำหนดการวาดภาพและความอดทน
- ความต้องการการเคลือบ, ถ้าระบุไว้
- ปริมาณ
คุณไม่จำเป็นต้องทราบข้อกำหนดทุกประการก่อนที่จะติดต่อเรา. ส่งแบบหรือข้อมูลที่คุณมีอยู่แล้ว, และรายละเอียดที่เหลือสามารถตรวจสอบได้ในระหว่างกระบวนการเสนอราคา.
คำถามที่พบบ่อยเกี่ยวกับขนาดดอกเอ็นมิลล์
ดอกเอ็นมิลล์ขนาดใดที่พบบ่อยที่สุด?
ขนาดทั่วไปขึ้นอยู่กับระบบเครื่องมือ, ตลาด, เครื่องจักร, และการประยุกต์ใช้. แผนภูมิขนาดดอกเอ็นมิลล์ด้านบนประกอบด้วยเส้นผ่านศูนย์กลางระบบเมตริกที่มีการอ้างอิงบ่อยครั้ง เช่น 3, 4, 6, 8, 10, และ 12 มม, เช่นเดียวกับขนาดเศษส่วนเช่น 1/8″, 1/4″, 3/8″, และ 1/2″. ระดับกลางมากมาย, ขนาดเล็ก, ใหญ่กว่า, และขนาดที่กำหนดเองก็มีให้เช่นกัน.
ความแตกต่างระหว่างก 6 มม. และก 1/4 ดอกเอ็นมิลล์นิ้ว?
ก 6 มาตรการดอกเอ็นมิลล์ มม 6.000 มม. เอ 1/4″ มาตรการดอกเอ็นมิลล์ 6.350 มม. ความแตกต่างของเส้นผ่านศูนย์กลางระบุคือ 0.350 มม, ดังนั้นจึงไม่ควรถือเป็นเครื่องตัดเดียวกันโดยอัตโนมัติ.
ขนาดของดอกเอ็นมิลล์หมายถึงเส้นผ่านศูนย์กลางการตัดหรือเส้นผ่านศูนย์กลางด้ามหรือไม่?
ขนาดที่เสนอมักจะหมายถึงเส้นผ่านศูนย์กลางการตัดก่อน. เส้นผ่านศูนย์กลางของด้ามเป็นข้อกำหนดแยกต่างหากและอาจแตกต่างจากเส้นผ่านศูนย์กลางการตัดของเครื่องมือบางแบบ.
ฉันสามารถใช้ดอกเอ็นมิลล์นิ้วกับปลอกรัดขนาดเมตริกได้หรือไม่?
ตรวจสอบเส้นผ่านศูนย์กลางด้ามจริงโดยเทียบกับช่วงการจับยึดที่ได้รับอนุญาตของผู้ผลิตปลอกรัด. อย่าเชื่อเพียงว่าหัวกัดเป็นแบบเมตริกหรือนิ้วเท่านั้น.
ฉันจะแปลงขนาดดอกเอ็นมิลล์ที่เป็นเศษส่วนเป็นมิลลิเมตรได้อย่างไร?
แปลงเศษส่วนเป็นนิ้วทศนิยมแล้วคูณด้วย 25.4. ตัวอย่างเช่น, 1/4″ เท่ากับ 0.2500″, และ 0.2500 × 25.4 = 6.35 มม.
ฉันจะเลือกความยาวขลุ่ยและความยาวโดยรวมได้อย่างไร?
เลือก LOC ที่เพียงพอและเอื้อมเพื่อเข้าถึงคุณสมบัติที่ต้องการ ในขณะเดียวกันก็รักษาหัวกัดและระยะยื่นจริงให้สั้นที่สุดเท่าที่ใช้งานได้จริง. ควรเพิ่มความยาวพิเศษเฉพาะเมื่อต้องใช้รูปทรงของชิ้นส่วนเท่านั้น.
ดอกเอ็นมิลล์ที่ใหญ่กว่าจะดีกว่าเสมอไป?
เลขที่. หัวกัดขนาดใหญ่สามารถให้ความแข็งแกร่งที่เป็นประโยชน์และความสามารถในการขจัดวัสดุ, แต่อาจจะไม่พอดีกับช่องแคบๆ, กระเป๋าเล็ก ๆ, รายละเอียดที่ดี, หรือมุมภายในที่คับแคบ. คุณลักษณะชิ้นส่วนจะกำหนดเส้นผ่านศูนย์กลางที่ใช้งานได้.
คุณสามารถผลิตดอกเอ็นมิลล์ที่ไม่ได้มาตรฐานได้หรือไม่?
เส้นผ่านศูนย์กลางการตัดที่ไม่ได้มาตรฐาน, พระสาทิสลักษณ์, ล็อค, โออัล, เรขาคณิตของคอ, สิ้นสุดโปรไฟล์, การเคลือบ, และข้อกำหนดที่กำหนดรูปวาดอื่น ๆ สามารถประเมินได้ตามการใช้งาน.
ต้องการขนาดดอกเอ็นมิลล์มาตรฐานหรือแบบกำหนดเอง?
หากคุณทราบเส้นผ่านศูนย์กลางและขนาดที่ต้องการแล้ว, ส่งข้อกำหนดให้เราตรวจสอบ.
สำหรับคัตเตอร์ที่ไม่ได้มาตรฐาน, คุณยังสามารถส่งภาพวาดได้, รายการขนาด, ข้อมูลตัวอย่าง, หรือความต้องการเครื่องจักร. เราจะตรวจสอบข้อมูลที่มีอยู่และยืนยันขนาดที่จำเป็นสำหรับใบเสนอราคา.