 หัวกัดที่มีความแม่นยํา,เครื่องมือตัดสําหรับเครื่องจักรกลซีเอ็นซีทุกวัสดุ

ประเภทของหัวกัดจะแตกต่างกันไปตามรูปทรงการตัด, แบบฟอร์มเครื่องมือ, วิธีการติดตั้ง, และประเภทของคุณสมบัติ เครื่องตัดแต่ละเครื่องสามารถตัดเฉือนได้. หัวกัดบางรุ่นมีไว้สำหรับงานกัดทั่วไป, ในขณะที่แบบอื่นๆ มีรูปร่างสำหรับพื้นผิวเรียบ, คุณสมบัติด้านข้าง, T-สล็อต, กระทู้, หรือการลบมุม.
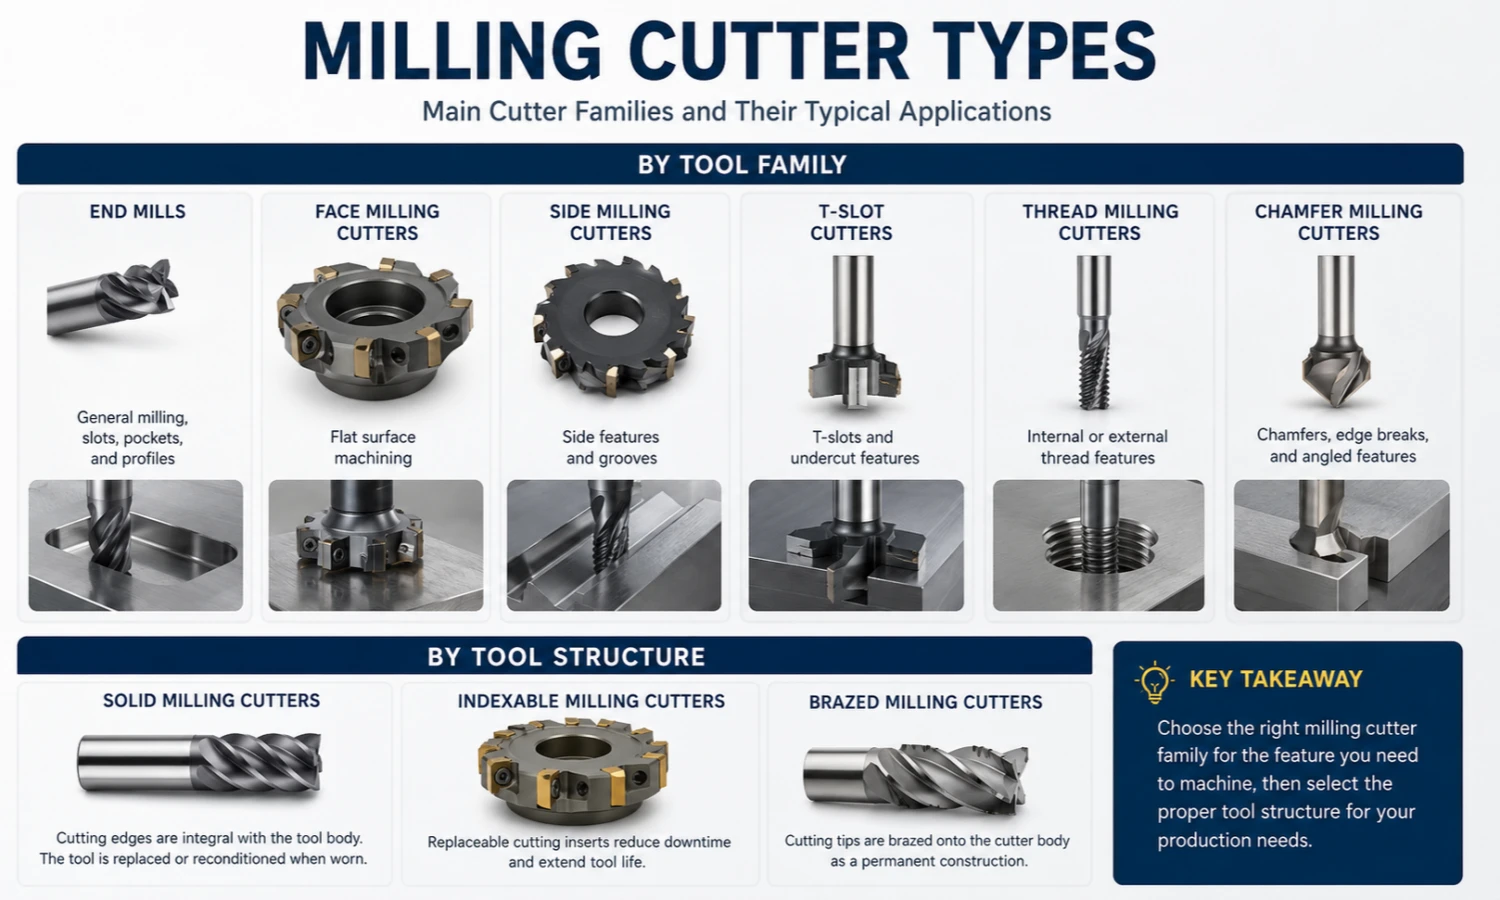
วิธีปฏิบัติจริงในการทำความเข้าใจการจำแนกประเภทหัวกัดคือการแยกออกเป็นสองระดับ: ตระกูลเครื่องมือและโครงสร้างเครื่องมือ. กลุ่มเครื่องมืออธิบายรูปแบบหัวกัดและบทบาทการตัดเฉือนขั้นพื้นฐาน, ในขณะที่โครงสร้างของเครื่องมืออธิบายวิธีสร้างคมตัดและตัวหัวกัด.
คู่มือนี้เน้นที่วิธีการจำแนกทั้งสองวิธีเพื่อให้คุณเข้าใจความแตกต่างหลักๆ โดยไม่ต้องเปลี่ยนหน้าเป็นเนื้อหาที่สมบูรณ์, การเคลือบ, หรือคู่มือการเลือกพารามิเตอร์การตัด.
หัวกัดประเภทหลักคืออะไร?
คุณสามารถจัดกลุ่มหัวกัดประเภทหลักๆ ตามรูปแบบหัวกัดและตามประเภทของคุณสมบัติได้ เครื่องตัดแต่ละเครื่องสามารถตัดเฉือนได้.
กลุ่มเครื่องตัดหญ้าทั่วไป ได้แก่:
| ครอบครัวเครื่องตัดมิลลิ่ง | ความแตกต่างพื้นฐาน | บทบาททั่วไป |
|---|---|---|
| ดอกเอ็นมิล | คมตัดตามตัวเครื่องมือและ, ขึ้นอยู่กับเรขาคณิต, ในตอนท้าย | การกัดทั่วไป, สล็อต, กระเป๋า, และโปรไฟล์ |
| เครื่องตัดปาดหน้า | ตัวคัตเตอร์กว้างขึ้นพร้อมคมตัดที่จัดไว้สำหรับการตัดปาดหน้า | การกลึงพื้นผิวเรียบ |
| หัวกัดด้านข้าง | คัตเตอร์แบบแผ่นดิสก์ที่มีคมตัดรอบขอบและด้านข้าง | ลักษณะด้านข้างและร่อง |
| เครื่องตัด T-Slot | คอแคบพร้อมหัวตัดที่กว้างขึ้น | คุณสมบัติ T-slot และ undercut |
| หัวกัดเกลียว | รูปทรงการตัดแบบเกลียวที่ใช้กับเส้นทางเครื่องมือที่ตั้งโปรแกรมไว้ | คุณสมบัติเธรดภายในหรือภายนอก |
| Chamfer มิลลิ่งคัตเตอร์ | รูปทรงการตัดมุม | การลบมุม, ขอบแตก, และคุณสมบัติเชิงมุม |

เหล่านี้คือกลุ่มหัวกัดระดับบนสุด. แต่ละตระกูลสามารถมีประเภทย่อยเพิ่มเติมได้, ขนาด, รูปทรงเรขาคณิต, และการก่อสร้าง.
สำหรับความหมายพื้นฐานและหลักการทำงานของคัตเตอร์มิลลิ่ง, ดูของเรา เครื่องตัดมิลลิ่งคืออะไร? แนะนำ.
ประเภทหัวกัดตามตระกูลเครื่องมือ
ดอกเอ็นมิลล์
ดอกเอ็นมิลล์เป็นหนึ่งในกลุ่มผลิตภัณฑ์หัวกัดที่กว้างที่สุดและแพร่หลายที่สุด. ในกรณีส่วนใหญ่, มีขอบตัดอยู่ด้านนอกของเครื่องมือ, และหลายแบบก็สามารถตัดปลายได้เช่นกัน.
เนื่องจากดอกเอ็นมิลล์ครอบคลุมสถานการณ์การตัดเฉือนหลายอย่าง, พวกมันยังมีประเภทย่อยทั่วไปหลายประเภทด้วย:
- ดอกเอ็นมิลล์แบบแบน — มีปลายตัดแบน และมักใช้เมื่อต้องการคุณสมบัติก้นแบน.
- ดอกเอ็นมิลล์บอลโนส — มีปลายตัดโค้งมนสำหรับพื้นผิวโค้งและรูปทรง 3 มิติ.
- จมูกวัว / ดอกกัดเอ็นมิลรัศมีมุม — รวมปลายแบนเข้ากับรัศมีมุม.
- ดอกกัดหยาบ — ใช้คมตัดแบบหยาบที่ออกแบบมาเพื่อการกำจัดเศษที่มีประสิทธิภาพ.
สิ่งเหล่านี้ล้วนเป็นประเภทย่อยในวงกว้าง ดอกเอ็นมิลล์ แทนที่จะแยกหมวดหมู่หัวกัดระดับบนสุด.
สำหรับข้อมูลผลิตภัณฑ์โดยละเอียด, ดูของเรา เครื่องตัดดอกเอ็นมิลล์ หน้าหนังสือ.
หัวกัดปาดหน้า
หัวกัดปาดหน้าได้รับการออกแบบมาเพื่อการตัดเฉือนพื้นผิวเรียบเป็นหลัก. โดยทั่วไปตัวหัวกัดจะกว้างกว่าดอกเอ็นมิลล์, ช่วยให้คมตัดหลายคมกัดได้พื้นที่ผิวมากขึ้นระหว่างการกัดปาดหน้า.
ความแตกต่างที่กำหนดไม่ได้เป็นเพียงเส้นผ่านศูนย์กลางของหัวกัดเท่านั้น. แทน, ปัจจัยสำคัญคือรูปทรงของหัวกัดและการจัดเรียงคมตัดที่ใช้สำหรับการตัดเฉือนพื้นผิวเป็นหลัก.
หัวกัดด้านข้าง
โดยทั่วไป หัวกัดข้างจะใช้ตัวหัวกัดรูปทรงดิสก์ซึ่งมีคมตัดรอบเส้นรอบวงและตามแนวด้านข้าง.
ส่งผลให้, โครงสร้างนี้ช่วยให้เครื่องตัดมีคุณสมบัติด้านเครื่องจักร, ร่อง, และพื้นผิวแคบที่อาจต้องมีทิศทางการเข้าถึงที่แตกต่างจากดอกเอ็นมิลล์ทั่วไป.
เครื่องตัดช่องตัว T
หัวกัดร่องตัว T มีคอที่แคบกว่าและหัวตัดที่กว้างขึ้น. รูปทรงนี้ช่วยให้หัวกัดสามารถเข้าถึงด้านล่างส่วนบนของช่องที่เปิดไว้ก่อนหน้านี้ และตัดเฉือนส่วนด้านล่างที่กว้างขึ้น.
รูปทรงของหัวกัดทำให้หัวกัดกลายเป็นกลุ่มผลิตภัณฑ์หัวกัดที่โดดเด่น แทนที่จะเป็นเพียงรูปทรงดอกกัดมาตรฐานทั่วไป.
หัวกัดเกลียว
หัวกัดเกลียวใช้รูปทรงการตัดแบบเกลียวร่วมกับการเคลื่อนที่ของ CNC แบบควบคุมเพื่อสร้างคุณลักษณะของเกลียว.
แตกต่างจากก๊อกทั่วไป, คัตเตอร์จะเดินตามเส้นทางที่ตั้งโปรแกรมไว้เพื่อสร้างเกลียว. คุณลักษณะเด่นของกลุ่มนี้คือโปรไฟล์การตัดแบบเกลียว และวิธีที่เส้นทางเครื่องมือสร้างเกลียวสุดท้าย.
หัวกัด Chamfer
หัวกัดลบมุมใช้รูปทรงการตัดมุมเพื่อกัดลบมุม, ขอบแตก, และคุณสมบัติเชิงมุมอื่น ๆ.
มุมและรูปทรงของหัวกัดที่รวมไว้จะแตกต่างกันไปตามการออกแบบ, แต่ลักษณะเฉพาะที่กำหนดคือรูปแบบการตัดที่ทำมุมแทนที่จะเป็นปลายตัดแบนหรือมีรัศมี.
ประเภทหัวกัดตามโครงสร้างเครื่องมือ
หัวกัดยังสามารถจำแนกตามวิธีสร้างตัวหัวกัดและคมตัดได้.
นี่เป็นการจำแนกประเภทที่แยกจากตระกูลเครื่องตัด. ตัวอย่างเช่น, หัวกัดปาดหน้าอาจใช้โครงสร้างแบบเปลี่ยนเม็ดมีดได้, ในขณะที่ดอกเอ็นมิลล์อาจใช้โครงสร้างที่มั่นคง.
หัวกัดโซลิด
หัวกัดโซลิดมีส่วนตัดในตัว แทนที่จะใช้เม็ดมีดตัดแบบถอดเปลี่ยนได้.
หัวกัดตันอาจผลิตจากวัสดุ เช่น เหล็กความเร็วสูงหรือโซลิดคาร์ไบด์, ขึ้นอยู่กับการออกแบบเครื่องมือ.
ความแตกต่างทางโครงสร้างที่สำคัญคือคมตัดเป็นส่วนหนึ่งของตัวเครื่องมือเอง. เมื่อส่วนตัดหมดอายุการใช้งาน, ผู้ผลิตหรือผู้ใช้มักจะเปลี่ยนเครื่องมือหรือ, ตามความเหมาะสม, ปรับสภาพใหม่แทนการติดตั้งส่วนแทรกใหม่.
หัวกัดแบบจัดทำดัชนีได้
หัวกัดแบบถอดเปลี่ยนได้ใช้ตัวหัวกัดแบบใช้ซ้ำได้ ที่ถือ เม็ดมีดตัดแบบถอดเปลี่ยนได้.
เมื่อคมตัดสึกหรอ, เม็ดมีดสามารถจัดดัชนีไปที่คมตัดอื่นที่ใช้งานได้หรือเปลี่ยนโดยไม่ต้องเปลี่ยนตัวหัวกัดทั้งหมด.
โครงสร้างนี้พบได้ทั่วไปในตระกูลหัวกัดซึ่งมีตัวหัวกัดขนาดใหญ่ขึ้นซึ่งมีคมตัดที่เปลี่ยนได้หลายคมตัด.
หัวกัดประสาน
หัวกัดแบบประสานใช้ปลายตัดที่ผู้ผลิตจะประสานเข้ากับตัวหัวกัดอย่างถาวร.
ต่างจากเครื่องมือที่สามารถจัดทำดัชนีได้, ปลายตัดไม่ได้ออกแบบมาสำหรับการเปลี่ยนเม็ดมีดเป็นประจำ. ส่วนตัดและตัวคัตเตอร์ทำงานเป็นเครื่องมือที่ประกอบขึ้นเป็นชิ้นเดียวระหว่างการตัดเฉือน.
ช่วยให้หัวกัดแบบประสานมีโครงสร้างที่แตกต่างจากหัวกัดทั้งแบบทึบและแบบเปลี่ยนเม็ดมีดได้.
ประเภทของหัวกัดแตกต่างกันอย่างไร
โดยทั่วไปแล้ว, ปัจจัยหลักสี่ประการที่ทำให้หัวกัดประเภทต่างๆ แตกต่างกัน.
เรขาคณิตการตัด
รูปร่างของปลายตัดและคมตัดจะเป็นตัวกำหนด ซึ่งมีคุณลักษณะเครื่องตัดกระป๋อง, เช่นพื้นผิวเรียบ, รัศมี, คุณสมบัติด้านข้าง, แบบฟอร์มด้าย, ลบมุม, หรือตัดราคา.
การเข้าถึงเครื่องตัด
คุณสมบัติบางอย่างสามารถเข้าถึงได้โดยตรงด้วยดอกเอ็นมิลล์, ในขณะที่บางประเภทต้องการรูปทรงของคัตเตอร์ที่สามารถเข้าถึงได้ด้านหลังหรือด้านข้างคุณสมบัติ.
หัวกัดร่องตัว T เป็นตัวอย่างที่ชัดเจน เนื่องจากหัวตัดที่กว้างขึ้นจะต้องเข้าถึงพื้นที่ตัดด้านล่างด้านล่างช่องเปิดของร่อง.
ทิศทางการตัดและรูปแบบเครื่องมือ
หัวกัดบางชนิดมักจะเอาวัสดุที่มีคมตัดส่วนนอกออกเป็นหลัก, ในขณะที่ผลิตภัณฑ์อื่นๆ ได้รับการออกแบบมาเพื่อการตัดผิวหน้าหรือรูปแบบเฉพาะเป็นหลัก.
ดังนั้น, ความแตกต่างนี้ช่วยอธิบายว่าทำไมจึงต้องมีหัวกัดปาดหน้า, เครื่องตัดด้านข้าง, และดอกเอ็นมิลล์เป็นตระกูลหัวกัดที่แยกจากกัน แม้ว่าทั้งหมดจะดำเนินการกัดก็ตาม.
โครงสร้างเครื่องมือ
เครื่องตัดอาจใช้ของแข็ง, จัดทำดัชนีได้, หรือการก่อสร้างแบบประสาน.
การจำแนกประเภทเชิงโครงสร้างนี้ไม่ขึ้นอยู่กับกลุ่มหัวกัด และอธิบายวิธีการรวมคมตัดเข้ากับตัวหัวกัด.
วิธีระบุตระกูลเครื่องตัดที่เหมาะสม
ก่อนที่จะทบทวนข้อกำหนดโดยละเอียด, ก่อนอื่นให้ระบุคุณสมบัติที่ต้องตัดเฉือน.
การตรวจสอบเบื้องต้นง่ายๆ ก็คือ:
1. ต้องใช้ฟีเจอร์อะไร?
ตัวอย่างเช่น:
- ช่องทั่วไป, กระเป๋า, หรือโปรไฟล์ → ดอกเอ็นมิลล์
- พื้นผิวเรียบขนาดใหญ่ → หัวกัดปาดหน้า
- คุณลักษณะด้านข้างหรือร่อง → หัวกัดด้านข้าง
- เครื่องตัดทรงตัว T → คัตเตอร์ T-Slot
- คุณลักษณะของเกลียว → หัวกัดเกลียว
- Chamfer หรือขอบมุม → Chamfer Milling Cutter
นี่เป็นเพียงจุดเริ่มต้นระดับครอบครัวเท่านั้น, ไม่ใช่กฎการเลือกเครื่องมือที่สมบูรณ์.
2. เครื่องตัดจะเข้าถึงคุณสมบัติได้อย่างไร?
รูปทรงของชิ้นส่วนอาจจำกัดทิศทางที่เครื่องตัดจะเข้าไปได้.
ตรวจสอบว่าต้องใช้คุณสมบัตินี้หรือไม่:
- สิ้นสุดการเข้าถึง;
- ทางเข้าด้านข้าง;
- ตัดราคาการเข้าถึง;
- การเข้าถึงการตัดมุม.
3. คุณสมบัตินี้ต้องการรูปทรงการตัดแบบใด?
ก้นแบน, รัศมี, ขอบมุม, แบบฟอร์มด้าย, หรือการตัดราคามักจะชี้ไปที่ตระกูลเครื่องตัดหรือประเภทย่อยที่แตกต่างกัน.
4. มีเครื่องจักรและการตั้งค่าการติดตั้งอะไรบ้าง?
กลุ่มหัวกัดต้องเข้ากันได้กับการกำหนดค่าเครื่องจักรและวิธีการติดตั้งที่มีให้สำหรับการทำงาน.
หลังจากระบุตระกูลที่ถูกต้องแล้ว, ขนาดโดยละเอียดและข้อมูลจำเพาะของเครื่องมือสามารถตรวจสอบแยกกันได้.
คำแนะนำการกัดที่เกี่ยวข้อง
หน้านี้เน้นที่การจำแนกประเภทหัวกัด. ขณะเดียวกัน, เราครอบคลุมหัวข้อที่เกี่ยวข้องแยกกัน เพื่อให้แต่ละ URL สามารถตอบจุดประสงค์ในการค้นหาได้ชัดเจน.
เพื่อให้เข้าใจความหมายพื้นฐานและหลักการทำงาน, อ่าน เครื่องตัดมิลลิ่งคืออะไร?
หากคุณต้องการข้อมูลที่เน้นการใช้งาน, ดู หัวกัดใช้ทำอะไร?
หากต้องการคำอธิบายที่กว้างขึ้นเกี่ยวกับเครื่องมือตัดที่ใช้กับเครื่องกัดและแมชชีนนิ่งเซ็นเตอร์, ดู เครื่องมือเครื่องกัด.
คำถามที่พบบ่อยเกี่ยวกับประเภทหัวกัด
หัวกัดประเภทหลักคืออะไร?
กลุ่มผลิตภัณฑ์หัวกัดทั่วไป ได้แก่ ดอกเอ็นมิลล์, หัวกัดปาดหน้า, หัวกัดข้าง, เครื่องตัดช่องตัว T, หัวกัดเกลียว, และหัวกัดลบมุม.
นอกจากนี้, แต่ละตระกูลเหล่านี้สามารถมีประเภทย่อยตามรูปทรงการตัดและการก่อสร้าง.
หัวกัดถูกจำแนกประเภทอย่างไร?
คุณสามารถจำแนกหัวกัดได้หลายวิธี. วิธีที่มีประโยชน์สองวิธีคือการจำแนกตาม ตระกูลเครื่องมือ, เช่น ดอกเอ็นมิลล์หรือหัวกัดปาดหน้า, และจำแนกตาม โครงสร้างเครื่องมือ, เช่นของแข็ง, จัดทำดัชนีได้, หรือเครื่องตัดแบบประสาน.
ดอกเอ็นมิลล์เป็นประเภทของคัตเตอร์มิลลิ่ง?
ใช่. ดอกเอ็นมิลล์เป็นหนึ่งในกลุ่มผลิตภัณฑ์หัวกัดหลัก.
ดอกเอ็นมิลล์แบบแบน, ดอกเอ็นมิลจมูกบอล, รัศมีมุมหรือดอกเอ็นมิลล์บูลโนส, และดอกเอ็นมิลล์กัดหยาบเป็นตัวอย่างของประเภทย่อยภายในกลุ่มดอกเอ็นมิลล์ที่กว้างขึ้น.
เป็นหัวกัดปาดหน้าที่แตกต่างจากดอกเอ็นมิลล์?
ใช่. หัวกัดปาดหน้าได้รับการออกแบบมาเพื่อการตัดเฉือนพื้นผิวเรียบกว้างเป็นหลัก, ในขณะที่ดอกเอ็นมิลล์เป็นตระกูลหัวกัดที่มีขนาดกะทัดรัดกว่าซึ่งมักใช้สำหรับร่อง, กระเป๋า, โปรไฟล์, และคุณสมบัติการกัดทั่วไปอื่นๆ.
เป็นการฝึกซ้อม, รีมเมอร์, และเครื่องมือคว้านประเภทของหัวกัด?
เลขที่. สว่าน, รีมเมอร์, และเครื่องมือคว้านก็เป็นตระกูลเครื่องมือตัดที่แตกต่างกัน.
เครื่องกัดหรือเครื่องแมชชีนนิ่งเซ็นเตอร์ CNC ที่เหมาะสม อาจใช้เครื่องมือเหล่านี้, แต่นั่นไม่ได้ทำให้พวกเขาเป็นประเภทคัตเตอร์กัด.
สำหรับภาพรวมที่กว้างขึ้นของเครื่องมือตัดที่ใช้กับเครื่องกัด, ดูของเรา เครื่องมือเครื่องกัด แนะนำ.
บทสรุป
ประเภทคัตเตอร์มิลลิ่ง จะเข้าใจง่ายขึ้นเมื่อคุณแยกพวกมันออกเป็น ตระกูลเครื่องมือและโครงสร้างเครื่องมือ.
ดอกเอ็นมิล, หัวกัดปาดหน้า, หัวกัดข้าง, เครื่องตัดช่องตัว T, หัวกัดเกลียว, และหัวกัดลบมุมเป็นตัวแทนของกลุ่มหัวกัดทั่วไป, ในขณะที่แข็ง, จัดทำดัชนีได้, และการออกแบบที่ประสานกันจะอธิบายถึงวิธีการสร้างเครื่องตัด.
ขั้นตอนแรกที่มีประโยชน์มากที่สุดคือการระบุกลุ่มหัวกัดที่ตรงกับคุณสมบัติที่ต้องการ ก่อนที่จะไปยังข้อกำหนดเฉพาะโดยละเอียด.
สำหรับเครื่องมือการผลิตและตัวเลือกหัวกัดที่หลากหลาย, เรียกดูของเรา หัวกัดซีเอ็นซี.