 Freze de precizie,Scule de tăiere pentru prelucrarea CNC a fiecărui material

Când se compară o freză cu bile cu o freză cu cap plat, începeți cu caracteristica piesei, mai degrabă decât prețul sculei sau acoperirea. Alegeți o freză cu capăt plat când desenul necesită un fund plat, slot, pas, perete drept, sau umăr pătrat. Alegeți o freză cu cap bilă când suprafața este curbată, amestecate, sau tridimensional.
Dacă sunt prezente ambele tipuri de caracteristici, utilizați freza cu capăt plat pentru îndepărtarea stocurilor și caracteristici plane. Apoi utilizați instrumentul cu vârf sferic pentru finisarea suprafețelor curbate. Prețul sculei, acoperire, iar numărul de caneluri ar trebui luat în considerare numai după ce a fost selectată geometria capătului de tăiere.
Pentru dimensiunile standard disponibile și dimensiunile personalizate, vezi noastre freze cu cap bilă.
De asemenea, puteți revizui freze plate pentru sloturi, buzunare, umerii, și alte caracteristici cu fundul plat.
Comparație rapidă: Moara cu capat cu bile vs moara cu capat plat
| Punct de decizie | Moara de capăt cu nas bilă | Moara plată |
|---|---|---|
| Sfarsit de taiere | Complet rotunjit sau semisferic | Plat cu colțuri exterioare definite |
| Alege-l pentru | Curbat, amestecate, și suprafețe 3D | Caracteristici cu fund plat și prismatice |
| Munca tipică | Conturarea, finisare matriță, semifinisare | Aspre, sloting, buzunare, frezarea umărului |
| Rezultat de suprafață | Mai continuu la schimbarea curbelor | Nivelați pe funduri și fețe plane |
| Tranziția internă | Lasă o rază | Creează o tranziție ascuțită sau aproape pătrată |
| Limitare principală | Ineficient pe fundul plat lat | Poate lăsa trepte pe suprafețe curbe complexe |
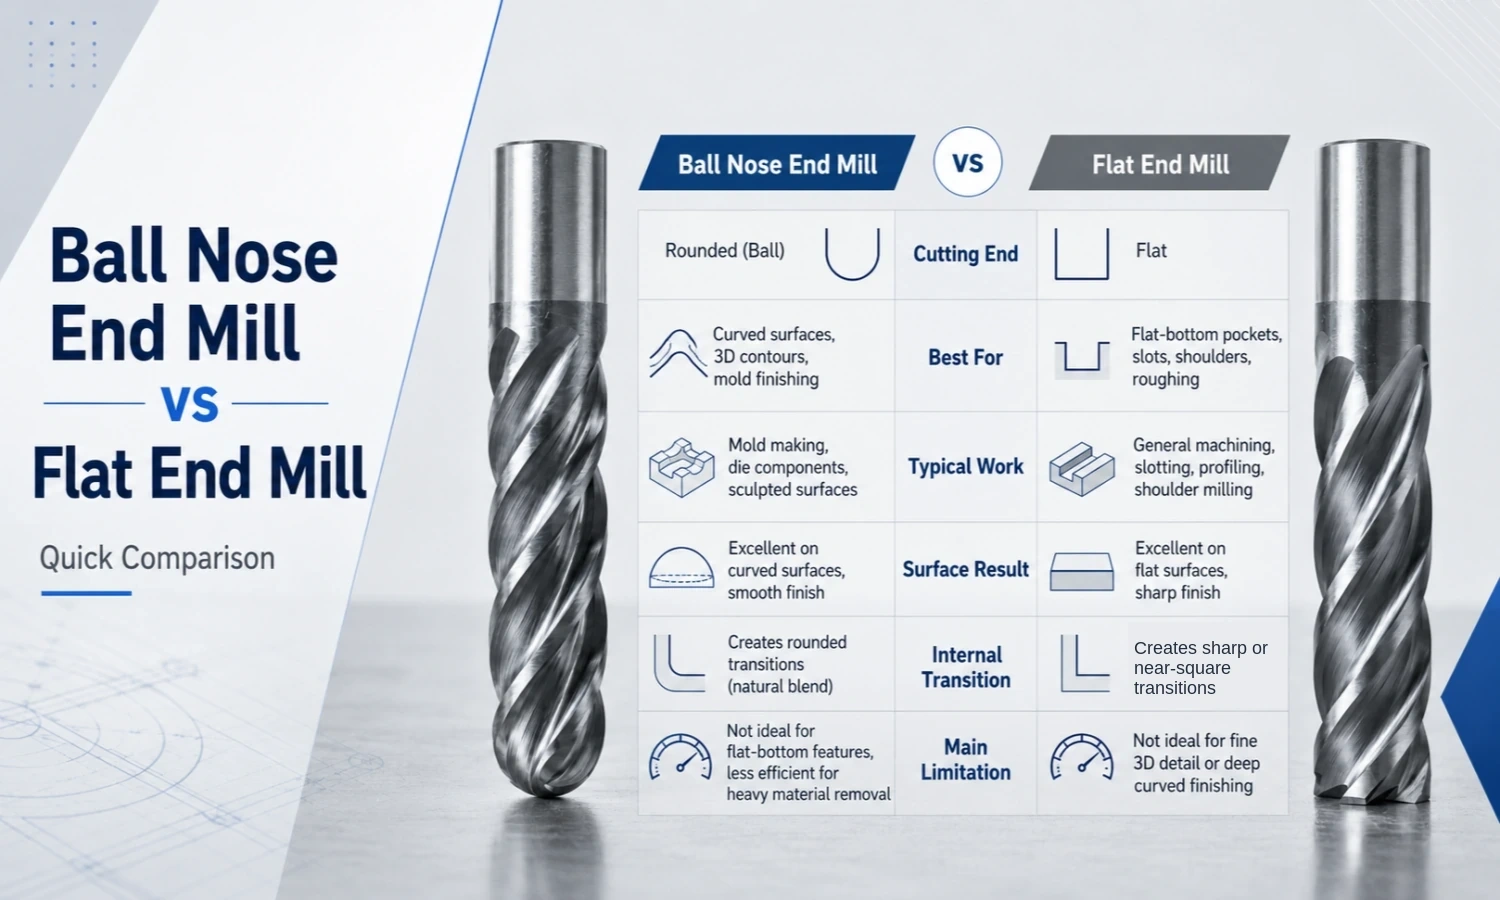
Citiți tabelul în această ordine: mai întâi geometria părții, etapa de prelucrare a doua, și a treia suprafață necesară. Material, stabilitatea mașinii, atingerea instrumentului, număr de flaut, și acoperirea sunt verificări secundare.
Care este diferența geometrică?
The main difference between a ball end mill and a flat end mill is not simply that one is round and the other is flat. Geometriile lor de vârf creează condiții de contact diferite, care afectează eficiența traseului sculei, finisarea suprafeței, colțurile interne, și îndepărtarea materialului.
Geometrie freză cu cap bilă
O freză cu cap bilă are un capăt de tăiere complet rotunjit. Pentru un design standard cu minge plină, raza nasului este în mod normal jumătate din diametrul de tăiere. De exemplu, o 6 Nasul sferic plin mm are de obicei un profil R3.
Cu toate acestea, această relație nu ar trebui aplicată la fiecare freză cu rază. Frezele și uneltele de formare folosesc diferite geometrii de tăiere.
Muchia de tăiere rotunjită intră în contact doar cu o parte a piesei de prelucrat în orice moment. Pe măsură ce unealta urmează o pantă sau o suprafață de formă liberă, punctul de contact se deplasează treptat în jurul mingii.
Prin urmare, freza poate urma unghiurile de suprafață în continuă schimbare, fără schimbările bruște de contact care apar adesea cu un capăt de tăiere plat. Acesta este motivul pentru care instrumentele cu vârf sferic sunt de obicei selectate pentru suprafețele curbe, profile amestecate, cavitățile de mucegai, și contururi 3D.
Geometria frezei plate
O freză cu capăt plat are un capăt de tăiere nivelat și colțuri exterioare definite. Termenul de freză pătrată este, de asemenea, utilizat pe scară largă pentru acest profil general de tăiere.
Deoarece fața de capăt poate tăia o zonă plană, instrumentul poate forma funduri plate, ziduri drepte, trepte, și umerii pătrați eficient. în plus, geometria plată creează o tranziție mai clară între partea de jos a unei caracteristici și peretele său lateral.
Colțul exterior suportă mai multă tensiune de tăiere decât un vârf complet rotunjit. Prin urmare, unele freze plate folosesc un preparat de margine mic pentru a îmbunătăți rezistența colțurilor. Chiar și așa, unealta rămâne mai degrabă o freză cu cap plată decât un tăietor cu nas de taur.
Cum modifică geometria rezultatul prelucrarii
Geometria de tăiere determină modul în care scula intră în contact cu piesa de prelucrat. Acest contact afectează apoi formarea scoicilor, semne de scară, spațierea traseului uneltei, îndepărtarea materialului, și calitatea finală a suprafeței.
Contact cu suprafață curbată, Pas peste, și scoici
A ball nose end mill suits continuously changing surfaces because its rounded cutting edge can maintain contact as the surface angle changes.
Adjacent tool passes leave a small cusp, or scallop, on the machined surface. Reducing the step-over generally lowers the scallop height and improves the finish, but it also increases toolpath length and CNC cycle time.
The final result also depends on the ball radius, epuizarea sculei, surplontă a tăietorului, rigiditatea mașinii, and toolpath direction. Prin urmare, step-over should match the actual surface-finish requirement rather than simply being set as small as possible.
Contact cu fundul plat și umeri pătrați
Pe o caracteristică plată sau prismatică, o freză cu capăt plat cuplează mai direct fundul. Prin urmare, o podea de buzunar nivelată sau fundul cu fantă poate fi de obicei produsă cu mai puține treceri.
Colțul exterior definit creează, de asemenea, o tranziție mai clară de la perete la jos. Acest lucru face ca o freză cu capăt plat să fie potrivită pentru:
- Buzunare cu fund plat
- Sloturi
- Pași
- Pereți drepti
- Umeri pătrați
- Suprafețe plane
Pe o suprafață curbată, cu toate acestea, capătul de tăiere plat aproximează forma prin poziții separate de scule. Dacă trecerea este prea mare, traseul sculei poate lăsa urme de scări.
Un pas mai mic poate reduce aceste semne. Cu toate acestea, procesul devine mai lent și poate necesita totuși o lustruire suplimentară sau o operație de finisare.
Îndepărtarea materialului și eficiența prelucrării
Pentru sloturi, buzunare, trepte, și zone plane largi, o freză cu capăt plat îndepărtează în mod normal materialul mai eficient.
Mai mult din capătul său de tăiere poate angaja partea inferioară a unei caracteristici plate. în consecinţă, poate îndepărta stocul, stabilind și suprafața plană necesară.
Prin comparație, o freză cu cap bilă are o viteză efectivă de tăiere foarte mică în apropierea centrului vârfului său. Când centrul mingii intră în contact cu o suprafață plană, nu îndepărtează materialul la fel de eficient ca zona exterioară de tăiere.
Prin urmare, folosirea unui instrument cu vârf sferic pentru tăierea grea pe un fund plat larg poate crea:
- Timpi de ciclu mai lungi
- Eficiență redusă la îndepărtarea stocurilor
- Căldură suplimentară lângă centrul sculei
- Mai multe treceri de instrumente
- Scoici reziduale
Opusul se aplică geometriei 3D complexe. Pe o suprafață curbă în schimbare, profilul nasului cu minge poate menține un contact mai consistent. Între timp, o freză plată poate necesita pași mult mai mici și treceri suplimentare de finisare.
Când să alegeți o freză cu cap bilă
Choose a ball nose end mill when the workpiece contains continuously changing angles, suprafete curbate, or complex three-dimensional geometry.
Aplicațiile tipice includ:
– 3D contours and freeform surfaces
– Mold and die cavities
– Curved walls and blended radii
– Semi-finishing and final finishing of complex profiles
Its rounded cutting end follows changing surface angles more naturally than a flat end mill, helping reduce staircase marks and create a more continuous finish.
In mold machining, a flat end mill may remove most of the stock first, while a ball nose cutter is used for curved semi-finishing and final finishing.
For more application examples, citire Pentru ce este folosită o freză cu cap bilă?
For available carbide cutters, vezi noastre Freze cu cap bilă.
Când să alegeți o freză plată
Alegeți o freză cu capăt plat când desenul necesită un fund plat, slot, pas, perete drept, square shoulder, or other planar feature.
Aplicațiile tipice includ:
- Buzunare cu fund plat
- Sloturi
- Steps and square shoulders
- Broad planar surfaces
A flat cutting end can establish the bottom and side wall more directly, making this geometry efficient for both feature machining and stock removal.
In parts that combine flat and curved features, the flat end mill often performs the initial roughing and planar machining before a ball nose tool finishes the curved areas.
For flat-bottom and prismatic machining, vezi noastre Freze plate.
Ce se întâmplă dacă alegi instrumentul greșit?
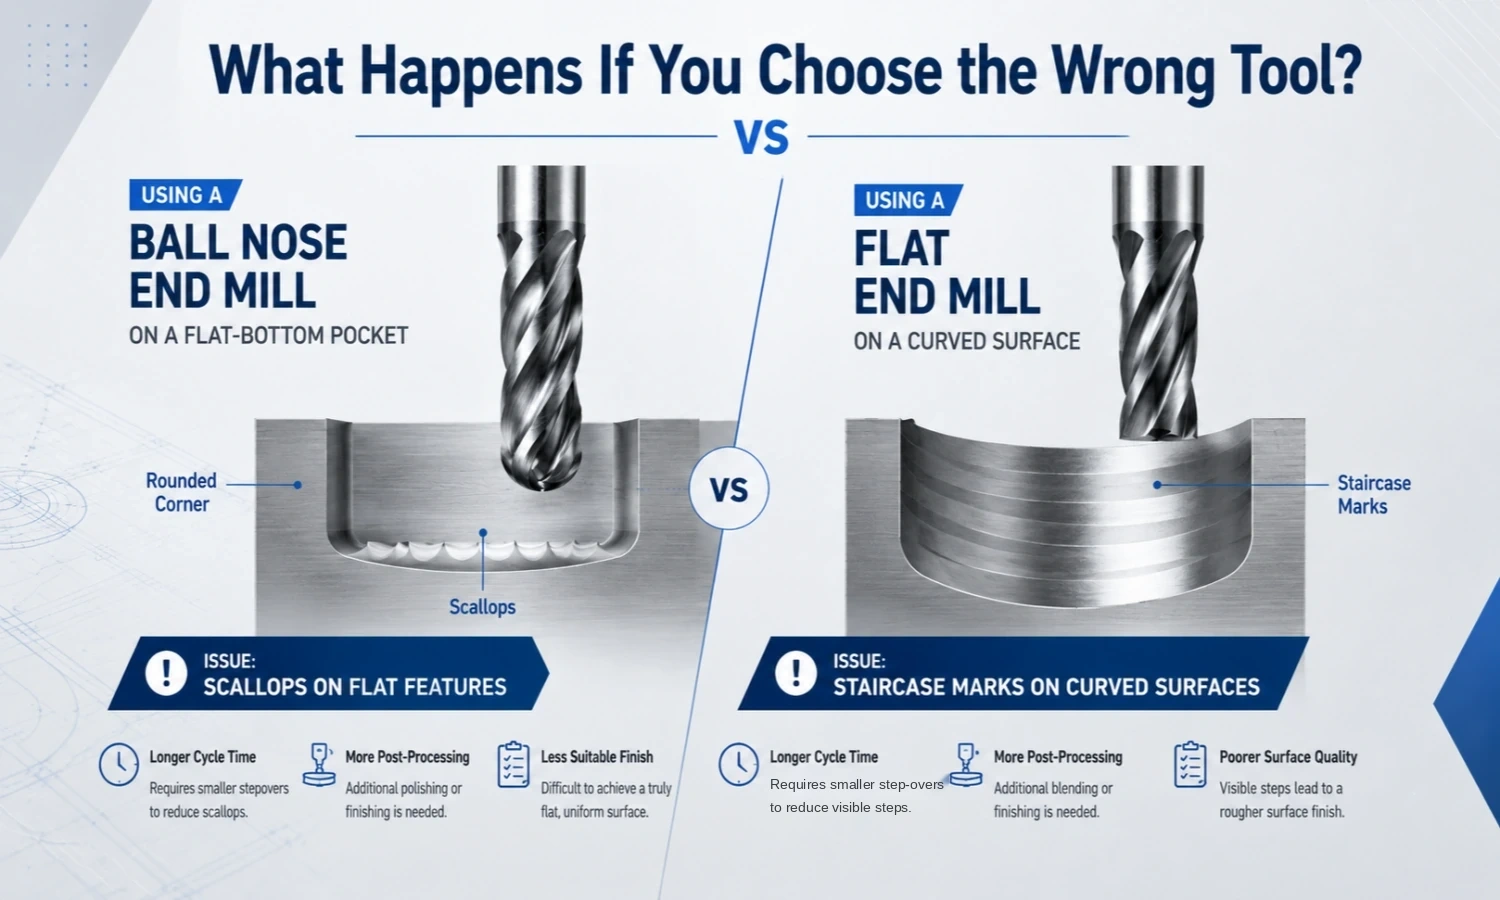
Alegerea unei geometrii greșite a capătului de tăiere poate crește timpul ciclului, lăsați urme de scule nedorite, creați lucrări suplimentare de lustruire, și produceți o caracteristică care nu se potrivește cu desenul.
Folosirea unei freze cu vârf sferic pe elemente plate
Un tăietor cu nas sferic poate îndepărta materialul dintr-o caracteristică plată, dar geometria sa rotunjită nu formează eficient un fund plat.
Using it for broad flat-bottom machining may result in:
- More tool passes and longer cycle time
- Residual scallops or an unwanted corner radius
- Additional polishing or rework
Cutting near the center of the ball is also less efficient than using the outer cutting area, so a flat end mill is normally the better choice for planar features.
Utilizarea unei freze plate pe suprafețe curbate
A flat end mill can follow a 3D CNC toolpath, but its flat cutting face approximates a curve through a series of separate tool positions.
Dacă trecerea este prea mare, visible staircase marks may remain. Reducing the step-over can improve the result, but it also increases toolpath length and machining time.
For demanding curved-surface finishing, a separate ball nose operation is usually more practical.
Pot fi folosite împreună frezele cu vârf sferic și freze plate?
Da. În multe procese CNC, folosirea ambelor freze este mai eficientă decât forțarea unui singur instrument pentru a finaliza fiecare caracteristică.
Freza cu capăt plat este selectată acolo unde eficiența îndepărtării materialelor și precizia plană contează. Se selectează apoi freza cu vârf sferic acolo unde continuitatea suprafeței curbate și calitatea finisării contează.
Un flux de lucru practic pentru degroșare și finisare
- Utilizați o freză cu capăt plat pentru a îndepărta cea mai mare parte a stocului și pentru a deschide buzunarele sau fantele.
- Finisați fundul plat, ziduri drepte, trepte, și umeri pătrați cu tăietorul plat.
- Lăsați un permis de prelucrare controlat pe zonele curbe și amestecate.
- Utilizați o freză cu vârf sferic pentru semifinisare pentru a crea o suprafață consistentă.
- Aplicați traseul final al instrumentului cu nasul sferic cu un pas peste care se potrivește cu finisajul necesar.
Această diviziune a muncii se bazează mai degrabă pe geometrie decât pe obișnuință.
Instrumentul plat se ocupă de operațiuni în care sunt necesare îndepărtarea eficientă a materialului și precizia caracteristicilor plate. Instrumentul cu vârf sferic manipulează apoi suprafețele unde schimbarea unghiurilor și continuitatea finisajului sunt mai importante.
Cum să alegi: Un proces de decizie practic
The ball end mill vs flat end mill decision becomes easier when you start with the feature geometry:
- Dacă caracteristica are nevoie de un fund plat, slot, pas, perete drept, sau umăr pătrat, începeți cu o freză plată.
- Dacă caracteristica este un contur 3D, perete curbat, cavitatea mucegaiului, sau suprafață de formă liberă, începeți cu o freză cu cap bilă.
- Dacă piesa conține atât caracteristici plate, cât și curbe, utilizați o freză cu capăt plat pentru îndepărtarea materialului și prelucrarea plană, then use a ball nose end mill for curved finishing.
După alegerea geometriei capătului de tăiere, consider secondary factors such as machining stage, surface-finish requirement, atingerea instrumentului, rigiditatea mașinii, număr de flaut, și acoperire.
Pentru o revizuire detaliată a razei, diametru, ajunge, număr de flaut, acoperire, și material, vedea Cum să alegi o freză cu cap bilă.
Greșeli frecvente de evitat
Alegerea după diametru în loc de geometrie caracteristică
Two cutters with the same nominal diameter can behave very differently. Select the cutting-end geometry according to the workpiece feature before finalizing diameter, număr de flaut, sau acoperire.
Ignorând Step-Over și Toolpath
Even the correct cutter can leave a poor finish if the toolpath is unsuitable. A large step-over may leave scallops with a ball nose tool, while a flat cutter may leave staircase marks on a curved surface.
Utilizarea Excesivă Excesiune a sculei
Excessive tool overhang reduces rigidity and may increase vibration, abatere, and visible tool marks. Use the shortest practical tool and overhang that can reach the feature.
in sfarsit, do not judge the choice only by tool purchase price. Un tăietor care mărește timpul ciclului, lustruire, relucrare, sau resturi pot crea un cost total de prelucrare mai mare.
Întrebări frecvente pentru moara cu bile vs moara plată
Poate o freză cu bile să facă un buzunar cu fund plat??
Un tăietor cu nas sferic poate îndepărta materialul din buzunar, dar nu formează în mod natural un fund plat complet sau un colț de jos ascuțit. O freză cu capăt plat este în mod normal alegerea mai eficientă și mai precisă pentru această caracteristică.
Poate o mașină de freza cu capăt plat suprafețe 3D?
Da, o freză cu capăt plat poate urma o cale de scule 3D. Cu toate acestea, capătul de tăiere plat poate lăsa urme de scări dacă nu se folosește o treaptă foarte mică. Pentru finisarea finală a suprafețelor curbate, un tăietor cu nas sferic este de obicei mai practic.
Care freză este mai bună pentru degroșare?
O freză cu capăt plat este în general preferată pentru degroșarea plană, crestat, buzunar, or prismatic features because it removes stock efficiently while forming planar surfaces.
A ball nose tool may still be used for semi-roughing or semi-finishing inside complex curved cavities where a flat cutting end cannot follow the geometry effectively.
Still Deciding Which End Mill Fits Your Application?
Alegeți o Moara de capăt cu nas bilă for curved, amestecate, and three-dimensional surfaces, or a Moara plată for flat-bottom pockets, sloturi, trepte, și umerii pătrați.
Vedere Freze de capăt din carbură
Vedere Freze plate
If your part combines both flat and curved features, trimite desenul tău, materialul piesei de prelucrat, and machining requirements to sales@cutterbest.com, sau contactați-ne pe WhatsApp for tool-selection support.