 Freze de precizie,Scule de tăiere pentru prelucrarea CNC a fiecărui material

Poți să te arunci cu o freză? Da, dar freza trebuie să aibă geometrie de tăiere centrală, si materialul, adâncimea de intrare, evacuare cip, iar configurarea mașinii trebuie să fie adecvată.
Un design cu 2 caneluri oferă de obicei mai mult spațiu pentru așchii decât un tăietor cu caneluri mai mari. Prin urmare, poate susține intrarea controlată a plonjării în aluminiu, alamă, cupru, materiale plastice selectate, și alte aplicații în care evacuarea așchiilor este importantă.
Cu toate acestea, două fluturi nu fac automat o freză de capăt potrivită pentru intrare verticală. Pentru buzunare adânci, materiale dificile, sau setări instabile, rampă, intrare elicoidală, sau preforarea oferă adesea un control mai bun.
Ce înseamnă plonjare în frezarea CNC?
Pânzare înseamnă alimentarea unei freze în direcția axială, direct spre piesa de prelucrat. În timpul acestei mișcări, tăietorul trebuie să îndepărteze materialul din apropierea centrului său în timp ce așchiile pleacă prin caneluri.
Acest lucru diferă de frezarea laterală, where the cutting edges mainly remove material from the side of the tool. Straight plunging creates a higher axial load and provides less space for chips to escape from the bottom of the cut.
Ca urmare, the cutter geometry and entry method become especially important.
Typical axial-entry methods include:
- Straight plunging
- Ramping
- Helical entry
- Pre-drilling followed by milling
Each method creates different cutting loads and chip-flow conditions.
Can You Plunge With an End Mill Safely?
An end mill can plunge safely when the following conditions are met:
- The tool has center-cutting geometry
- The entry is shallow and controlled
- Chips can leave the cutting zone
- Tool overhang is limited
- The machine and workpiece setup are stable
- The axial feed matches the specific cutter
- The material suits the tool geometry and coating
Cea mai importantă întrebare nu este doar dacă freza are două sau patru caneluri.
În schimb, confirma:
Muchiile tăietoare de la capăt pot îndepărta materialul din centrul sculei?
Dacă răspunsul este nu, tăietorul nu trebuie introdus direct în material solid.
Freze cu tăiere centrală versus freze fără tăiere centrală
Ce este o freză cu tăiere centrală?
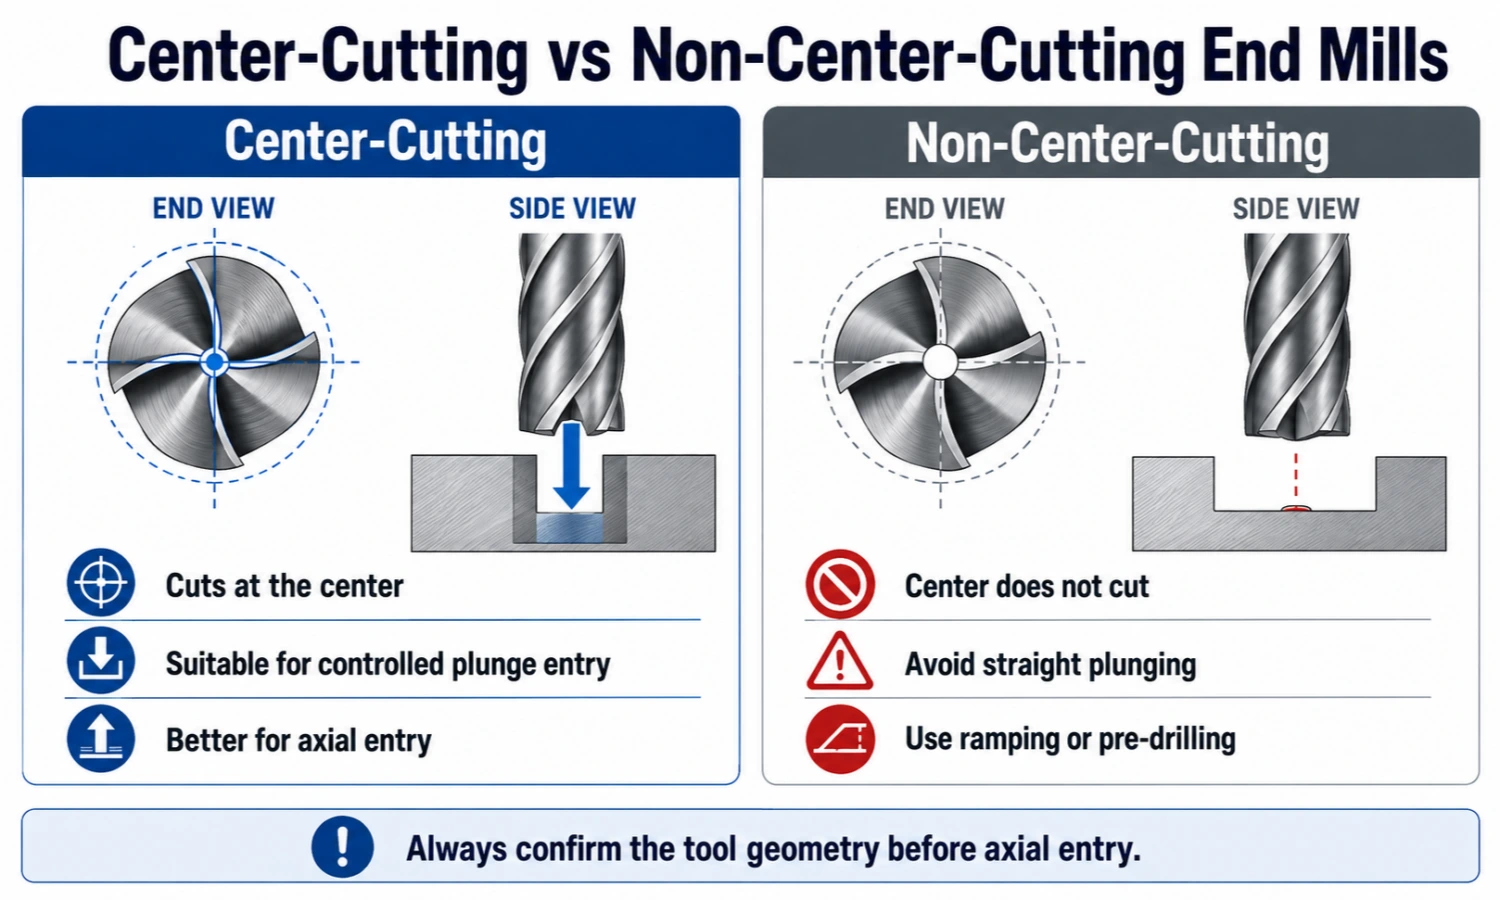
O freză de capăt cu tăiere centrală are muchii de tăiere care ajung sau traversează zona centrală a sculei.
Această geometrie permite tăietorului să îndepărteze materialul din apropierea centrului său de rotație. Prin urmare, poate suporta anumite operatii de intrare axiala, inclusiv plonjarea dreaptă controlată, rampă, sau intrare elicoidală.
O freză cu tăietură centrală trebuie încă utilizată în limitele designului său specific. Nu înseamnă că unealta poate fi folosită ca un burghiu pentru orice adâncime, material, sau rata de avans.
De ce o freză fără tăiere centrală nu se poate arunca direct în jos
O freză cu capăt fără tăiere centrală nu are o muchie de tăiere eficientă în centrul sculei.
Dacă această unealtă este alimentată vertical în material solid, centrul se poate freca în loc să taie. Acest lucru poate cauza:
- Căldură excesivă
- Sarcină axială mare
- Chatter
- ciobirea marginilor
- Deformarea sculei
- Precizie slabă de intrare
- Defecțiune prematură a sculei
O unealtă de tăiere fără centru poate efectua în continuare frezare laterală sau poate intra într-o gaură existentă. Cu toate acestea, nu trebuie folosit pentru scufundare directă în material solid.
Cum să confirmați geometria de tăiere centrală
Nu identificați capacitatea de tăiere în centru numai din numărul de flute.
În schimb, verifica:
- Specificația produsului
- Desenul instrumentului
- O fotografie clară a geometriei capătului
- Dacă muchiile tăietoare de capăt ajung în centru
- Instrucțiunile de aplicare ale producătorului
- Confirmare de la furnizorul de scule
Unele freze cu două și patru caneluri au o geometrie de tăiere centrală, în timp ce alții nu.
De ce un design cu 2 flaut poate ajuta la intrarea în plonjare
Mai mult spațiu pentru cip
O freză cu 2 caneluri are în mod normal caneluri pentru caneluri mai largi decât o freză cu mai multe caneluri.
Spațiul suplimentar poate ajuta așchiile să se îndepărteze de centrul tăieturii. Acest lucru este important deoarece așchiile au mai puține căi de ieșire în timpul intrării axiale decât în timpul frezării laterale deschise.
Dacă așchiile rămân sub instrument, pot fi tăiate sau comprimate pe piesa de prelucrat. Căldura și presiunea de tăiere pot crește apoi rapid.
Evacuarea așchiilor în materiale moi
Aluminiu, alamă, cupru, iar unele materiale plastice pot produce așchii relativ mari sau continue.
Un tăietor ascuțit cu 2 caneluri cu spațiu adecvat pentru caneluri poate ajuta la reducerea:
- Ambalare cip
- Marginea încorporată
- Re-tăiere
- Acumulare de căldură
- Daune de ultimă oră
Aer, aburi, sau lichidul de răcire adecvat poate ajuta și la îndepărtarea așchiilor de zona de tăiere.
Ce nu vă poate spune Contele Flaut
Numărul de flaut singur nu confirmă:
- Capacitate de tăiere în centru
- O alimentare sigură
- Adâncimea maximă de intrare
- Adecvarea pentru materiale dure
- Metoda de răcire necesară
- Rigiditatea sculei
- Contopire maximă a sculei
Designul complet al frezei trebuie revizuit.
Pentru mai multe informații despre spațiul flaut, diametrul miezului, lungimea flautului, și evacuarea așchiilor, citeste-ne Ghid de selectare a flautului pentru freza finală.
Plonj direct vs rampă vs intrare elicoidală
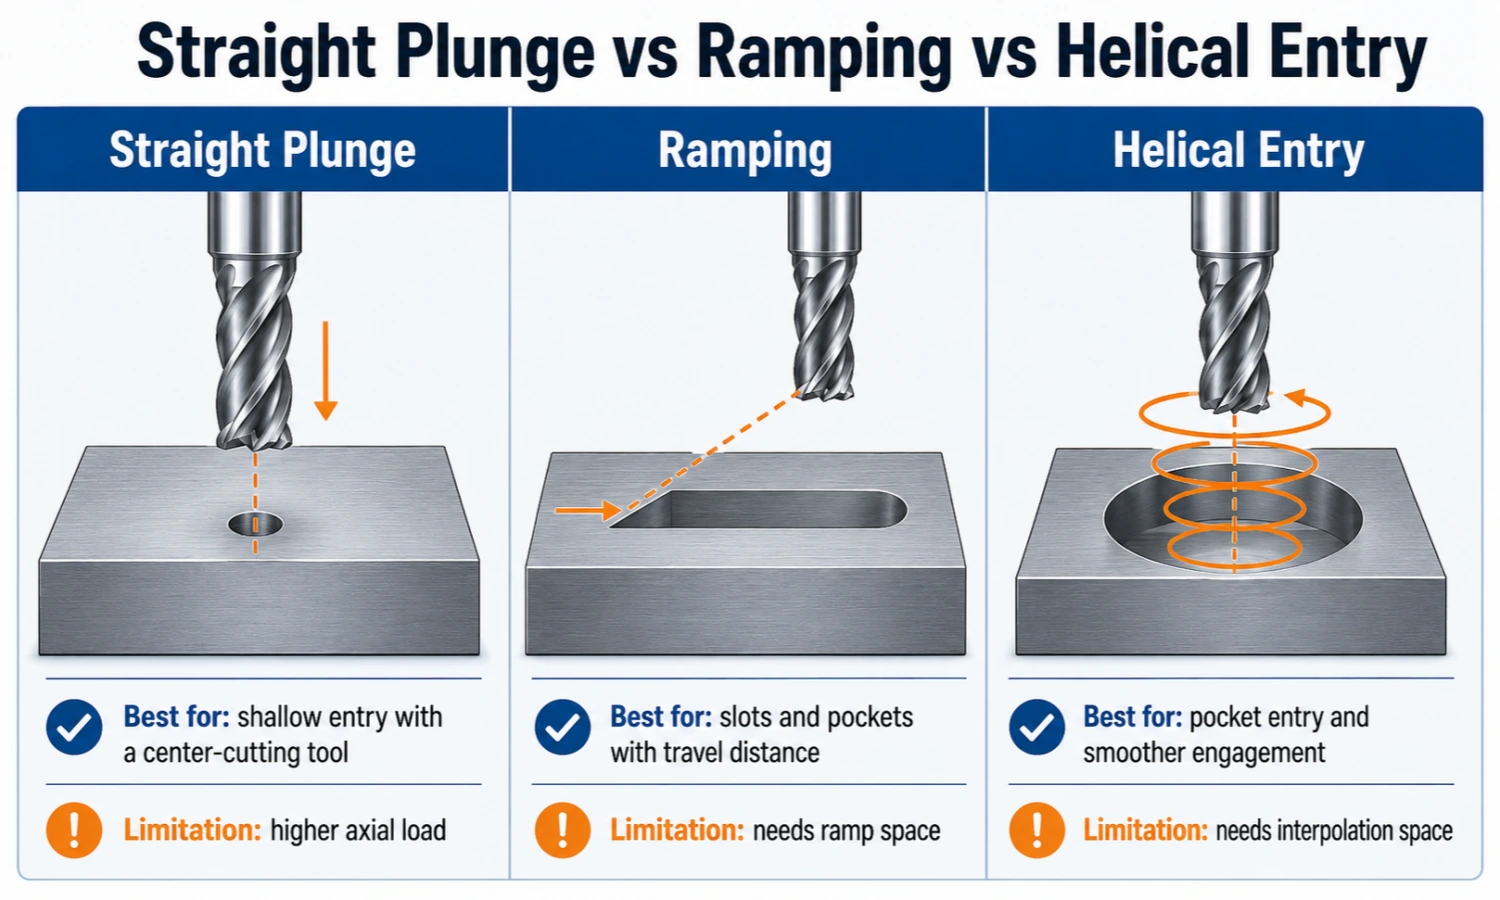
Cea mai sigură metodă de intrare depinde de caracteristică, spațiul disponibil pentru traseul sculei, material, și design cutter.
| Metoda de intrare | Situație potrivită | Avantajul principal | Limitare principală |
|---|---|---|---|
| Plonj drept | Intrare superficială cu o unealtă de tăiere centrală | Traseu scurt și direct al sculei | Sarcină axială mai mare și evacuare limitată a așchiilor |
| Ramping | Fante și buzunare cu distanță de călătorie disponibilă | Reduce încărcarea axială directă | Necesită suficientă distanță de rampă |
| Intrare elicoidală | Intrare cu buzunar și deschideri mai mari | Angajare lină și flux îmbunătățit de cip | Necesită spațiu de interpolare |
| Preforaj | Intrare axială adâncă sau dificilă | Îndepărtează materialul central înainte de frezare | Adaugă o altă operație de prelucrare |
Când plonjarea dreaptă este acceptabilă
Plonzarea dreaptă poate fi potrivită când:
- Dispozitivul de tăiere este de tăiere centrală
- Intrarea este superficială
- Materialul este ușor de prelucrat
- Contopirea sculei este scurtă
- Evacuarea așchiilor rămâne stabilă
- Furnizorul de scule permite intrarea axială
Intrarea directă ar trebui să fie controlată mai degrabă decât agresivă.
Când rampa este cea mai bună alegere
Rampingul combină mișcarea axială și orizontală.
Pentru că tăietorul se mișcă lateral în timp ce intră în material, sarcina de tăiere este distribuită mai treptat decât în timpul unei plonje drepte.
Ramping este adesea util pentru:
- Începe slotul
- Intrare de buzunar
- Căi de intrare mai lungi
- Aplicații în care plonjarea dreaptă creează încărcare excesivă
Unghiul rampei și avansul trebuie să se potrivească cu freza și materialul specific.
Când să utilizați intrarea elicoidă
Intrarea elicoidală mișcă tăietorul pe o cale circulară, în timp ce avansează treptat în jos.
Această metodă poate îmbunătăți angajarea și evacuarea așchiilor deoarece freza nu rămâne concentrată într-un punct central.
Intrarea elicoidală este adesea potrivită pentru:
- Frezare buzunar
- Deschideri mai mari
- Intrare mai profundă
- Materiale care generează căldură în timpul plonjării drepte
- Aplicații care necesită o intrare mai lină
Buzunarul trebuie să ofere suficient spațiu pentru traseul elicoidal al sculei.
Când pre-forarea este mai sigură
Pre-găurirea îndepărtează materialul central înainte de intrarea frezei.
Poate fi util când:
- Intrarea necesară este profundă
- Materialul este greu de prelucrat
- Freza selectată nu este potrivită pentru scufundare directă
- Evacuarea așchiilor este restricționată
- O gaură convențională face deja parte din procesul de prelucrare
Pre-găurirea adaugă un alt instrument și operație, dar poate reduce riscul de deteriorare a frezei.
Când se poate arunca o freză cu 2 fluturi?
Utilizați această listă de verificare înainte de prelucrare:
- Confirmați că tăietorul este de tăiere centrală
- Verificați dacă materialul se potrivește cu unealta
- Păstrați prima intrare superficială și controlată
- Utilizați un avans axial adecvat pentru freza specifică
- Asigurați-vă că așchiile pot părăsi partea de jos a tăieturii
- Păstrați proeminența sculei cât mai scurtă posibil
- Verificați starea suportului și curățarea
- Prindeți bine piesa de prelucrat
- Aer direct, aburi, sau lichid de răcire spre zona de intrare
- Opriți dacă unealta freacă în loc să taie
Materialele moi și pornirile de buzunar superficiale sunt de obicei mai ușoare decât intrarea axială adâncă în materiale rezistente la căldură.
Cu toate acestea, rezultatul real depinde încă de diametrul frezei, geometria marginilor, calitate de carbură, acoperire, rigiditatea mașinii, și calea sculei.
Când ar trebui evitată aruncarea directă?
Instrument de tăiere fără centru
Nu introduceți o freză de capăt fără tăiere centrală pe verticală în material solid.
Utilizați o gaură existentă, preforaj, rampă, intrare elicoidală, sau un alt cutter potrivit.
Intrare axială adâncă
Plonzarea adâncă face evacuarea așchiilor mai dificilă. Așchiile pot rămâne sub unealtă și pot crește căldura sau presiunea de tăiere.
Ramping, intrare elicoidală, sau intrarea pas cu pas poate oferi un control mai bun.
Materiale dure sau rezistente la căldură
Materialele mai dure sau rezistente la căldură pot crește sarcina axială, căldură, și stres de vârf.
Nu presupuneți că schimbarea de la două flute la patru flute va rezolva automat problema. Examinați seria de tăietori, calitate de carbură, acoperire, metoda de intrare, si starea lichidului de racire.
Extensiune lungă a sculei
Contopirea lungă crește riscul de deformare și de vibrații.
Utilizați cea mai scurtă unealtă practică și lungimea flautului. în plus, îmbunătățiți rigiditatea suportului și a piesei de prelucrat înainte de a crește sarcina axială.
Slabă evacuare a cipului
Plonzarea directă trebuie oprită atunci când așchiile rămân în buzunar sau încep să se înfășoare în jurul instrumentului.
Îmbunătățiți livrarea aerului sau a lichidului de răcire, reduce adâncimea de intrare, sau treceți la o altă metodă de introducere.
Configurare instabilă a mașinii sau a piesei de prelucrat
Un suport instabil, manta uzata, fixare slabă, sau mașina cu rigiditate scăzută poate provoca vibrații în timpul intrării.
Corectați configurația înainte de a schimba numărul de flute sau de a crește avansul.
Practici de pornire sigură pentru intrarea în plonjare
RPM corect, avans axial, și adâncimea de intrare depind de frecvența exactă și de condițiile de prelucrare. Prin urmare, un parametru fix nu poate fi aplicat la fiecare freză cu 2 caneluri.
Utilizați următoarele practici de pornire:
- Confirmați geometria de tăiere centrală înainte de prelucrare.
- Începeți cu un avans axial mai mic decât avansul de frezare laterală.
- Păstrați intrarea inițială superficială.
- Folosiți aer, aburi, sau lichid de răcire adecvat pentru curățarea așchiilor.
- Păstrați extensia tăietorului scurtă.
- Ascultă pentru frecare, ciocănind, sau sunete instabile de tăiere.
- Urmărește forma așchiilor și sarcina axului.
- Inspectați muchia de tăiere după prima tăiere de probă.
- Treceți la intrarea în rampă sau elicoidal atunci când plonjarea dreaptă este instabilă.
Tăierile de testare trebuie făcute într-o stare controlată înainte de producția completă.
Probleme și soluții comune de tăiere cu plonjare
| Problemă | Cauza posibila | Direcția de reglare |
|---|---|---|
| Instrumentul se freacă în centru | Geometrie fără tăiere centrală | Utilizați o unealtă de tăiere centrală sau o altă metodă de introducere |
| Chips-urile se ambalează în buzunar | Intrarea este prea adâncă sau evacuarea așchiilor este slabă | Reduceți adâncimea de intrare și îmbunătățiți livrarea aerului sau a lichidului de răcire |
| Chatter in timpul intrarii | Consolă lungă, a alerga afară, sau prindere instabilă | Scurtați proeminența și îmbunătățiți rigiditatea suportului sau a dispozitivului de fixare |
| Margine încorporată din aluminiu | Flux slab de cip, margini terne, sau starea necorespunzătoare a suprafeței | Utilizați geometrie ascuțită și îmbunătățiți evacuarea așchiilor |
| Daune la marginea timpurie | Avans axial excesiv sau material nepotrivit | Reduceți avansul axial sau utilizați rampa |
| Căldură excesivă | Timp lung de contact sau acces slab la lichid de răcire | Utilizați intrarea elicoidală, rampă, sau preforaj |
| Instrumentul intră neuniform | Geometrie de capăt incorectă sau configurație instabilă | Confirmați tăierea centrală și inspectați curățarea |
| Precizie slabă a fundului | Deformarea sculei sau metodă de intrare necorespunzătoare | Îmbunătățiți rigiditatea și revizuiți geometria frezei |
O problemă poate avea mai multe cauze. Prin urmare, inspectați configurația completă înainte de a înlocui dispozitivul de tăiere.
2 Flaut vs 4 Flaut pentru intrare plonjare
Pentru intrarea în plonjare, geometria de tăiere centrală și metoda de intrare sunt mai importante decât numărul de flaut.
Un tăietor cu 2 caneluri oferă de obicei mai mult spațiu pentru așchii. Acest lucru poate ajuta la intrarea superficială în aluminiu și alte materiale care generează așchii mai mari.
Unele unelte cu 4 caneluri oferă mai multe muchii tăietoare și un miez mai mare. Cu toate acestea, canelurile canelurilor mai mici pot face evacuarea așchiilor mai dificilă în timpul intrării axiale drepte.
Atât frezele cu 2 caneluri, cât și cele cu 4 caneluri pot fi fabricate fie cu geometrie de tăiere centrală, fie fără tăiere centrală. Confirmați întotdeauna produsul specific înainte de a plonja.
Pentru o comparație mai largă, citire 2 moara cu flaut vs 4 flaut.
FAQ
Toate frezele cu 2 flute pot plonja?
Nu. O freză cu 2 caneluri trebuie să aibă o geometrie de tăiere centrală adecvată înainte de a putea îndepărta materialul din centrul sculei.
Numărul de flaut singur nu confirmă capacitatea de plonjar.
Cum știu dacă o freză de capăt este tăiată în centru?
Verificați specificațiile produsului, desen cu instrumente, sau fotografie de la capăt. Muchiile tăietoare de la capăt ar trebui să ajungă sau să traverseze zona centrală.
Când geometria este neclară, cereți producătorului sau furnizorului să o confirme.
Ramping este mai sigur decât plonjarea directă?
Rampingul reduce adesea încărcarea axială directă, deoarece unealta se mișcă orizontal în timp ce avansează în jos.
Cu toate acestea, unghiul rampei, hrana, geometria frezei, iar distanța de călătorie disponibilă trebuie să fie în continuare adecvată.
Poate o freză cu capat cu 2 flute să se cufunde în aluminiu?
Da, o freză de capăt cu 2 caneluri cu tăiere centrală poate efectua o intrare controlată a plonjării în aluminiu în condiții adecvate.
Margini de tăiere ascuțite, spațiu adecvat pentru flaut, consolă scurtă, și evacuarea fiabilă a așchiilor sunt deosebit de importante.
Poate o freză cu capat să se cufunde în oțel inoxidabil?
Unele freze cu tăiere centrală specifice aplicației pot pătrunde axial în oțel inoxidabil. Cu toate acestea, căldură, călirea prin muncă, control cip, iar stresul de vârf fac ca plonjarea dreaptă să fie mai solicitantă.
Ramping, intrare elicoidală, sau preforarea poate oferi o abordare mai sigură.
Poate o freză cu capat cu 4 flute să plonjeze?
Da, unele freze cu 4 caneluri au tăiere centrală și pot suporta anumite operații de intrare axială.
Specificațiile produsului și metoda de introducere recomandată trebuie confirmate mai întâi.
Pot folosi o freză cu cap în loc de un burghiu?
O freză cu tăietură centrală poate face anumite intrări superficiale, caracteristici cu fundul plat, și buzunar începe.
Cu toate acestea, un burghiu este proiectat special pentru realizarea găurilor axiale și, de obicei, evacuează așchiile mai eficient în găurile convenționale mai adânci.
Utilizați o freză de capăt atunci când operațiunea necesită frezare după intrare sau o caracteristică cu fund plat. Utilizați un burghiu potrivit pentru găurile normale adânci.
Care este diferența dintre plonjarea și intrarea elicoidă?
Plonzarea dreaptă duce cuțitul direct în jos de-a lungul axei sale.
Accesul elicoidal combină mișcarea circulară cu avansul axial treptat. Acest lucru reduce încărcarea centrală concentrată și, în mod normal, oferă mai mult spațiu pentru ca așchiile să părăsească tăietura.
Ghiduri aferente
Pentru mai multe informații despre instrumentele cu 2 flute și selecția numărului de flute, citire:
Ce este a 2 moara cu flaut folosit pt?
2 flaut vs 4 flaut vs 6 Freză de capăt pentru caneluri
Ghid de selectare a canelului pentru freza de capăt
Ghid de selectare a frezei de capăt
Aveți nevoie de ajutor pentru a alege o freză cu tăiere centrală?
Trimiteți-ne materialul piesei dvs. de prelucrat, dimensiunea de tăiere necesară, operatie de prelucrare, desen, fotografie instrument, sau problemă curentă de tăiere. Putem examina informațiile disponibile și vă putem ajuta să confirmăm direcția adecvată a instrumentului standard sau personalizat.
Vedeți standardul și personalizarea noastră 2 pagina de produs moara cu flaut.
Pentru a discuta aplicația dvs, trimite-ne un e-mail la sales@cutterbest.com.