 Präzisions-Fräser,Schneidwerkzeuge für die CNC-Bearbeitung jedes Materials

Kann man mit einem Schaftfräser einstechen?? Ja, Der Fräser muss jedoch eine mittig schneidende Geometrie haben, und das Material, Eintrittstiefe, Spanabfuhr, und Maschinenaufbau müssen geeignet sein.
Eine Konstruktion mit zwei Schneiden bietet in der Regel mehr Platz für Späne als ein Fräser mit höheren Schneiden. daher, Es kann das kontrollierte Eintauchen in Aluminium unterstützen, Messing, Kupfer, ausgewählte Kunststoffe, und andere Anwendungen, bei denen die Spanabfuhr wichtig ist.
Jedoch, Zwei Spannuten machen einen Schaftfräser nicht automatisch für den vertikalen Eintritt geeignet. Für tiefe Taschen, schwierige Materialien, oder instabile Setups, Rampen, spiralförmiger Eintritt, oder Vorbohren bietet oft eine bessere Kontrolle.
Was bedeutet Eintauchen beim CNC-Fräsen??
Unter Eintauchen versteht man den Vorschub eines Schaftfräsers in axialer Richtung, direkt auf das Werkstück. Während dieser Bewegung, Der Fräser muss Material in der Nähe seiner Mitte entfernen, während die Späne durch die Rillen austreten.
Dies unterscheidet sich vom Seitenfräsen, wobei die Schneidkanten hauptsächlich Material von der Seite des Werkzeugs abtragen. Das gerade Eintauchen erzeugt eine höhere Axiallast und bietet weniger Raum für den Austritt von Spänen aus dem Schnittgrund.
Infolge, Besonders wichtig werden die Fräsergeometrie und die Eintrittsart.
Zu den typischen axialen Eintrittsmethoden gehören::
- Gerades Eintauchen
- Rampen
- Spiralförmiger Eintritt
- Vorbohren und anschließendes Fräsen
Jede Methode erzeugt unterschiedliche Schnittlasten und Spanflussbedingungen.
Können Sie mit einem Schaftfräser sicher eintauchen??
Ein Schaftfräser kann sicher eintauchen, wenn die folgenden Bedingungen erfüllt sind:
- Das Werkzeug verfügt über eine zentrumsschneidende Geometrie
- Der Einstieg ist flach und kontrolliert
- Späne können den Schneidbereich verlassen
- Der Werkzeugüberhang ist begrenzt
- Die Maschinen- und Werkstückaufstellung ist stabil
- Der Axialvorschub ist auf den jeweiligen Fräser abgestimmt
- Das Material passt zur Werkzeuggeometrie und Beschichtung
Die wichtigste Frage ist nicht nur, ob der Fräser zwei oder vier Schneiden hat.
Stattdessen, bestätigen:
Können die Endschneiden Material in der Mitte des Werkzeugs entfernen??
Wenn die Antwort nein ist, Der Fräser sollte nicht direkt in festes Material eingeführt werden.
Mittenschneidende vs. nicht mittenschneidende Schaftfräser
Was ist ein zentrumsschneidender Schaftfräser??
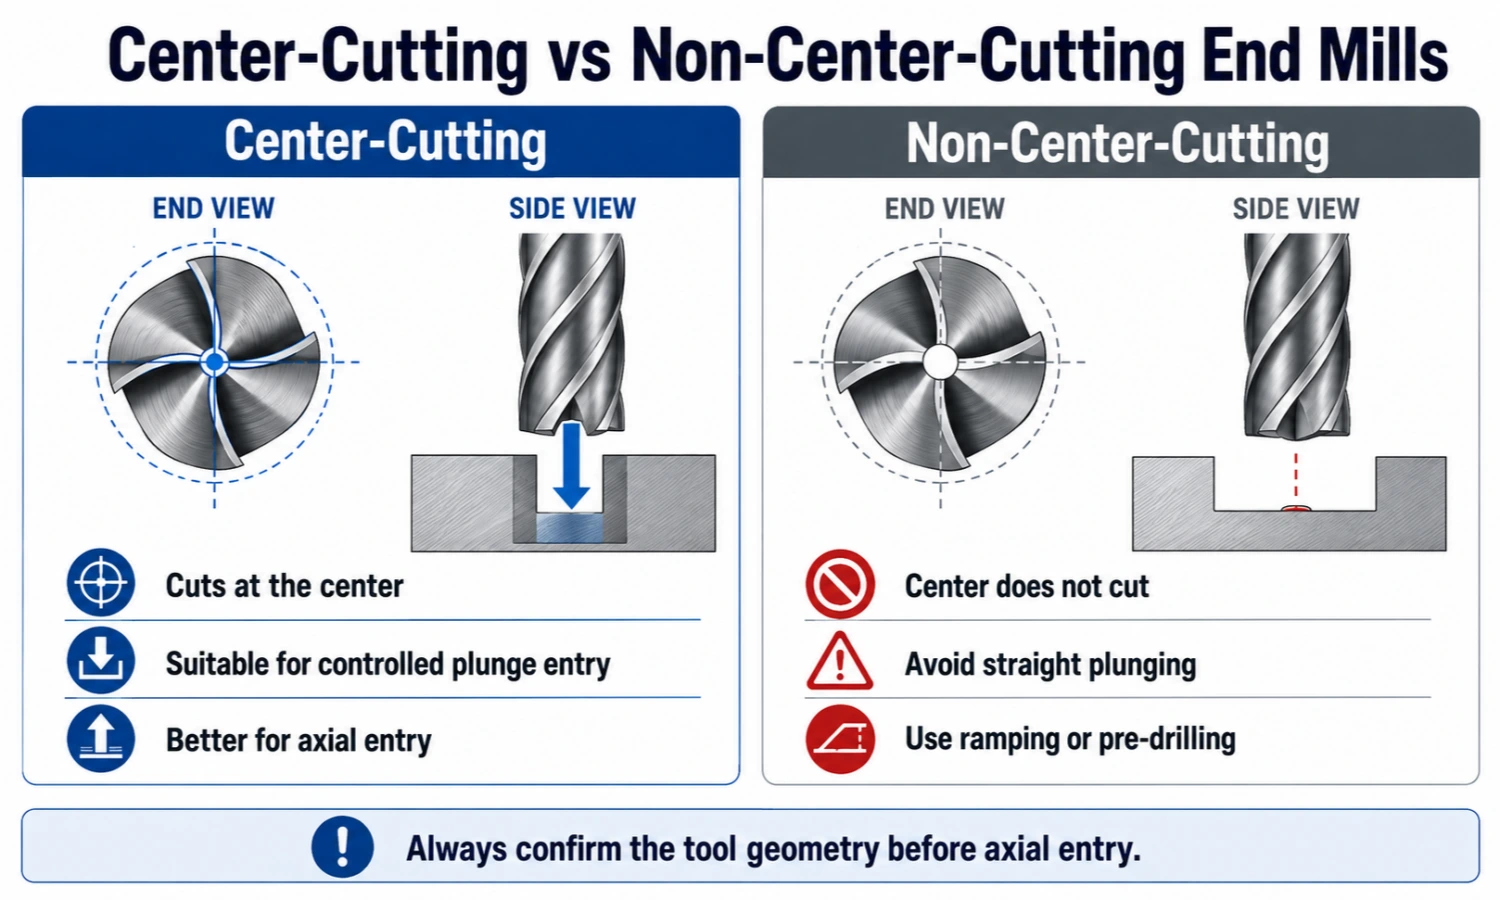
Ein Schaftfräser mit Zentrumsschnitt verfügt über Endschneidkanten, die bis zum Mittelbereich des Werkzeugs reichen oder ihn kreuzen.
Diese Geometrie ermöglicht es dem Fräser, Material in der Nähe seines Rotationszentrums zu entfernen. daher, Es kann bestimmte axiale Eintrittsvorgänge unterstützen, inklusive kontrolliertem geradem Eintauchen, Rampen, oder spiralförmiger Eintritt.
Ein zentrumsschneidender Schaftfräser muss weiterhin im Rahmen seiner spezifischen Konstruktion eingesetzt werden. Dies bedeutet nicht, dass das Werkzeug wie ein Bohrer für jede beliebige Tiefe verwendet werden kann, Material, oder Vorschubgeschwindigkeit.
Warum ein nicht mittig schneidender Schaftfräser nicht gerade nach unten eintauchen kann
Ein nicht mittig schneidender Schaftfräser verfügt über keine wirksame Schneidkante in der Werkzeugmitte.
Wenn dieses Werkzeug vertikal in Vollmaterial eingeführt wird, Die Mitte kann reiben statt schneiden. Dies kann dazu führen:
- Übermäßige Hitze
- Hohe axiale Belastung
- Geschwätz
- Kantenabplatzer
- Werkzeugablenkung
- Schlechte Eingabegenauigkeit
- Vorzeitiger Werkzeugausfall
Ein nicht mittig schneidendes Werkzeug kann weiterhin Seitenfräsen durchführen oder in ein vorhandenes Loch eindringen. Jedoch, Es sollte nicht zum direkten Eintauchen in festes Material verwendet werden.
So bestätigen Sie die Mittenschnittgeometrie
Ermitteln Sie die Fähigkeit zum Mittenschneiden nicht nur anhand der Anzahl der Spannuten.
Stattdessen, überprüfen:
- Die Produktspezifikation
- Die Werkzeugzeichnung
- Ein klares Foto der Endgeometrie
- Ob die Endschneiden bis zur Mitte reichen
- Die Anwendungshinweise des Herstellers
- Bestätigung vom Werkzeuglieferanten
Einige Schaftfräser mit zwei und vier Schneiden verfügen über eine Mittenschneidengeometrie, während andere es nicht tun.
Warum ein 2-schneidiges Design beim Eintauchen hilfreich sein kann
Mehr Chipraum
Ein Schaftfräser mit zwei Schneiden hat normalerweise breitere Nuten als ein Fräser mit mehr Schneiden.
Der zusätzliche Platz kann dazu beitragen, dass sich die Späne von der Schnittmitte entfernen. Dies ist wichtig, da die Späne beim axialen Eintritt weniger Austrittswege haben als beim Freiseitenfräsen.
Wenn Späne unter dem Werkzeug verbleiben, Sie können nachgeschnitten oder gegen das Werkstück gedrückt werden. Hitze und Schnittdruck können dann schnell ansteigen.
Spanabfuhr in weichen Materialien
Aluminium, Messing, Kupfer, und einige Kunststoffe können relativ große oder kontinuierliche Späne erzeugen.
Ein scharfer 2-Schneiden-Fräser mit ausreichend Platz für die Spannuten kann zur Reduzierung beitragen:
- Chipverpackung
- Aufbaukante
- Nachschneiden
- Wärmestau
- Modernster Schaden
Luft, Nebel, Ein geeignetes Kühlmittel kann auch dazu beitragen, die Späne aus dem Schneidbereich zu entfernen.
Was Flötengraf Ihnen nicht sagen kann
Die Anzahl der Flöten allein bestätigt dies nicht:
- Fähigkeit zum Mittenschneiden
- Ein sicherer Tauchvorschub
- Maximale Einfahrtiefe
- Eignung für harte Materialien
- Erforderliche Kühlmittelmethode
- Werkzeugsteifigkeit
- Maximaler Werkzeugüberhang
Das komplette Fräserdesign muss überprüft werden.
Weitere Informationen zum Flötenraum, Kerndurchmesser, Flötenlänge, und Spanabfuhr, Lesen Sie unsere Leitfaden zur Auswahl der Schaftfräsernuten.
Straight Plunge vs. Ramping vs. Helical Entry
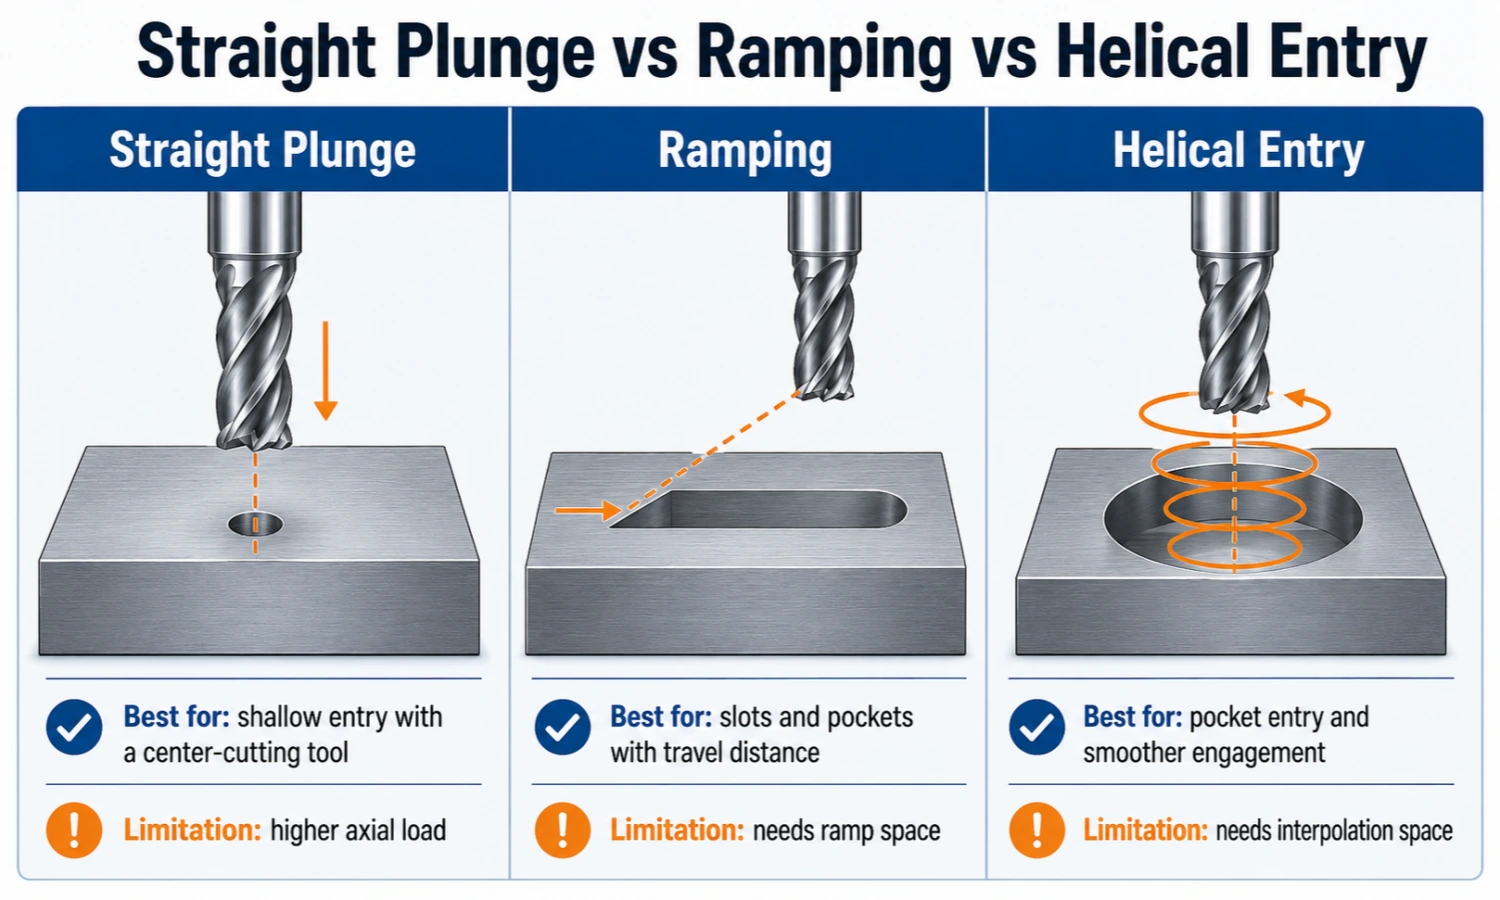
Die sicherste Eingabemethode hängt von der Funktion ab, verfügbaren Werkzeugwegraum, Material, und Fräserdesign.
| Eingabemethode | Geeignete Situation | Hauptvorteil | Haupteinschränkung |
|---|---|---|---|
| Gerader Sprung | Flacher Einstieg mit Mittelschneidwerkzeug | Kurzer und direkter Werkzeugweg | Höhere axiale Belastung und begrenzte Spanabfuhr |
| Rampen | Schlitze und Taschen mit verfügbarer Verfahrdistanz | Reduziert die direkte axiale Belastung | Erfordert ausreichend Rampendistanz |
| Spiralförmiger Eintritt | Tascheneinstieg und größere Öffnungen | Reibungsloser Eingriff und verbesserter Spanfluss | Benötigt Interpolationsraum |
| Vorbohren | Tiefer oder schwieriger axialer Einstieg | Entfernt Mittelmaterial vor dem Fräsen | Fügt einen weiteren Bearbeitungsvorgang hinzu |
Wenn gerades Eintauchen akzeptabel ist
Gerades Eintauchen kann geeignet sein, wenn:
- Der Fräser ist mittig schneidend
- Der Einstieg ist flach
- Das Material ist leicht zu bearbeiten
- Der Werkzeugüberhang ist kurz
- Die Spanabfuhr bleibt stabil
- Der Werkzeuglieferant erlaubt einen axialen Einstieg
Der direkte Einstieg sollte eher kontrolliert als aggressiv erfolgen.
Wenn Rampen die bessere Wahl ist
Rampen kombiniert axiale und horizontale Bewegung.
Denn der Fräser bewegt sich beim Eintauchen in das Material seitwärts, Die Schnittlast wird gleichmäßiger verteilt als beim geraden Eintauchen.
Rampen sind oft nützlich für:
- Slot beginnt
- Tascheneintrag
- Längere Einstiegswege
- Anwendungen, bei denen gerades Eintauchen zu übermäßiger Belastung führt
Rampenwinkel und Vorschub müssen zum jeweiligen Fräser und Material passen.
Wann sollte die spiralförmige Einführung verwendet werden?
Der spiralförmige Eintritt bewegt den Fräser auf einer kreisförmigen Bahn und führt dabei allmählich nach unten.
Diese Methode kann den Eingriff und die Spanabfuhr verbessern, da der Fräser nicht auf einen Mittelpunkt konzentriert bleibt.
Oftmals eignet sich eine spiralförmige Einführung:
- Taschenfräsen
- Größere Öffnungen
- Tieferer Einstieg
- Materialien, die beim geraden Eintauchen Wärme erzeugen
- Anwendungen, die eine reibungslosere Eingabe erfordern
Die Tasche muss ausreichend Platz für den spiralförmigen Werkzeugweg bieten.
Wenn Vorbohren sicherer ist
Durch das Vorbohren wird das Mittelmaterial entfernt, bevor der Schaftfräser eintritt.
Es kann nützlich sein, wenn:
- Der erforderliche Eintrag ist tief
- Das Material ist schwer zu bearbeiten
- Der ausgewählte Schaftfräser ist nicht zum direkten Einstechen geeignet
- Die Spanabfuhr ist eingeschränkt
- Eine herkömmliche Bohrung ist bereits Teil des Bearbeitungsprozesses
Durch das Vorbohren werden ein weiteres Werkzeug und ein weiterer Vorgang hinzugefügt, Es kann jedoch das Risiko einer Beschädigung des Schaftfräsers verringern.
Wann kann ein 2-schneidiger Schaftfräser eintauchen??
Nutzen Sie diese Checkliste vor der Bearbeitung:
- Stellen Sie sicher, dass der Fräser mittig schneidet
- Prüfen Sie, ob das Material zum Werkzeug passt
- Halten Sie den ersten Einstieg flach und kontrolliert
- Verwenden Sie einen für den jeweiligen Fräser geeigneten Axialvorschub
- Stellen Sie sicher, dass die Späne die Unterseite des Schnitts verlassen können
- Halten Sie den Werkzeugüberhang so kurz wie möglich
- Überprüfen Sie den Zustand und den Rundlauf des Halters
- Spannen Sie das Werkstück sicher ein
- Direkte Luft, Nebel, oder Kühlmittel in Richtung Eintrittsbereich
- Hören Sie auf, wenn das Werkzeug reibt statt schneidet
Weiche Materialien und flache Taschenanfänge sind in der Regel einfacher als tiefes axiales Eindringen in hitzebeständige Materialien.
Jedoch, Das tatsächliche Ergebnis hängt immer noch vom Fräserdurchmesser ab, Kantengeometrie, Hartmetallsorte, Beschichtung, Steifigkeit der Maschine, und Werkzeugweg.
Wann sollte ein gerades Eintauchen vermieden werden??
Nicht mittig schneidendes Werkzeug
Führen Sie einen nicht mittig schneidenden Schaftfräser nicht vertikal in das Vollmaterial ein.
Benutzen Sie ein vorhandenes Loch, Vorbohren, Rampen, spiralförmiger Eintritt, oder einen anderen geeigneten Cutter.
Tiefer axialer Eintritt
Ein tiefes Eintauchen erschwert die Spanabfuhr. Späne können unter dem Werkzeug verbleiben und die Hitze oder den Schneiddruck erhöhen.
Rampen, spiralförmiger Eintritt, oder die schrittweise Eingabe kann eine bessere Kontrolle ermöglichen.
Harte oder hitzebeständige Materialien
Härtere oder hitzebeständige Materialien können die axiale Belastung erhöhen, Hitze, und aktuellem Stress.
Gehen Sie nicht davon aus, dass der Wechsel von zwei auf vier Flöten das Problem automatisch löst. Sehen Sie sich die Cutter-Serie an, Hartmetallsorte, Beschichtung, Eingabemethode, und Kühlmittelzustand.
Großer Werkzeugüberhang
Ein langer Überhang erhöht die Durchbiegungs- und Rattergefahr.
Verwenden Sie das kürzeste praktische Werkzeug und die kürzeste Nutlänge. Zusätzlich, Verbessern Sie die Steifigkeit von Halter und Werkstück, bevor Sie die Axiallast erhöhen.
Schlechte Spanabfuhr
Das gerade Eintauchen sollte gestoppt werden, wenn Späne in der Tasche verbleiben oder anfangen, sich um das Werkzeug zu wickeln.
Verbessern Sie die Luft- oder Kühlmittelzufuhr, Reduzieren Sie die Einfahrtiefe, oder wechseln Sie zu einer anderen Eingabemethode.
Instabile Maschinen- oder Werkstückeinrichtung
Ein instabiler Halter, abgenutzte Spannzange, schwache Befestigung, oder eine Maschine mit geringer Steifigkeit kann beim Einfahren Vibrationen verursachen.
Korrigieren Sie die Einstellung, bevor Sie die Nutenzahl ändern oder den Vorschub erhöhen.
Sichere Startpraktiken für den Sprungeinstieg
Die richtige Drehzahl, axialer Vorschub, und Eintrittstiefe hängen vom genauen Fräser und den Bearbeitungsbedingungen ab. daher, Ein fester Parameter kann nicht auf jeden 2-Schneiden-Schaftfräser angewendet werden.
Verwenden Sie die folgenden Startpraktiken:
- Bestätigen Sie vor der Bearbeitung die Mittenschnittgeometrie.
- Beginnen Sie mit einem geringeren Axialvorschub als beim Seitenfräsvorschub.
- Halten Sie den anfänglichen Einstieg flach.
- Verwenden Sie Luft, Nebel, oder geeignetes Kühlmittel zum Entfernen von Spänen.
- Halten Sie die Messerverlängerung kurz.
- Achten Sie auf Reiben, Klopfen, oder instabile Schneidgeräusche.
- Spanform und Spindelbelastung beachten.
- Überprüfen Sie die Schnittkante nach dem ersten Probeschnitt.
- Wechseln Sie zum Rampen- oder Spiraleinstieg, wenn das gerade Eintauchen instabil ist.
Vor der vollständigen Produktion sollten Probeschnitte unter kontrollierten Bedingungen durchgeführt werden.
Häufige Probleme und Lösungen beim Tauchschneiden
| Problem | Mögliche Ursache | Einstellrichtung |
|---|---|---|
| Werkzeug reibt in der Mitte | Nicht mittig schneidende Geometrie | Verwenden Sie ein Mittelschneidwerkzeug oder eine andere Eintrittsmethode |
| Chips-Packung in der Tasche | Der Eintritt ist zu tief oder die Spanabfuhr ist schwach | Reduzieren Sie die Eintrittstiefe und verbessern Sie die Luft- oder Kühlmittelzufuhr |
| Rattern beim Betreten | Langer Überhang, Auslaufen, oder instabile Klemmung | Verkürzen Sie den Überhang und verbessern Sie die Steifigkeit des Halters oder der Vorrichtung |
| Aufbaukante aus Aluminium | Schlechter Spanfluss, stumpfe Kanten, oder ungeeigneter Oberflächenzustand | Verwenden Sie eine scharfe Geometrie und verbessern Sie die Spanabfuhr |
| Früher Kantenschaden | Zu hoher Axialvorschub oder ungeeignetes Material | Reduzieren Sie den Axialvorschub oder verwenden Sie Rampen |
| Übermäßige Hitze | Lange Kontaktzeit oder schlechter Zugang zum Kühlmittel | Verwenden Sie eine spiralförmige Einführung, Rampen, oder Vorbohren |
| Das Werkzeug wird ungleichmäßig eingeführt | Falsche Endgeometrie oder instabiler Aufbau | Bestätigen Sie den Mittelschnitt und prüfen Sie den Rundlauf |
| Schlechte Bodengenauigkeit | Werkzeugablenkung oder ungeeignete Eingabemethode | Verbessern Sie die Steifigkeit und überprüfen Sie die Fräsergeometrie |
Ein Problem kann mehr als eine Ursache haben. daher, Überprüfen Sie den kompletten Aufbau, bevor Sie den Fräser austauschen.
2 Flöte vs 4 Flöte für Taucheinstieg
Für Taucheinstieg, Die Mittenschnittgeometrie und die Eintrittsmethode sind wichtiger als die Anzahl der Nuten allein.
Ein 2-Schneiden-Fräser bietet normalerweise mehr Spanraum. Dies kann beim flachen Eindringen in Aluminium und andere Materialien, die größere Späne erzeugen, hilfreich sein.
Einige 4-schneidige Werkzeuge bieten mehr Schneidkanten und einen größeren Kern. Jedoch, Die kleineren Spannutennuten können die Spanabfuhr beim geraden axialen Eintritt erschweren.
Sowohl 2-schneidige als auch 4-schneidige Schaftfräser können entweder mit zentralschneidender oder nicht mittig schneidender Geometrie hergestellt werden. Bestätigen Sie vor dem Eintauchen immer das spezifische Produkt.
Für einen breiteren Vergleich, lesen 2 Nutfräser vs 4 Flöte.
Häufig gestellte Fragen
Können alle 2-schneidigen Schaftfräser eintauchen??
NEIN. Ein 2-schneidiger Schaftfräser muss über eine geeignete Mittenschneidegeometrie verfügen, bevor er Material in der Werkzeugmitte abtragen kann.
Die Anzahl der Nuten allein bestätigt nicht die Tauchfähigkeit.
Woher weiß ich, ob ein Schaftfräser zentriert ist??
Überprüfen Sie die Produktspezifikation, Werkzeugzeichnung, oder Endansichtfoto. Die Endschneiden sollten den Mittelbereich erreichen oder kreuzen.
Wenn die Geometrie unklar ist, Bitten Sie den Hersteller oder Lieferanten um eine Bestätigung.
Ist Rampen sicherer als gerades Eintauchen??
Rampen reduzieren häufig die direkte axiale Belastung, da sich das Werkzeug beim Vorschub nach unten horizontal bewegt.
Jedoch, der Rampenwinkel, füttern, Fräsergeometrie, und verfügbare Verfahrweg müssen noch geeignet sein.
Kann ein 2-schneidiger Schaftfräser in Aluminium eintauchen??
Ja, Ein mittig schneidender 2-Schneiden-Schaftfräser kann unter geeigneten Bedingungen ein kontrolliertes Eintauchen in Aluminium durchführen.
Scharfe Schnittkanten, ausreichend Platz für die Flöte, kurzer Überhang, und zuverlässige Spanabfuhr sind besonders wichtig.
Kann ein Schaftfräser in Edelstahl eintauchen??
Einige anwendungsspezifische Schaftfräser mit Zentrumsschnitt können axial in Edelstahl eindringen. Jedoch, Hitze, Kaltverfestigung, Chipkontrolle, und die Spitzenbeanspruchung machen gerades Eintauchen anspruchsvoller.
Rampen, spiralförmiger Eintritt, oder Vorbohren kann einen sichereren Ansatz bieten.
Kann ein 4-schneidiger Schaftfräser eintauchen??
Ja, Einige 4-schneidige Schaftfräser sind mittig schneidend und können bestimmte Vorgänge mit axialem Eintritt unterstützen.
Die Produktspezifikation und die empfohlene Eingabemethode müssen zunächst bestätigt werden.
Kann ich anstelle eines Bohrers einen Schaftfräser verwenden??
Mit einem Schaftfräser mit Mittelschnitt können bestimmte flache Einschnitte vorgenommen werden, Merkmale mit flachem Boden, und Taschenstarts.
Jedoch, Ein Bohrer ist speziell für die Herstellung axialer Löcher konzipiert und führt die Späne in tieferen herkömmlichen Löchern normalerweise effizienter ab.
Verwenden Sie einen Schaftfräser, wenn der Vorgang ein Fräsen nach dem Eintritt oder ein Merkmal mit flachem Boden erfordert. Verwenden Sie für normale Tieflochbohrungen einen geeigneten Bohrer.
Was ist der Unterschied zwischen Eintauchen und spiralförmigem Eintritt??
Beim geraden Eintauchen wird der Fräser entlang seiner Achse direkt nach unten geführt.
Der spiralförmige Eintritt kombiniert eine kreisförmige Bewegung mit einem allmählichen axialen Vorschub. Dies reduziert die konzentrierte Mittelbelastung und bietet normalerweise mehr Platz für Späne, um den Schnitt zu verlassen.
Verwandte Leitfäden
Weitere Informationen zu 2-Schneiden-Werkzeugen und zur Auswahl der Schneidenanzahl, lesen:
Was ist ein 2 Nutenfräser verwendet für?
2 Flöte vs 4 Flöte vs 6 Nutfräser
Leitfaden zur Auswahl der Schaftfräsernuten
Benötigen Sie Hilfe bei der Auswahl eines Schaftfräsers mit Zentrumsschnitt??
Senden Sie uns Ihr Werkstückmaterial, erforderliche Fräsergröße, Bearbeitungsvorgang, Zeichnung, Werkzeugfoto, oder aktuelles Schnittproblem. Wir können die verfügbaren Informationen überprüfen und dabei helfen, eine geeignete Standard- oder kundenspezifische Werkzeugrichtung zu finden.
Sehen Sie sich unseren Standard und unsere Sonderanfertigungen an 2 Produktseite für Nutfräser.
Um Ihre Bewerbung zu besprechen, Schicken Sie uns eine E-Mail an sales@cutterbest.com.