 Cortadores de fresagem de precisão,Ferramentas de corte para usinagem CNC de todos os materiais

Ao comparar uma fresa de topo esférico com uma fresa de topo plana, comece com o recurso da peça em vez do preço da ferramenta ou do revestimento. Escolha uma fresa de topo plano quando o desenho exigir um fundo plano, slot, etapa, parede reta, ou ombro quadrado. Escolha uma fresa de topo esférica quando a superfície for curva, misturado, ou tridimensional.
Se ambos os tipos de recursos estiverem presentes, use a fresa de topo plano para remoção de material e recursos planares. Em seguida, use a ferramenta de ponta esférica para acabamento de superfícies curvas. Preço da ferramenta, revestimento, e a contagem de canais devem ser consideradas somente após a geometria da extremidade de corte ter sido selecionada.
Para tamanhos padrão disponíveis e dimensões personalizadas, veja nosso fresas de ponta esférica.
Você também pode revisar nosso fresas de topo plano para slots, bolsos, ombros, e outros recursos de fundo plano.
Comparação Rápida: Fresa de topo esférico vs fresa de topo plano
| Ponto de decisão | Fresa de ponta esférica | Fresa de topo plano |
|---|---|---|
| Extremidade de corte | Totalmente arredondado ou hemisférico | Plano com cantos externos definidos |
| Escolha para | Curvado, misturado, e superfícies 3D | Recursos de fundo plano e prismáticos |
| Trabalho Típico | Contorno, acabamento de molde, semi-acabamento | Desbaste, ranhura, embolsar, fresamento de cantos a 90 graus |
| Resultado de superfície | Mais contínuo nas mudanças de curvas | Nivelar em fundos e faces planas |
| Transição Interna | Deixa um raio | Cria uma transição nítida ou quase quadrada |
| Limitação Principal | Ineficiente em fundos planos largos | Pode deixar degraus em superfícies curvas complexas |
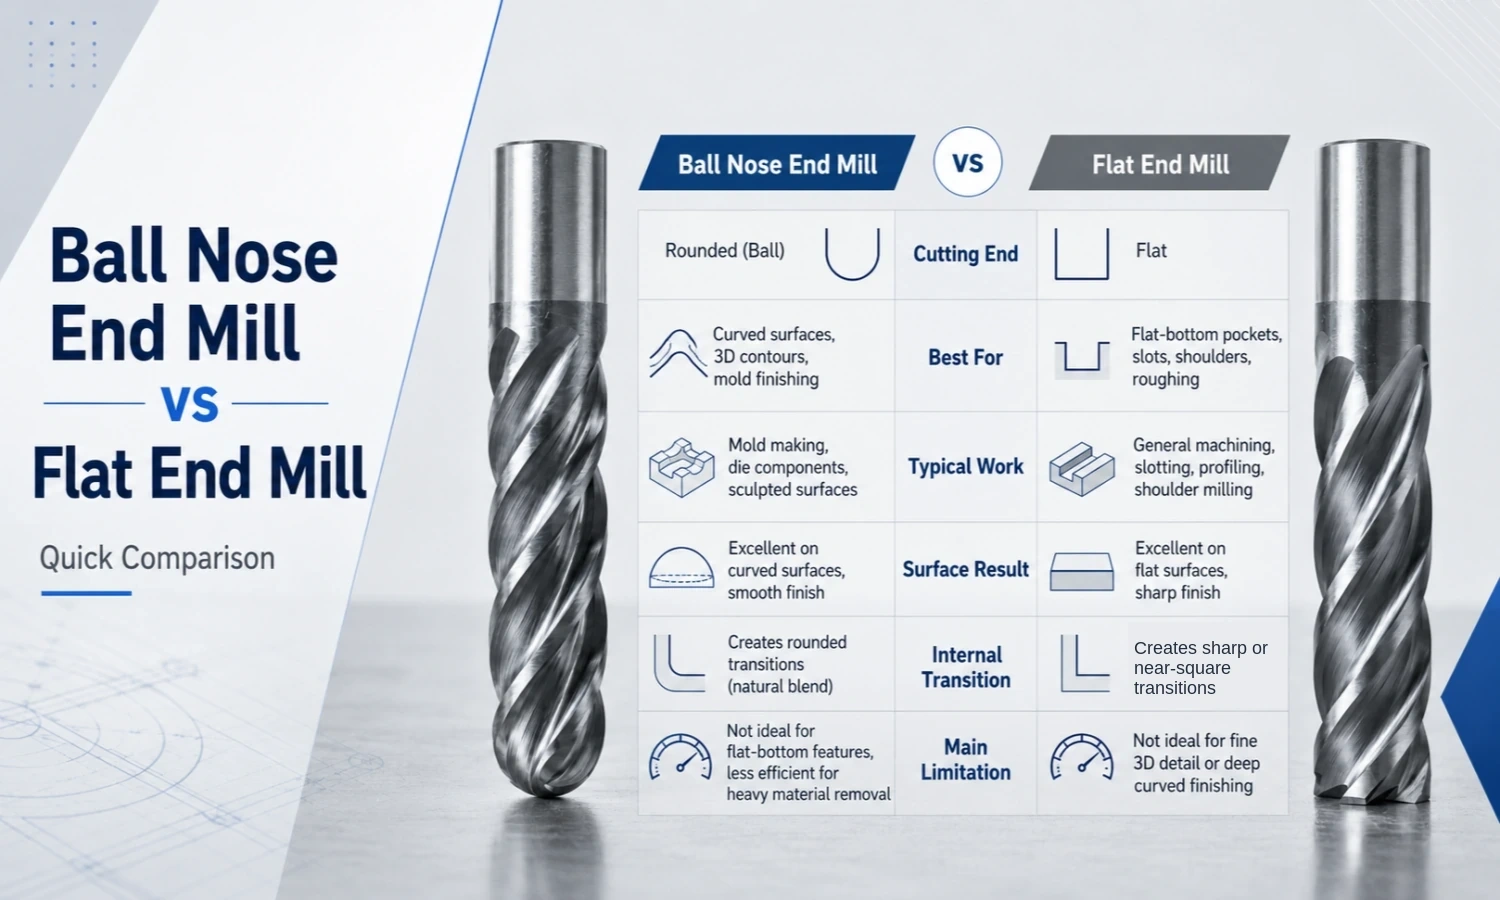
Leia a tabela nesta ordem: geometria da peça primeiro, segundo estágio de usinagem, e terço de superfície necessário. Material, estabilidade da máquina, alcance da ferramenta, contagem de flauta, e revestimento são verificações secundárias.
Qual é a diferença geométrica?
The main difference between a ball end mill and a flat end mill is not simply that one is round and the other is flat. Suas geometrias de ponta criam diferentes condições de contato, que afetam a eficiência do percurso, acabamento superficial, cantos internos, e remoção de materiais.
Geometria da fresa de topo esférico
Uma fresa de topo esférica tem uma extremidade de corte totalmente arredondada. Para um design padrão de bola completa, o raio da ponta é normalmente metade do diâmetro de corte. Por exemplo, um 6 O nariz esférico completo de mm geralmente tem um perfil R3.
No entanto, esta relação não deve ser aplicada a todas as fresas de raio. Fresas de topo e ferramentas de conformação usam diferentes geometrias de corte.
A aresta de corte arredondada entra em contato apenas com parte da peça a qualquer momento. À medida que a ferramenta segue uma inclinação ou superfície de forma livre, o ponto de contato se move gradualmente ao redor da bola.
Portanto, a fresa pode seguir ângulos de superfície em constante mudança sem as mudanças abruptas de contato que geralmente ocorrem com uma extremidade de corte plana. É por isso que as ferramentas de ponta esférica são comumente selecionadas para superfícies curvas, perfis combinados, cavidades de molde, e contornos 3D.
Geometria da fresa de topo plano
Uma fresa de topo plano tem uma extremidade de corte nivelada e cantos externos definidos. O termo fresa de topo quadrado também é amplamente utilizado para este perfil geral de ponta de corte.
Porque a face final pode cortar uma área plana, a ferramenta pode formar fundos planos, paredes retas, passos, e ombros quadrados de forma eficiente. Além disso, a geometria plana cria uma transição mais clara entre a parte inferior de um recurso e sua parede lateral.
O canto externo suporta mais tensão de corte do que uma ponta totalmente arredondada. Portanto, algumas fresas de topo plano usam uma pequena preparação de aresta para melhorar a resistência do canto. Mesmo assim, a ferramenta continua sendo uma fresa de topo plano em vez de uma fresa de ponta arredondada.
Como a geometria altera o resultado da usinagem
A geometria de corte determina como a ferramenta entra em contato com a peça de trabalho. Esse contato afeta a formação de vieiras, marcas de escada, espaçamento do percurso, remoção de materiais, e qualidade final da superfície.
Contato com superfície curva, Passo a passo, e vieiras
A ball nose end mill suits continuously changing surfaces because its rounded cutting edge can maintain contact as the surface angle changes.
Adjacent tool passes leave a small cusp, or scallop, on the machined surface. Reducing the step-over generally lowers the scallop height and improves the finish, but it also increases toolpath length and CNC cycle time.
The final result also depends on the ball radius, esgotamento da ferramenta, cutter overhang, rigidez da máquina, and toolpath direction. Portanto, step-over should match the actual surface-finish requirement rather than simply being set as small as possible.
Contato de fundo plano e ombros quadrados
Em um elemento plano ou prismático, uma fresa de topo plano engata o fundo mais diretamente. Portanto, um piso nivelado do bolsão ou fundo da ranhura geralmente pode ser produzido com menos passes.
O canto externo definido também cria uma transição mais clara da parede para o fundo. Isto torna uma fresa de topo plana adequada para:
- Bolsos de fundo plano
- Caça-níqueis
- Passos
- Paredes retas
- Ombros quadrados
- Superfícies planas
Em uma superfície curva, no entanto, a extremidade de corte plana aproxima a forma através de posições de ferramenta separadas. Se o passo for muito grande, o percurso pode deixar marcas de escada.
Um passo menor pode reduzir essas marcas. No entanto, o processo se torna mais lento e ainda pode exigir polimento adicional ou uma operação de acabamento esférico.
Remoção de materiais e eficiência de usinagem
Para slots, bolsos, passos, e amplas áreas planas, uma fresa de topo plano normalmente remove material com mais eficiência.
Mais de sua extremidade cortante pode encaixar na parte inferior de uma peça plana. Consequentemente, pode remover o estoque e ao mesmo tempo estabelecer a superfície plana necessária.
Em comparação, uma fresa de topo esférica tem uma velocidade de corte efetiva muito baixa perto do centro de sua ponta. Quando o centro da bola entra em contato com uma superfície plana, não remove material tão eficientemente quanto a área de corte externa.
Portanto, usar uma ferramenta de ponta esférica para cortes pesados em um fundo largo e plano pode criar:
- Tempos de ciclo mais longos
- Menor eficiência de remoção de estoque
- Calor adicional perto do centro da ferramenta
- Mais passagens de ferramenta
- Vieiras residuais
O oposto se aplica à geometria 3D complexa. Em uma superfície curva em mudança, o perfil do nariz esférico pode manter um contato mais consistente. Enquanto isso, uma fresa plana pode exigir passos muito menores e passes de acabamento adicionais.
Quando escolher uma fresa de topo esférico
Choose a ball nose end mill when the workpiece contains continuously changing angles, superfícies curvas, or complex three-dimensional geometry.
As aplicações típicas incluem:
– 3D contours and freeform surfaces
– Mold and die cavities
– Curved walls and blended radii
– Semi-finishing and final finishing of complex profiles
Its rounded cutting end follows changing surface angles more naturally than a flat end mill, helping reduce staircase marks and create a more continuous finish.
In mold machining, a flat end mill may remove most of the stock first, while a ball nose cutter is used for curved semi-finishing and final finishing.
For more application examples, ler Para que é usada uma fresa de topo esférico?
For available carbide cutters, veja nosso Fresas de ponta esférica.
Quando escolher uma fresa plana
Escolha uma fresa de topo plano quando o desenho exigir um fundo plano, slot, etapa, parede reta, square shoulder, or other planar feature.
As aplicações típicas incluem:
- Bolsos de fundo plano
- Caça-níqueis
- Steps and square shoulders
- Broad planar surfaces
A flat cutting end can establish the bottom and side wall more directly, making this geometry efficient for both feature machining and stock removal.
In parts that combine flat and curved features, the flat end mill often performs the initial roughing and planar machining before a ball nose tool finishes the curved areas.
For flat-bottom and prismatic machining, veja nosso Flat End Mills.
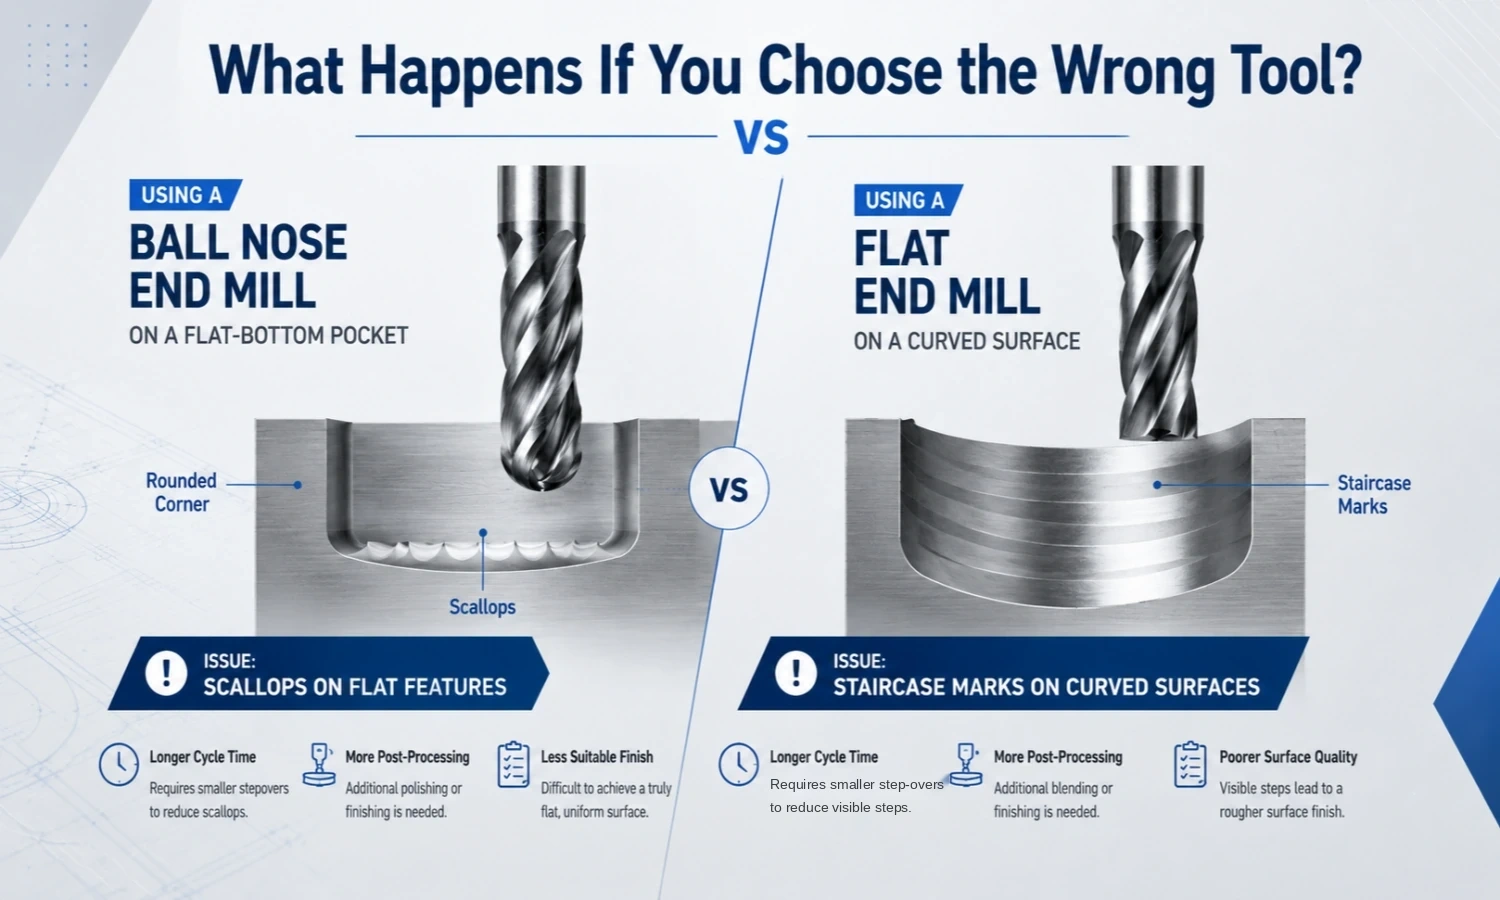
O que acontece se você escolher a ferramenta errada?
Escolher a geometria errada da ponta de corte pode aumentar o tempo de ciclo, deixar marcas de ferramentas indesejadas, crie trabalho de polimento extra, e produzir um recurso que não corresponde ao desenho.
Usando uma fresa de topo esférico em recursos planos
Um cortador de ponta esférica pode remover material de uma característica plana, mas sua geometria arredondada não forma um fundo plano de forma eficiente.
Using it for broad flat-bottom machining may result in:
- More tool passes and longer cycle time
- Residual scallops or an unwanted corner radius
- Additional polishing or rework
Cutting near the center of the ball is also less efficient than using the outer cutting area, so a flat end mill is normally the better choice for planar features.
Usando uma fresa plana em superfícies curvas
A flat end mill can follow a 3D CNC toolpath, but its flat cutting face approximates a curve through a series of separate tool positions.
Se o passo for muito grande, visible staircase marks may remain. Reducing the step-over can improve the result, but it also increases toolpath length and machining time.
For demanding curved-surface finishing, a separate ball nose operation is usually more practical.
As fresas de ponta esférica e de topo plano podem ser usadas juntas?
Sim. Em muitos processos CNC, usar os dois cortadores é mais eficiente do que forçar uma ferramenta para completar cada recurso.
A fresa de topo plano é selecionada onde a eficiência da remoção de material e a precisão planar são importantes. A fresa de topo esférica é então selecionada onde a continuidade da superfície curva e a qualidade do acabamento são importantes.
Um fluxo de trabalho prático de desbaste e acabamento
- Use uma fresa de topo plano para remover a maior parte do material e abrir bolsos ou ranhuras.
- Acabar com fundos planos, paredes retas, passos, e ombros quadrados com o cortador plano.
- Deixe uma margem de usinagem controlada em áreas curvas e mescladas.
- Use uma fresa de topo esférico para semiacabamento para criar uma superfície consistente.
- Aplique o percurso de ponta esférica final com um passo que corresponda ao acabamento necessário.
Esta divisão de trabalho é baseada na geometria e não no hábito.
A ferramenta plana lida com operações onde a remoção eficiente de material e a precisão das características planas são necessárias. A ferramenta de ponta esférica lida com superfícies onde a mudança de ângulos e a continuidade do acabamento são mais importantes.
Como escolher: Um processo prático de decisão
The ball end mill vs flat end mill decision becomes easier when you start with the feature geometry:
- Se o recurso precisar de um fundo plano, slot, etapa, parede reta, ou ombro quadrado, comece com uma fresa de topo plano.
- Se o recurso for um contorno 3D, parede curva, cavidade do molde, ou superfície de forma livre, comece com uma fresa de topo esférica.
- Se a peça contiver recursos planos e curvos, use uma fresa de topo plano para remoção de material e usinagem plana, then use a ball nose end mill for curved finishing.
Depois de escolher a geometria da ponta, consider secondary factors such as machining stage, surface-finish requirement, alcance da ferramenta, rigidez da máquina, contagem de flauta, e revestimento.
Para uma revisão detalhada do raio, diâmetro, alcançar, contagem de flauta, revestimento, e materiais, ver Como escolher uma fresa de topo esférico.
Erros comuns a evitar
Escolhendo por diâmetro em vez de geometria de recurso
Two cutters with the same nominal diameter can behave very differently. Select the cutting-end geometry according to the workpiece feature before finalizing diameter, contagem de flauta, ou revestimento.
Ignorando Step-Over e Percurso
Even the correct cutter can leave a poor finish if the toolpath is unsuitable. A large step-over may leave scallops with a ball nose tool, while a flat cutter may leave staircase marks on a curved surface.
Usando balanço excessivo da ferramenta
Excessive tool overhang reduces rigidity and may increase vibration, deflexão, and visible tool marks. Use the shortest practical tool and overhang that can reach the feature.
Finalmente, do not judge the choice only by tool purchase price. Uma fresa que aumenta o tempo de ciclo, polimento, retrabalhar, ou sucata pode criar um custo total de usinagem mais alto.
Perguntas frequentes sobre fresadora de topo esférico vs fresa de topo plano
Uma fresa de topo esférico pode fazer um bolsão de fundo plano?
Um cortador de ponta esférica pode remover material do bolso, mas não forma naturalmente um fundo plano completo ou um canto inferior pontiagudo. Uma fresa de topo plano é normalmente a escolha mais eficiente e precisa para esse recurso.
Uma fresa de topo plano pode usinar superfícies 3D?
Sim, uma fresa de topo plano pode seguir um percurso 3D. No entanto, a extremidade de corte plana pode deixar marcas de escada, a menos que seja usado um passo muito pequeno. Para acabamento final de superfícies curvas, um cortador de ponta esférica geralmente é mais prático.
Qual fresa é melhor para desbaste?
Uma fresa de topo plano é geralmente preferida para desbaste, ranhurado, embolsado, or prismatic features because it removes stock efficiently while forming planar surfaces.
A ball nose tool may still be used for semi-roughing or semi-finishing inside complex curved cavities where a flat cutting end cannot follow the geometry effectively.
Still Deciding Which End Mill Fits Your Application?
Escolha um Fresa de ponta esférica for curved, misturado, and three-dimensional surfaces, ou um Fresa de topo plano for flat-bottom pockets, slots, passos, e ombros quadrados.
View Fresas de ponta esférica de metal duro
View Flat End Mills
If your part combines both flat and curved features, envie seu desenho, material da peça, and machining requirements to vendas@cutterbest.com, ou entre em contato conosco em WhatsApp for tool-selection support.