 Frese di precisione,Utensili da taglio per la lavorazione CNC di ogni materiale

Quando si confronta una fresa a testa sferica con una fresa a testa piatta, iniziare con la caratteristica della parte piuttosto che con il prezzo dell'utensile o il rivestimento. Scegli una fresa piatta quando il disegno richiede un fondo piatto, fessura, fare un passo, muro dritto, o spalla quadrata. Scegli una fresa a testa sferica quando la superficie è curva, miscelato, o tridimensionale.
Se sono presenti entrambi i tipi di funzionalità, utilizzare la fresa a candela piatta per la rimozione del materiale e le lavorazioni planari. Quindi utilizzare l'utensile a testa sferica per la finitura delle superfici curve. Prezzo dello strumento, rivestimento, e il numero delle scanalature deve essere considerato solo dopo aver selezionato la geometria dell'estremità tagliente.
Per le dimensioni standard disponibili e le dimensioni personalizzate, vedi il nostro Frese a candela a testa sferica.
Puoi anche rivedere il nostro frese a testa piana per gli slot, tasche, spalle, e altre funzionalità a fondo piatto.
Confronto rapido: Fresa a testa sferica vs fresa a testa piatta
| Punto decisionale | Fresa a candela a testa sferica | Fresa a testa piatta |
|---|---|---|
| Fine del taglio | Completamente arrotondato o emisferico | Piatto con angoli esterni definiti |
| Sceglilo per | Curvo, miscelato, e superfici 3D | Caratteristiche del fondo piatto e prismatico |
| Lavoro tipico | Contornatura, finitura dello stampo, semifinitura | Sgrossatura, scanalatura, intascare, fresatura di spallamenti |
| Risultato della superficie | Più continuo nei cambi di curva | Livellare su fondi e facce planari |
| Transizione interna | Lascia un raggio | Crea una transizione netta o quasi quadrata |
| Limitazione principale | Inefficiente su ampi fondi piatti | Può lasciare gradini su superfici curve complesse |
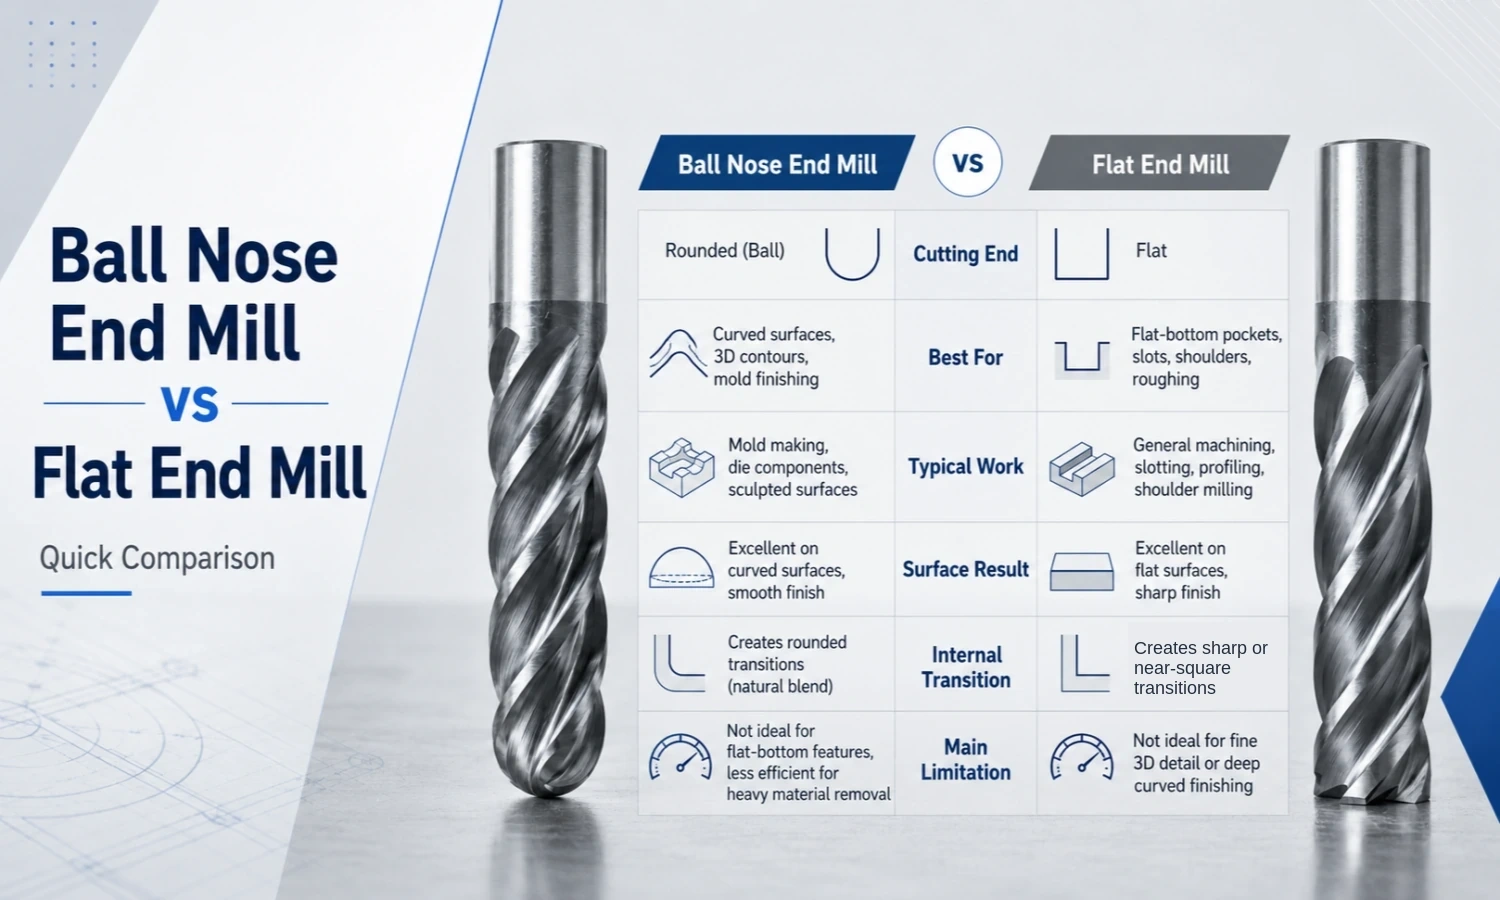
Leggi la tabella in questo ordine: prima la geometria della parte, seconda fase di lavorazione, e terzo di superficie richiesto. Material, stabilità della macchina, portata dell'utensile, conteggio dei flauti, e il rivestimento sono controlli secondari.
Qual è la differenza geometrica?
The main difference between a ball end mill and a flat end mill is not simply that one is round and the other is flat. Le loro geometrie delle estremità taglienti creano diverse condizioni di contatto, che influiscono sull'efficienza del percorso utensile, finitura superficiale, angoli interni, e asportazione di materiale.
Geometria della fresa a punta sferica
A ball nose end mill has a fully rounded cutting end. Per un design standard a palla intera, il raggio di punta è normalmente la metà del diametro di taglio. Per esempio, UN 6 Il naso sferico pieno da mm ha comunemente un profilo R3.
Tuttavia, questa relazione non dovrebbe essere applicata a tutte le frese per raggi. Le frese a candela e gli utensili di formatura utilizzano geometrie di taglio diverse.
Il tagliente arrotondato tocca in ogni momento solo una parte del pezzo. Poiché lo strumento segue una superficie inclinata o a forma libera, il punto di contatto si muove gradualmente attorno alla palla.
Perciò, la fresa può seguire angoli di superficie in continuo cambiamento senza i bruschi cambiamenti di contatto che spesso si verificano con un'estremità tagliente piatta. Questo è il motivo per cui gli utensili a testa sferica vengono comunemente selezionati per le superfici curve, profili misti, cavità dello stampo, e contorni 3D.
Geometria della fresa a estremità piatta
Una fresa a punta piatta ha un'estremità tagliente livellata e angoli esterni definiti. Anche il termine fresa a candela quadra è ampiamente utilizzato per questo profilo generale dell'estremità tagliente.
Perché la faccia finale può tagliare un'area planare, lo strumento può formare fondi piatti, pareti diritte, passi, e squadrare le spalle in modo efficiente. Inoltre, la geometria piatta crea una transizione più chiara tra la parte inferiore di un elemento e la sua parete laterale.
L'angolo esterno sopporta uno stress da taglio maggiore rispetto a una punta completamente arrotondata. Perciò, alcune frese a candela utilizzano una piccola preparazione del tagliente per migliorare la resistenza degli spigoli. Comunque, l'utensile rimane una fresa a candela piatta piuttosto che una fresa a punta tonda.
Come la geometria modifica il risultato della lavorazione
La geometria di taglio determina il modo in cui l'utensile entra in contatto con il pezzo. Quel contatto influisce quindi sulla formazione delle capesante, segni di scala, spaziatura del percorso utensile, rimozione materiale, e qualità della superficie finale.
Contatto con superficie curva, Passo oltre, e capesante
A ball nose end mill suits continuously changing surfaces because its rounded cutting edge can maintain contact as the surface angle changes.
Adjacent tool passes leave a small cusp, or scallop, on the machined surface. Reducing the step-over generally lowers the scallop height and improves the finish, but it also increases toolpath length and CNC cycle time.
The final result also depends on the ball radius, esaurimento dell'utensile, sporgenza della fresa, rigidità della macchina, and toolpath direction. Perciò, step-over should match the actual surface-finish requirement rather than simply being set as small as possible.
Contatto a fondo piatto e spalle quadrate
Su un elemento piatto o prismatico, una fresa piatta impegna il fondo più direttamente. Perciò, un fondo della tasca livellato o un fondo della fessura di solito possono essere prodotti con meno passaggi.
L'angolo esterno definito crea anche una transizione più chiara dalla parete al fondo. Ciò rende una fresa a punta piatta adatta per:
- Tasche a fondo piatto
- Slot
- Passi
- Pareti diritte
- Spalle quadrate
- Superfici planari
Su una superficie curva, Tuttavia, l'estremità tagliente piatta si avvicina alla forma attraverso posizioni separate dell'utensile. Se lo step-over è troppo grande, il percorso utensile potrebbe lasciare segni di scale.
Un piccolo gradino può ridurre questi segni. Tuttavia, il processo diventa più lento e potrebbe richiedere ancora un'ulteriore lucidatura o un'operazione di finitura a testa sferica.
Rimozione materiale ed efficienza di lavorazione
Per le slot, tasche, passi, e ampie aree planari, una fresa a punta piatta normalmente rimuove il materiale in modo più efficiente.
Una parte maggiore della sua estremità tagliente può impegnare il fondo di un elemento piatto. Di conseguenza, può rimuovere il materiale e allo stesso tempo stabilire la superficie piana richiesta.
Per confronto, una fresa a testa sferica ha una velocità di taglio effettiva molto bassa vicino al centro della punta. Quando il centro della palla tocca una superficie piana, non rimuove il materiale con la stessa efficienza dell'area di taglio esterna.
Perciò, l'utilizzo di uno strumento a testa sferica per tagli pesanti su un fondo ampio e piatto può creare:
- Tempi di ciclo più lunghi
- Minore efficienza di rimozione delle scorte
- Calore aggiuntivo vicino al centro utensile
- Più passaggi utensile
- Capesante residue
Il contrario si applica alla geometria 3D complessa. Su una superficie curva mutevole, il profilo del naso sferico può mantenere un contatto più coerente. Nel frattempo, una fresa piatta può richiedere passaggi molto più piccoli e passaggi di finitura aggiuntivi.
Quando scegliere una fresa a punta sferica
Choose a ball nose end mill when the workpiece contains continuously changing angles, superfici curve, or complex three-dimensional geometry.
Le applicazioni tipiche includono:
– 3D contours and freeform surfaces
– Mold and die cavities
– Curved walls and blended radii
– Semi-finishing and final finishing of complex profiles
Its rounded cutting end follows changing surface angles more naturally than a flat end mill, helping reduce staircase marks and create a more continuous finish.
In mold machining, a flat end mill may remove most of the stock first, while a ball nose cutter is used for curved semi-finishing and final finishing.
Per ulteriori esempi di applicazione, Leggere A cosa serve una fresa a punta sferica?
For available carbide cutters, visualizza il nostro Frese a candela a testa sferica.
Quando scegliere una fresa a punta piana
Scegli una fresa piatta quando il disegno richiede un fondo piatto, fessura, fare un passo, muro dritto, spalla quadrata, or other planar feature.
Le applicazioni tipiche includono:
- Tasche a fondo piatto
- Slot
- Steps and square shoulders
- Broad planar surfaces
A flat cutting end can establish the bottom and side wall more directly, making this geometry efficient for both feature machining and stock removal.
In parts that combine flat and curved features, the flat end mill often performs the initial roughing and planar machining before a ball nose tool finishes the curved areas.
For flat-bottom and prismatic machining, visualizza il nostro Frese a estremità piatta.
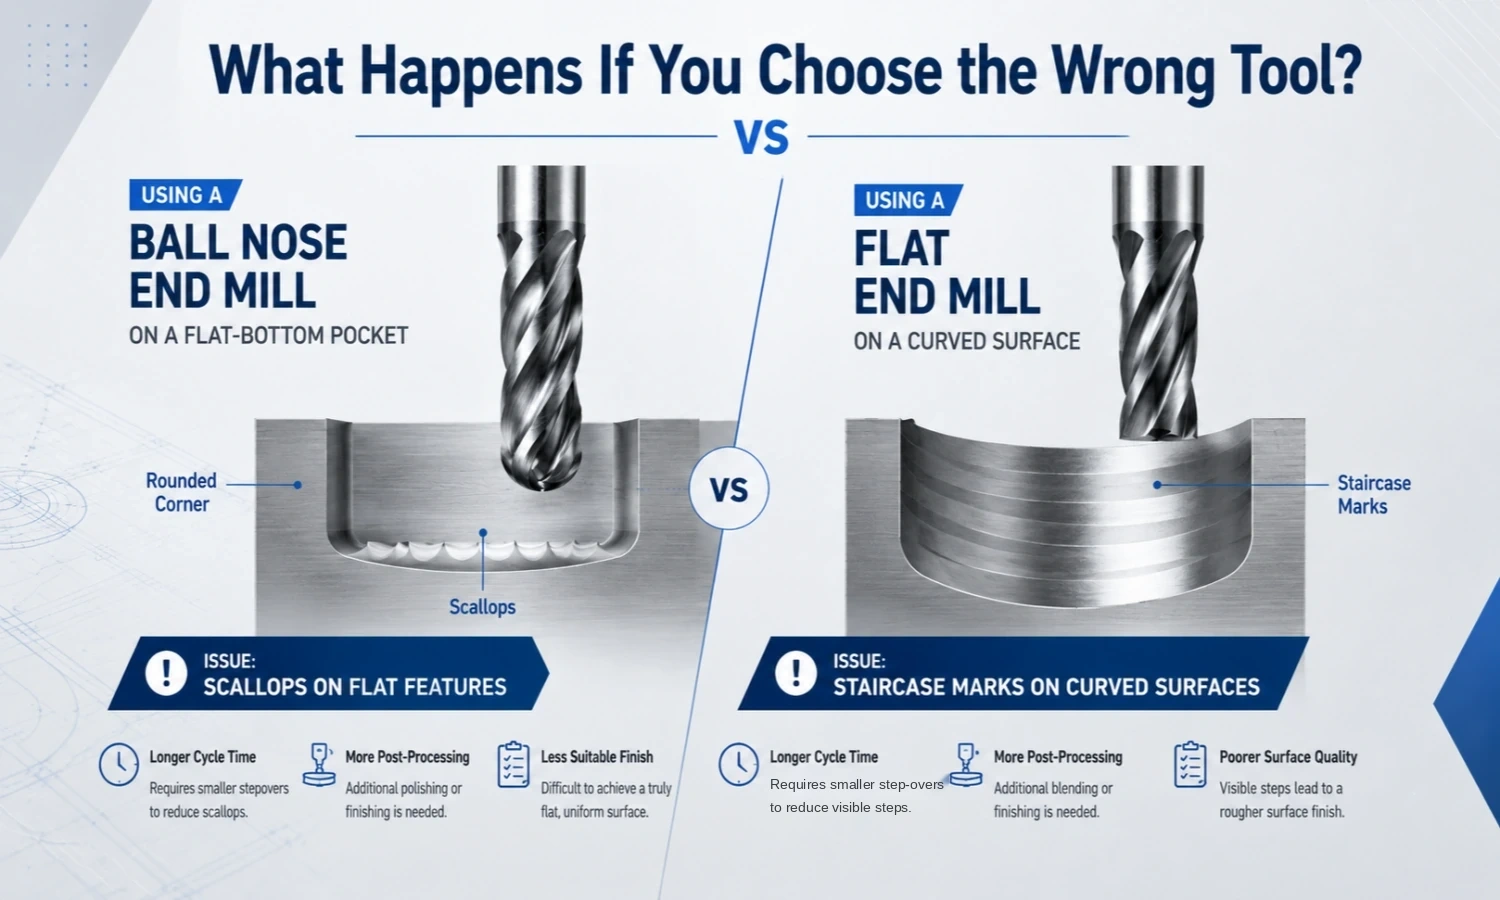
Cosa succede se scegli lo strumento sbagliato?
La scelta della geometria sbagliata del tagliente può aumentare il tempo ciclo, lasciare segni di utensili indesiderati, creare un lavoro di lucidatura extra, e produrre una caratteristica che non corrisponde al disegno.
Utilizzo di una fresa a punta sferica su lavorazioni piane
Una fresa a testa sferica può rimuovere materiale da un elemento piatto, ma la sua geometria arrotondata non forma in modo efficiente un fondo piatto.
Using it for broad flat-bottom machining may result in:
- More tool passes and longer cycle time
- Residual scallops or an unwanted corner radius
- Additional polishing or rework
Cutting near the center of the ball is also less efficient than using the outer cutting area, so a flat end mill is normally the better choice for planar features.
Utilizzo di una fresa a punta piatta su superfici curve
A flat end mill can follow a 3D CNC toolpath, but its flat cutting face approximates a curve through a series of separate tool positions.
Se lo step-over è troppo grande, visible staircase marks may remain. Reducing the step-over can improve the result, but it also increases toolpath length and machining time.
For demanding curved-surface finishing, a separate ball nose operation is usually more practical.
Le frese a testa sferica e a estremità piatta possono essere utilizzate insieme?
Sì. In molti processi CNC, utilizzare entrambe le frese è più efficiente che forzare un unico strumento a completare ogni funzione.
La fresa a candela piana viene scelta quando contano l'efficienza di asportazione e la precisione planare. La fresa a testa sferica viene quindi selezionata laddove contano la continuità della superficie curva e la qualità della finitura.
Un flusso di lavoro pratico di sgrossatura e finitura
- Utilizzare una fresa piatta per rimuovere la maggior parte del materiale e aprire tasche o fessure.
- Finitura fondi piatti, pareti diritte, passi, e squadrare le spalle con il taglierino piatto.
- Lasciare un margine di lavorazione controllato sulle aree curve e raccordate.
- Utilizzare una fresa a testa sferica per la semifinitura per creare una superficie uniforme.
- Applicare il percorso utensile con testa sferica finale con un passaggio che corrisponda alla finitura richiesta.
Questa divisione del lavoro si basa sulla geometria piuttosto che sull’abitudine.
L'utensile piatto gestisce le operazioni in cui sono richieste un'asportazione efficiente del materiale e la precisione delle caratteristiche piane. L'utensile a testa sferica gestisce quindi le superfici in cui il cambiamento degli angoli e la continuità della finitura sono più importanti.
Come scegliere: Un processo decisionale pratico
The ball end mill vs flat end mill decision becomes easier when you start with the feature geometry:
- Se la funzione necessita di un fondo piatto, fessura, fare un passo, muro dritto, o spalla quadrata, iniziare con una fresa piatta.
- Se la lavorazione è un contorno 3D, parete curva, cavità dello stampo, o superficie a forma libera, iniziare con una fresa a punta sferica.
- Se la parte contiene sia lavorazioni piane che curve, utilizzare una fresa a candela piana per la rimozione del materiale e la lavorazione planare, then use a ball nose end mill for curved finishing.
After choosing the cutting-end geometry, consider secondary factors such as machining stage, surface-finish requirement, portata dell'utensile, rigidità della macchina, conteggio dei flauti, e rivestimento.
Per una revisione dettagliata del raggio, diametro, portata, conteggio dei flauti, rivestimento, e materiale, Vedere Come scegliere una fresa a punta sferica.
Errori comuni da evitare
Scelta in base al diametro anziché alla geometria della funzione
Two cutters with the same nominal diameter can behave very differently. Select the cutting-end geometry according to the workpiece feature before finalizing diameter, conteggio dei flauti, o rivestimento.
Ignorando il passaggio e il percorso utensile
Even the correct cutter can leave a poor finish if the toolpath is unsuitable. A large step-over may leave scallops with a ball nose tool, while a flat cutter may leave staircase marks on a curved surface.
Utilizzo di una sporgenza eccessiva dell'utensile
Excessive tool overhang reduces rigidity and may increase vibration, deflessione, and visible tool marks. Use the shortest practical tool and overhang that can reach the feature.
Finalmente, do not judge the choice only by tool purchase price. Una taglierina che aumenta il tempo ciclo, lucidatura, rilavorazione, o gli scarti possono creare un costo di lavorazione totale più elevato.
Domande frequenti sulle frese a testa sferica e sulle frese a testa piatta
Una fresa a sfera può creare una tasca a fondo piatto??
Una taglierina a testa sferica può rimuovere il materiale dalla tasca, ma non forma naturalmente un fondo piatto completo o un angolo inferiore acuto. Una fresa a punta piatta è normalmente la scelta più efficiente e precisa per questa funzione.
Una fresa a candela può lavorare superfici 3D?
Sì, una fresa a candela può seguire un percorso utensile 3D. Tuttavia, l'estremità tagliente piatta può lasciare segni di scale a meno che non venga utilizzato uno scalino molto piccolo. Per la finitura finale della superficie curva, una taglierina a testa sferica è solitamente più pratica.
Quale fresa è migliore per la sgrossatura?
Una fresa a estremità piana è generalmente preferita per la sgrossatura di superfici piane, scanalato, intascato, or prismatic features because it removes stock efficiently while forming planar surfaces.
A ball nose tool may still be used for semi-roughing or semi-finishing inside complex curved cavities where a flat cutting end cannot follow the geometry effectively.
Still Deciding Which End Mill Fits Your Application?
Scegli un Fresa a candela a testa sferica for curved, miscelato, and three-dimensional surfaces, o a Fresa a testa piatta for flat-bottom pockets, slot, passi, e spalle quadrate.
View Frese a testa sferica in carburo
If your part combines both flat and curved features, invia il tuo disegno, materiale del pezzo, and machining requirements to sales@cutterbest.com, oppure contattaci su Contatti for tool-selection support.